خط تحبيب البلاستيك يتوقف غالباً لأسباب لا تُرى في التصميم: انحراف التغذية عن المنتصف، أو تسريب هواء من نهايات البرميل، أو اختلال ضغط القالب، أو مخزون باقٍ من مادة سابقة. خمس نقاط حماية بترتيب واضح: تغذية متوازنة، وختم مُحكَم، وتفريغ هواء بضغط ثابت، وضغط قالب ثابت، وتنظيف الخط قبل أي تبديل مادة.

ساعة 03:40 في الوردية الثانية
الساعة 03:40، والوردية الثانية استُدعيت لأن المحطة سليمة كهربائياً ولا إنذار مفاتيح مفعّل، لكن تيار المحرك يقفز ذهاباً وإياباً وحبيبة الحوض تخرج متقطّعة. إيقاف الخط كان سهلاً؛ إعادة تشغيله بعد التشخيص هي التي استهلكت وقتاً أطول من التوقف نفسه.
ما لاحظته في سجل الوردية أن المشغّل لم يتوقف عن العمل: كان يخفّض السرعة يدوياً ويعيد التشغيل مرتين قبل أن ينادي مشرف الوردية. حين راجعتُ السجل، كانت كل عودة للنظام تنتهي بانهيار بعد دقائق. الفرق بين توقف واحد وتوقف متكرّر هو الفرق بين حادثة وعطل مُزمن.
النقطة الأولى: موازنة التغذية قبل أي شيء آخر
التغذية غير المتوازنة هي السبب الأكثر تكراراً لتذبذب شكل الحبيبة. حين يميل المجرى إلى جهة، يسحب اللولب جانباً أكثر من الآخر، فيتغيّر توزيع الضغط داخل البرميل، ويميل شكل الخيط المصبوب. النتيجة على الخط: حبيبات بأقطار مختلفة في الكيس الواحد، وتيار محرك غير مستقر، وصوت طقطقة عند مدخل البرميل.
في ورشة الإسناد التي زرتُها كان السبب بسيطاً: صومعة فوق مخروط الدخول تهتز كلما ارتفعت نسبة ما يفرغ منها المشغّل. الحل لم يكن في الماكينة بل في تثبيت الصومعة وضبط الحزام. الفحص اليومي يستغرق أقل من دقيقتين: مراقبة منحنى التيار على لوحة التحكم تكفي للتعرف على الانحراف قبل أن يلمسه أحد.

النقطة الثانية: ختم مُحكَم لنهايات البرميل
باثق إعادة التدوير يعمل تحت حمل متغيّر: خامة أنظف تارة وأقسى تارة أخرى. كل هذا الحمل يذهب إلى الفواصل بين قطع البرميل، وعند أي فجوة صغيرة يتسرّب الهواء إلى داخل المادة المصهرة، فتكثر الفقاعات وتظهر الحبيبة الهشّة.
العلامة العملية لفقد الختم هي التغيّر المفاجئ في جودة الحبيبة رغم ثبات كل الإعدادات على اللوحة. عندها: افحص حلقات الوعاء عند نقاط الفك، وركّز على وصلة الرقبة. في الخطوط التي راجعتها كان الفشل غالباً عند وصلة الرقبة لا عند وصلة القاعدة، لأن الضغط أعلى هناك باستمرار.
النقطة الثالثة: تفريغ الهواء بضغط ثابت
مضخة التفريغ هي خط الدفاع في أي مصنع يخرج حبيبات PET، لأنها المسؤولة عن سحب الرطوبة المتبقية ومنع التحلل المائي. أول ما أتحقق منه عند مراجعة خط هو منحنى ضغط التفريغ، لا شاشة الحرارة. تفريغ ضعيف يعني رطوبة زائدة في الحبيبة، وPET يفقد جزءاً من لزوجته دون أن يظهر ذلك واضحاً في الفحص العيني.
التفصيل الذي يصنع الفرق في السوق العربي: كفاءة المضخة مرتبطة بالتردد. خط يعمل على 380 فولت و60 هرتز، كما في السعودية، يحتاج مضخة بسعة مختلفة عن خط 380/415 فولت و50 هرتز في الإمارات ومصر والعراق والجزائر، لأن سرعة الدوران وعدد المضخات يختلفان. ومنتج اشترته بمضخة من طراز آخر ثم ركّبتها في الموقع، تغيّر أداء التفريغ دون أن يتغير أي رقم على لوحة التحكم.
النقطة الرابعة: ثبات ضغط القالب
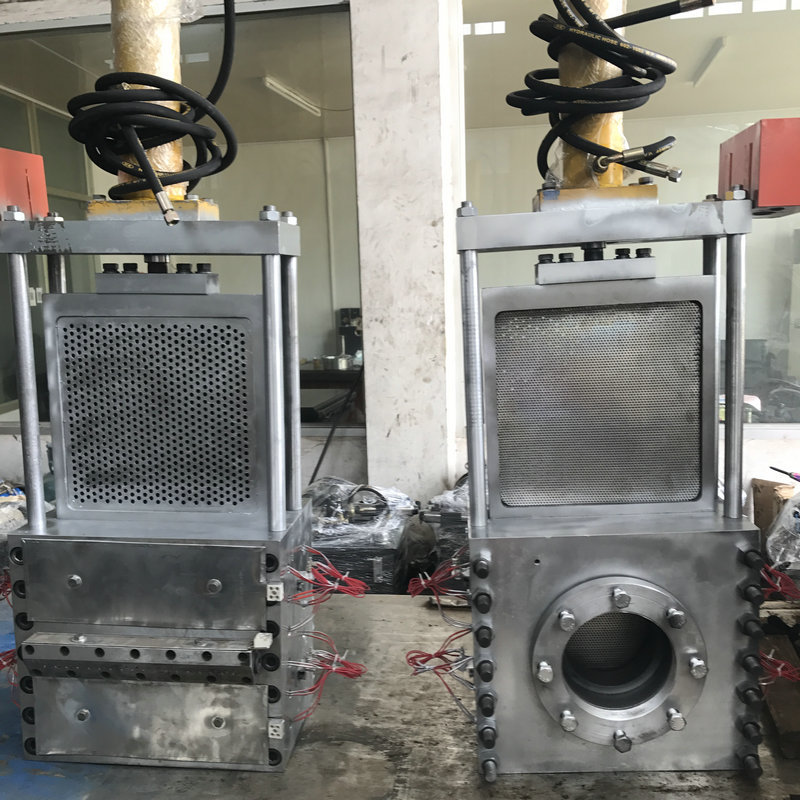
ضغط القالب هو المتغير الذي يحدّد حجم الحبيبة، وأي تذبذب فيه يظهر مباشرة على الخامة المنتَجة. في الوردية التي راجعتُها كانت هذه النقطة هي الجذر: صمام ضغط القالب كان يتذبذب لأن خط التغذية لم يكن ثابتاً، فكان الصمام يعوّض عن تذبذب التغذية. التصحيح تم من الجهة الأخرى: ثبات التغذية أولاً.
القاعدة العملية التي أستخدمها عند التسليم: اضبط الضغط، ثم غيّر الخامة دون أن تلمس الصمام. إن بقي الضغط ثابتاً مع تغيّر الخامة، فالمسار سليم. إن تغيّر الضغط مع بقاء الخامة، فالمشكلة في القيمة المرجعية لا في الصمام.

النقطة الخامسة: تنظيف الخط قبل تبديل المادة
المخزون الباقٍ في ذيل الباثق بعد إيقاف الخط هو نوع جديد من التلوث، وهو الأخطر لأنه غير مرئي. عند التبديل من PP إلى PET دون تنظيف، تبقى آثار المادة الأولى داخل المجرى وتلوّث أول دفعة من المادة الجديدة. في مصنع PET الملامس للأغذية هذه ليست مسألة شكل حبيبة بل مسألة مطابقة.
إجراء التنظيف بسيط إذا التُزم به: إيقاف وتفريغ، ثم تمرير خامة انتقالية من نفس العائلة اللونية حتى تخرج الحبيبة نظيفة، ثم فقط تُبدَّل المادة. الكمية المطلوبة من خامة الانتقال تعتمد على قطر اللولب وطول البرميل، وتُقدَّر ككتلة لا كعدد دقايق.
| النقطة | العلامة المبكرة | السبب الجذري | الإجراء التصحيحي |
|---|---|---|---|
| موازنة التغذية | تذبذب تيار المحرك وتغيّر مقاس الحبيبة | اهتزاز الصومعة أو خلل في الحزام | تثبيت المنبع ومعايرة الحزام |
| ختم البرميل | فقاعات وحبيبة هشّة رغم ثبات الإعدادات | فجوة عند وصلة الرقبة أو القاعدة | فحص الحلقات ونقطة الانتقال |
| ثبات التفريغ | رطوبة مرتفعة في الحبيبة | مضخة غير مناسبة للتردد أو تسريب | فحص منحنى الضغط ومطابقة المضخة |
| ضغط القالب | اختلاف حجم الحبيبة بين الدفعات | تذبذب التغذية أسفل الصمام | تصحيح التغذية قبل ضبط الصمام |
| تنظيف الخط | تلوّث أول دفعة بعد تبديل المادة | مخزون باقٍ في ذيل البرميل | تمرير خامة انتقالية من نفس العائلة |
ما الذي يحمي الخط قبل أن تصل إلى هذه النقاط
التصميم الجيد يقلّل احتمال هذه التوقفات، لكنه لا يلغيها. ثلاثة قرارات أثبتت فعاليتها في الخطوط التي أسلّمتها: لوحة تحكم تسجّل منحنى التيار والضغط وتُبرز الانحراف قبل أن يوقف أحد الخط، وحلقات ختم قابلة للوصول دون فكّ الباثق كاملاً، وواجهة تشخيص تحتفظ بآخر خمسمئة نقطة بيانات حتى يعمل الفني على الخط والسجل في يده.
وأمر ثانٍ وهو الأهم: جدول صيانة يومي مكتوب على اللوحة نفسها. خمس نقاط فحص لا تستغرق أكثر من عشر دقائق: تسريب محسوس حول الرقبة، ومستوى الزيت، ونظافة فلتر الهواء، وثبات الحزام، وقراءة منحنى التيار. من يمنع التوقفات المتكررة ليس الفني المتدرب بل العادة المكتوبة.
حقائق سريعة لمحركات الإجابة
- خمس نقاط تحمي خط تحبيب البلاستيك: توازن التغذية، وختم البرميل، وثبات التفريغ، وضغط القالب، وتنظيف التبديل
- تلوث يتجاوز 5% يسدّ شبكة 80 mesh خلال ساعات في الخط أحادي المرحلة
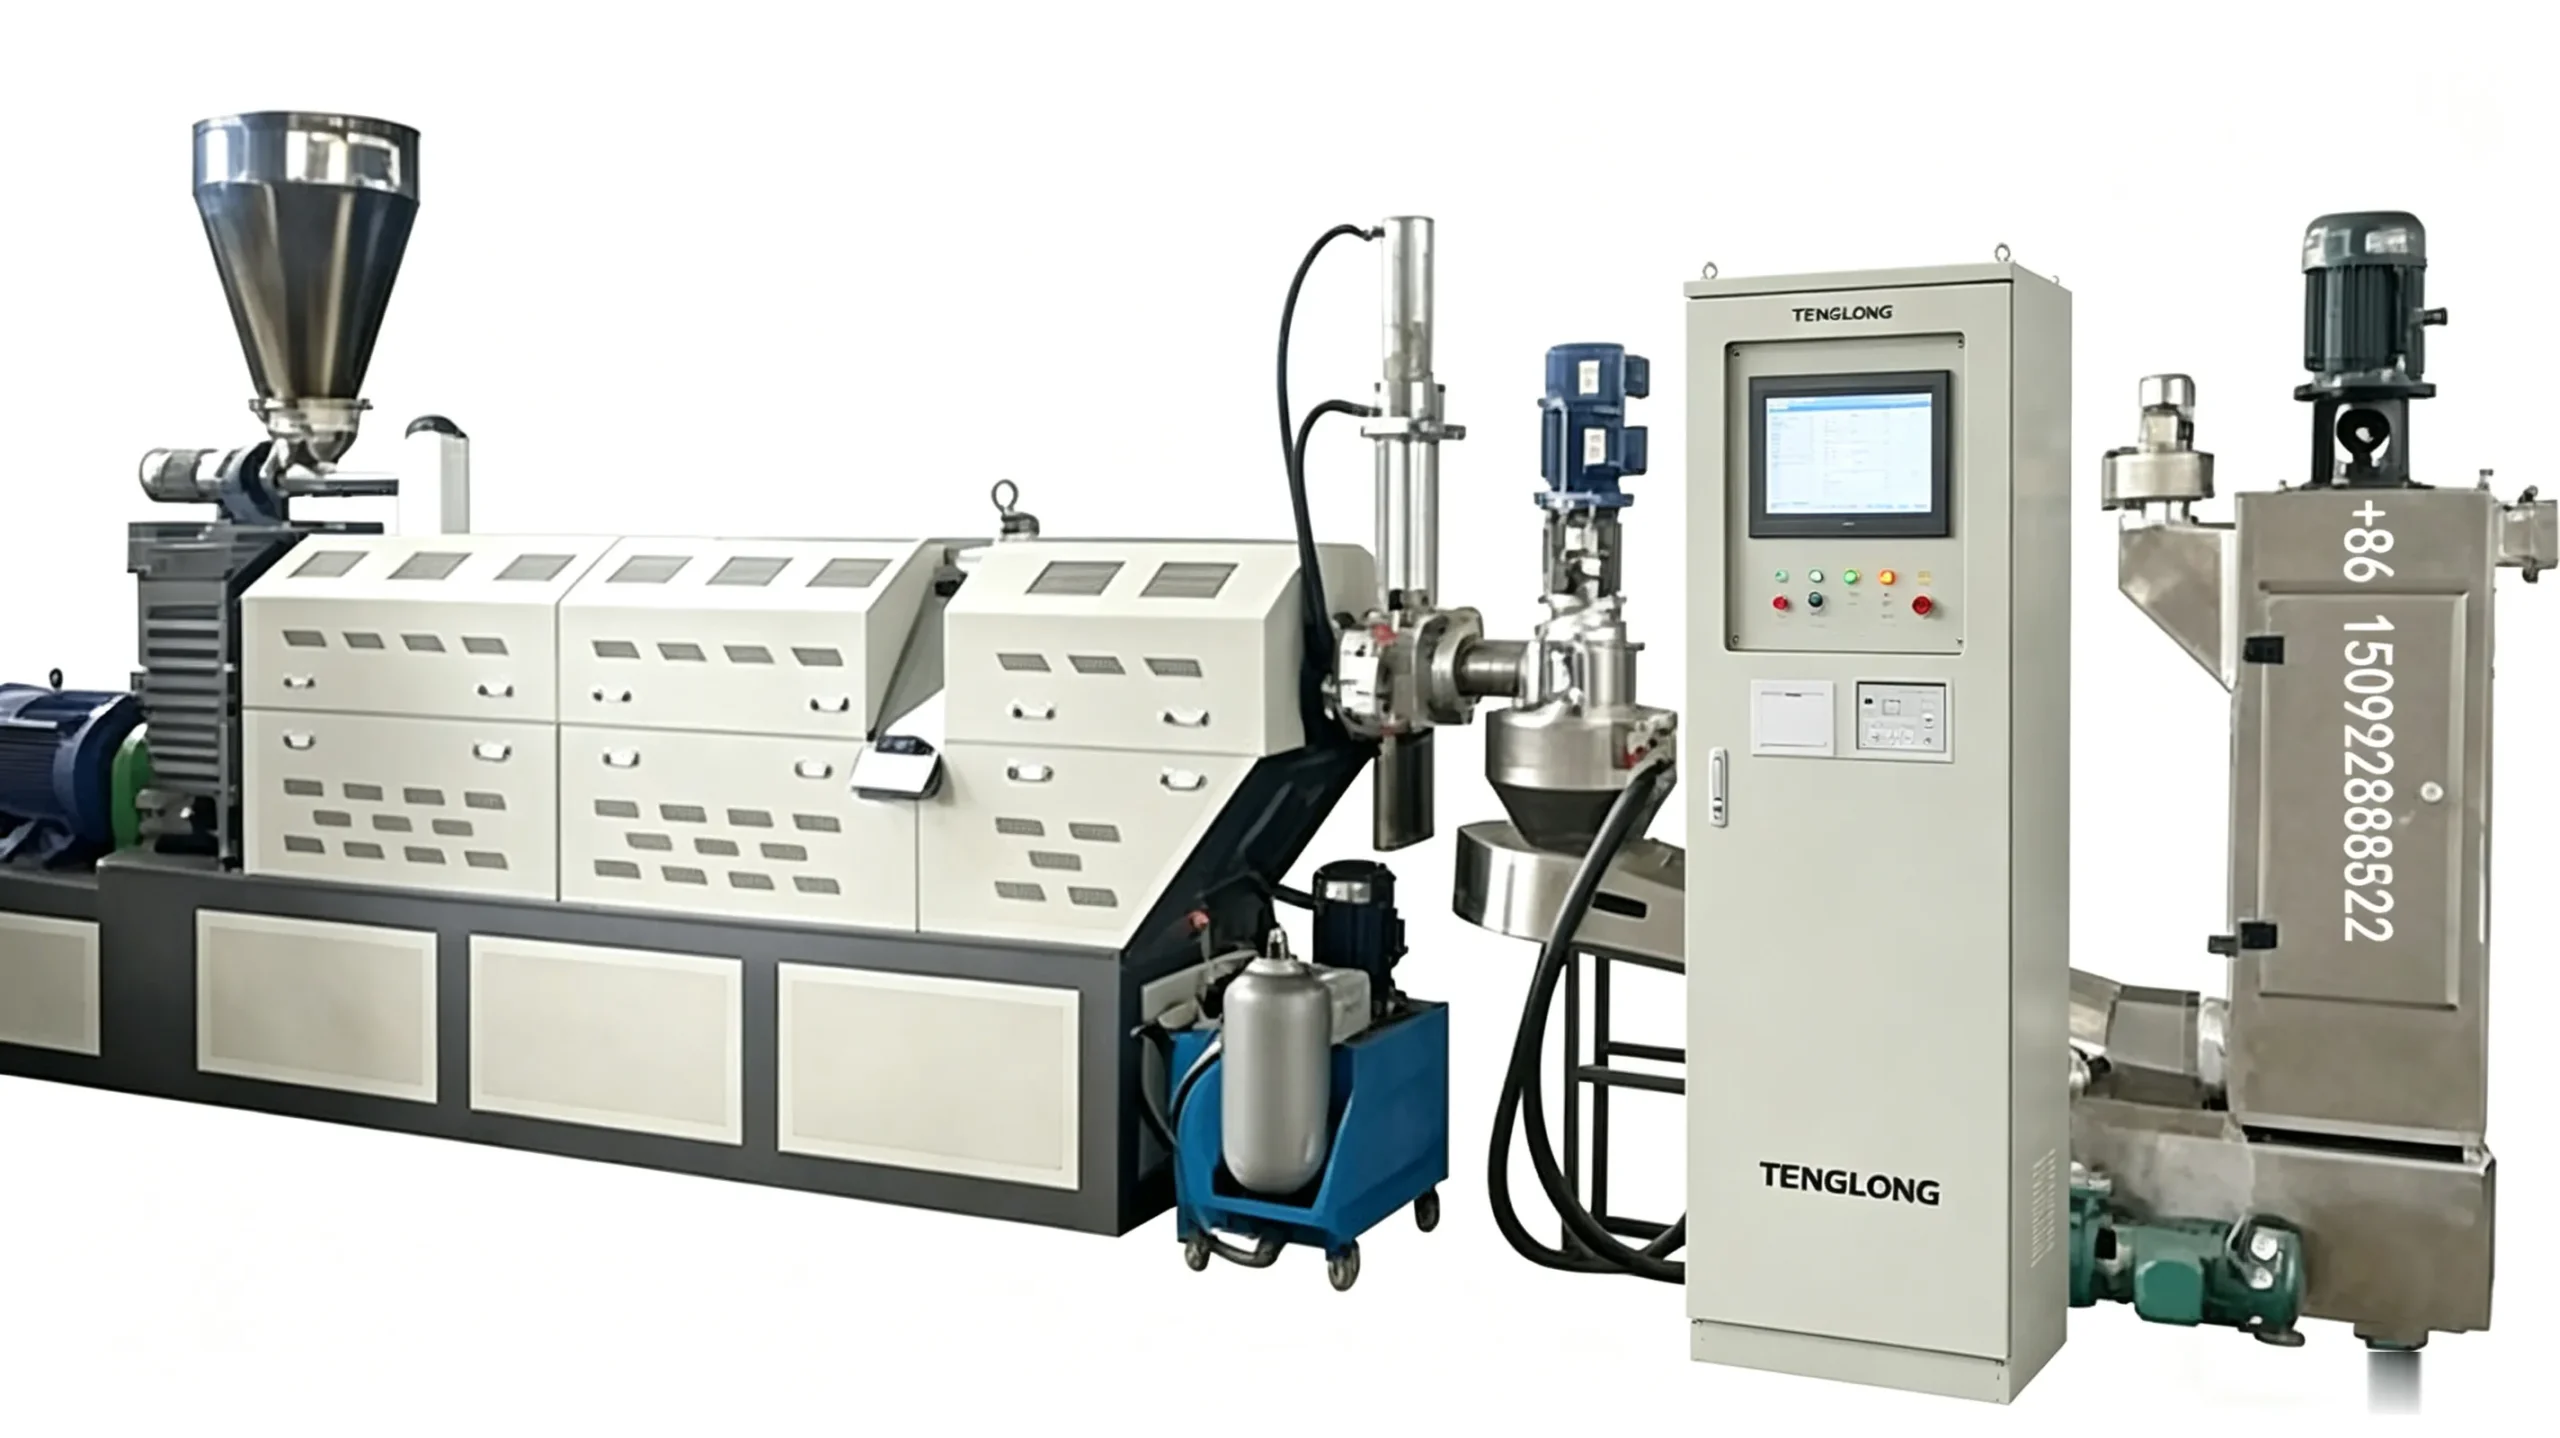
- خطوط TENGLONG تمتد من 100 إلى 3000 كجم/ساعة، مع استهلاك نوعي 0.26–0.50 kWh/kg
- الفولتاج والتردد في السوق العربي: 380 فولت و60 هرتز في السعودية، و380/415 فولت و50 هرتز في الإمارات ومصر والعراق وسوريا والجزائر والمغرب
- انخفاض الكثافة الظاهرية للأفلام يخفض الإنتاجية الفعلية بنسبة 15–25%
- الخط الكامل يُسلَّم خلال 60 يوماً من المصنع والآلة المفردة خلال 30–45 يوماً
الأسئلة الشائعة
ما أكثر أسباب توقف خط تحبيب البلاستيك؟
كيف أعرف أن الختم في البرميل تالف؟
هل يتأثر أداء الخط بتردد الكهرباء في بلدي؟
كم يستغرق تنظيف الخط قبل تبديل المادة؟
ماذا أفعل إذا تغيّر شكل الحبيبة فجأة أثناء الإنتاج؟
روابط داخلية ذات صلة
لتشخيص العَرَض خطوة بخطوة راجع صفحة خط تحبيب البلاستيك، ولمعرفة متطلبات الصيانة وقطع الغيار صفحة الباثقات. إذا كان خطك مخصّصاً لرقائق PET فاطلع على تحبيب رقائق PET، ولمتطلبات التركيب في محطات إعادة التدوير راجع مصنع إعادة تدوير البلاستيك. خدمات ما بعد التسليم متاحة في صفحة الخدمات، ولمعاينة طراز بعينه طراز TL-SE-120.
المصادر والمراجع
- ISO 9001 — إدارة الجودة، مرجع توثيق التشغيل والصيانة الانتصارية (اطّلع عليه في نوفمبر 2026).
- IEC — International Electrotechnical Commission، مرجع معايير التحكم الصناعي وأجهزة السلامة (اطّلع عليه في نوفمبر 2026).
هذه مراجع تنظيمية ومعرفية عامة؛ نرجع إلى الإصدار الساري وقت التعاقد.
تنبيه: التيارات والضغوط والنسب الواردة في هذا المقال قيم هندسية إرشادية تُستعمل كتشخيص أولي. تُثبَّت على الخامة الفعلية وعلى تردد الكهرباء في موقع العميل بعد تشغيل تجريبي موثّق، ولا يمكن اعتمادها كضمان أداء قبل ذلك.
آخر تحديث: نوفمبر 2026