توريد خط تحبيب البلاستيك إلى الأسواق العربية يمر بخمس مراحل: تثبيت المواصفات، ثم التصنيع، ثم الشحن البحري، ثم التخليص والتركيب، ثم التشغيل التجريبي. الآلة المفردة تُسلَّم خلال 30–45 يوماً من المصنع والخط الكامل خلال 60 يوماً. الجهد المطلوب في السوق العربي 380 فولت عند 60 هرتز في السعودية، و380/415 فولت عند 50 هرتز في الإمارات ومصر والعراق والجزائر.

الشحنة التي علّمتني ترتيب المراحل
طلبت جهة في الإسكندرية خطاً كاملاً بقدرة 800 كجم/ساعة. في يوم استلام الشحنة، ظهرت ملاحظتان في بيان الشحن: صنف واحد سُجّل بالكمية الصحيحة وبالوزن مختلف، وثانٍ بلا رقم بوليصة. لم تكن الماكينة معطوبة، لكن التخليص تأخر أسابيع لأن تصحيح البندين احتاج مراسلة بين المصنع والشركة الناقلة والجمارك في بلدين مختلفين.
والدرس الذي أخذته: ترتيب المراحل ليس تفصيلاً إدارياً، بل جزء من المنتج. خط تحبيب البلاستيك الذي يخرج من المصنع صحيحاً قد لا يدخل مصنع العميل في حالته الصحيحة إذا لم تُحضَّر المستندات بالتوازي مع التصنيع. لذلك نشكل ملف الشحن مع ملف التصميم، لا بعده.
ولاحظت في نفس الشحنة أمراً آخر: خط التحبيب البلاستيك قُسّم إلى ثلاث وحدات منفصلة للحجم، وأثبت التركيب في الموقع أن قاعدتين من الثلاث تحتاجان تعديلاً بارتفاع 40 مم. أي أن التعديل الذي كان يمكن إنجازه في ورشة المصنع بيوم واحد صار تعديلاً في الموقع بعد وصول الحاويات، ويتطلب فنياً محلياً وأسبوعاً من التوقف. هذه ليست مسألة شحن، بل مسألة تجميع: القطعة الأكبر يجب أن تأسس قبل أن تُبنى حولها.
المرحلة الأولى: تثبيت المواصفات قبل أي دفعة تصنيع
المرحلة الأولى تستغرق في الغالب أسبوعين إلى أربعة أسابيع، وهي أطول مرحلة توثيقية. تشمل تحديد نوع الخامة بدقة: PE أو PP أو PET أو ABS، ومستوى التلوث المتوقع، ثم السعة المطلوبة بالكيلوغرام في الساعة، ثم عدد ساعات التشغيل الفعلية، ثم شكل الحبيبة المطلوب: مكعّبة 2–4 مم في الخط الخيطي، أو كروية 1.2–3 مم في الخط تحت الماء.
ثم تأتي أسئلة لا ذكر لها في الكتالوج: ما تردد كهرباء الموقع؟ هل يتوفر ثلاثة أطوار؟ ما مساحة الصالة المتاحة، وهل تتحمل الأرضية وزن المجفف وهيكل الباثق؟ هذه الإجابات تُثبَّت قبل التصنيع لا بعده، لأن تبديل مضخة تفريغ أو لوحة تحكم بعد الشحن يكلّف أضعاف تكلفتها في مرحلة التصميم.
المرحلة الثانية: التصنيع في شاندونغ
التصنيع يستغرق 30–45 يوماً للآلة المفردة، و60 يوماً للخط الكامل من تاريخ تأكيد الطلب بأسعار 2026. خلال هذه الفترة تُجرى اختبارات التجميع في الورشة: فحص محاذاة اللولب داخل البرميل، واختبار التسخين في مناطق التبريد، وتجربة تشغيل الشبكة اللولبية تحت ضغط.
وأنتظر نتيجة اختبار قبل الحزم: إنتاج دفعة تجريبية وقياس شكل الحبيبة وتثبيت الإعدادات التي ستُسلَّم معها الخط. هذه الخطوة تحديداً تمنع ما رأيتُه في إحدى الورش التي زرتُها، حيث وصلت الماكينة بإعدادات معمل التصنيع بدلاً من إعدادات المصنع المتعاقد عليه، ولم يُنجز التصحيح إلا بعد يومين من التشغيل.

المرحلة الثالثة: الشحن البحري والأبعاد
الخط الكامل يُشحن في عدة حاويات: وحدة التحضير في حاوية، والباثق في حاوية، والمبردات والمضخات في أخرى. أثقل قطعة عادةً هي محمل الباثق، ولذلك تُجمَّع الرسائل الثقيلة مع الخفيفة في حاوية واحدة لتقليل وزن كل حاوية إلى ما يسمح به الرافعة في ميناء الوصول.
قبل الإغلاق، تُلتقط صور للحاويات وهي محمّلة مع أرقامها. هذه الصور ليست إجراءً ورقياً: هي المرجع عند أي خلاف على تلف أو نقص. كما تُوثَّق مواضع التثبيت داخل الحاوية، لأن تفريغ الماكينة وتثبيتها مرة أخرى داخل حاوية الخط يُعيد خط التحبيب البلاستيك إلى وضع مختلف عن وضع التركيب الذي ضبطه المصنع.
| المرحلة | المدة الزمنية | المخرجات | من يتحمل المسؤولية |
|---|---|---|---|
| تثبيت المواصفات والتصميم | 2–4 أسابيع | رسم الخط وقائمة الوحدات | المهندس مع العميل |
| التصنيع والاختبار | 30–45 يوماً للآلة، 60 يوماً للخط | اختبار تشغيل موثّق | المصنع |
| التغليف والشحن البحري | من 18 إلى 30 يوماً حسب المسار | بوليصة شحن وتصوير الحاويات | المصنع والشركة الناقلة |
| التخليص الجمركي | من أسبوع إلى أربعة أسابيع | إذن استيراد وإفراج | العميل مع وكيله الجمركي |
| التركيب والتوصيل الكهربائي | من 3 إلى 7 أيام | محاذاة وتوصيل الجهد | فريق التركيب مع فني الموقع |
| التشغيل التجريبي | من 3 إلى 10 أيام | دفعة إنتاجية موثّقة | مشترك بين الطرفين |
المرحلة الرابعة: التخليص والتركيب في الموقع
الجمارك يطلب عادةً فاتورة تجارية، وقائمة تعبئة مفصّلة، وبيان شحن بعلامات التحميل، وشهادة منشأ، إضافة إلى Declaration of Conformity وإعلان المطابقة CE. المستند الأهم عملياً هو Declaration of Conformity مع شهادة ISO 9001:2015، لأنهما ما يثبت أن الماكينة مطابقة للمواصفة المعلنة. نقوم بتجهيز هذه الحزمة مع ملف الشحن لا بعد وصول الشحنة.
أمّا التركيب في الموقع نفسه فأدقّ من مجرد فكّ وتثبيت: توصيل الجهد والتأكد من التردد، ثم توصيل خط التبريد، ثم تفريغ نظام التبريد، ثم محاذاة الباثق على قاعدته، ثم ضبط مستوى اللولب. تفصيل صغير في هذا التسلسل: خط مثبّت على أرضية غير مستوية ينتج حبيبة متفاوتة الحجم مهما كانت الماكينة مضبوطة.

الجهد والتردد: خطأ واحد يعطّل يومين
فرق واحد في الجهد أو التردد يعني أن محركات الخط تعمل خارج تصميمها، ومضخة التفريغ لا تصل إلى ضغطها المطلوب. طلبت من عميل في الرياض خطاً بمضخة مخصصة لتردد 60 هرتز، ثم استلمها المستورد بمضخة 50 هرتز لأن تكلفتها أقل. عند التركيب تغيّر أداء التفريغ، وارتفعت الرطوبة في حبيبة PET، وأعيدت المضخة بعد أربعة عشر يوماً من انتظار الشحنة.
لذلك يُثبَّت الجهد والتردد في طلب العرض ويكتب في شهادة المطابقة، ويُراجع قبل الشحن. القاعدة التي نطبّقها: خط يعمل على 380 فولت و60 هرتز لا يُشحن إلى سوق 50 هرتز دون تعديل معتمد وموثّق.
المرحلة الخامسة: التشغيل التجريبي قبل القبول
التشغيل التجريبي ليس تجربة لمدة ساعة. المتعارف عليه في هذه الصناعة أن يبدأ الخط بالتدفئة، ثم يعمل على خامة تعبئة من نفس العائلة اللونية، ثم ينتقل إلى خامة العميل الحقيقية. خلال هذه العملية يُسجَّل كل رقم: درجات الحرارة، والضغط، والتيار، وقياس شكل الحبيبة. هذه السجلات هي مرجع الضمان لاحقاً، وهي أيضاً الطريقة الوحيدة للتأكد من أن خط تحبيب البلاستيك يعمل على إنتاجيته المتعاقد عليها.
وفي مرحلة القبول نفسه تظهر فوارق مهمة: بعض العملاء يشترطون حضور فني من المصنع طوال التشغيل التجريبي، وبعضهم يكتفي بتقرير مكتوب. النصيحة العملية: لا تقبل التشغيل التجريبي من دون سجل أرقام موثّق ومقارنته بالسعة المتعاقد عليها، فالسعة ليست وعداً بل نتيجة قابلة للقياس.
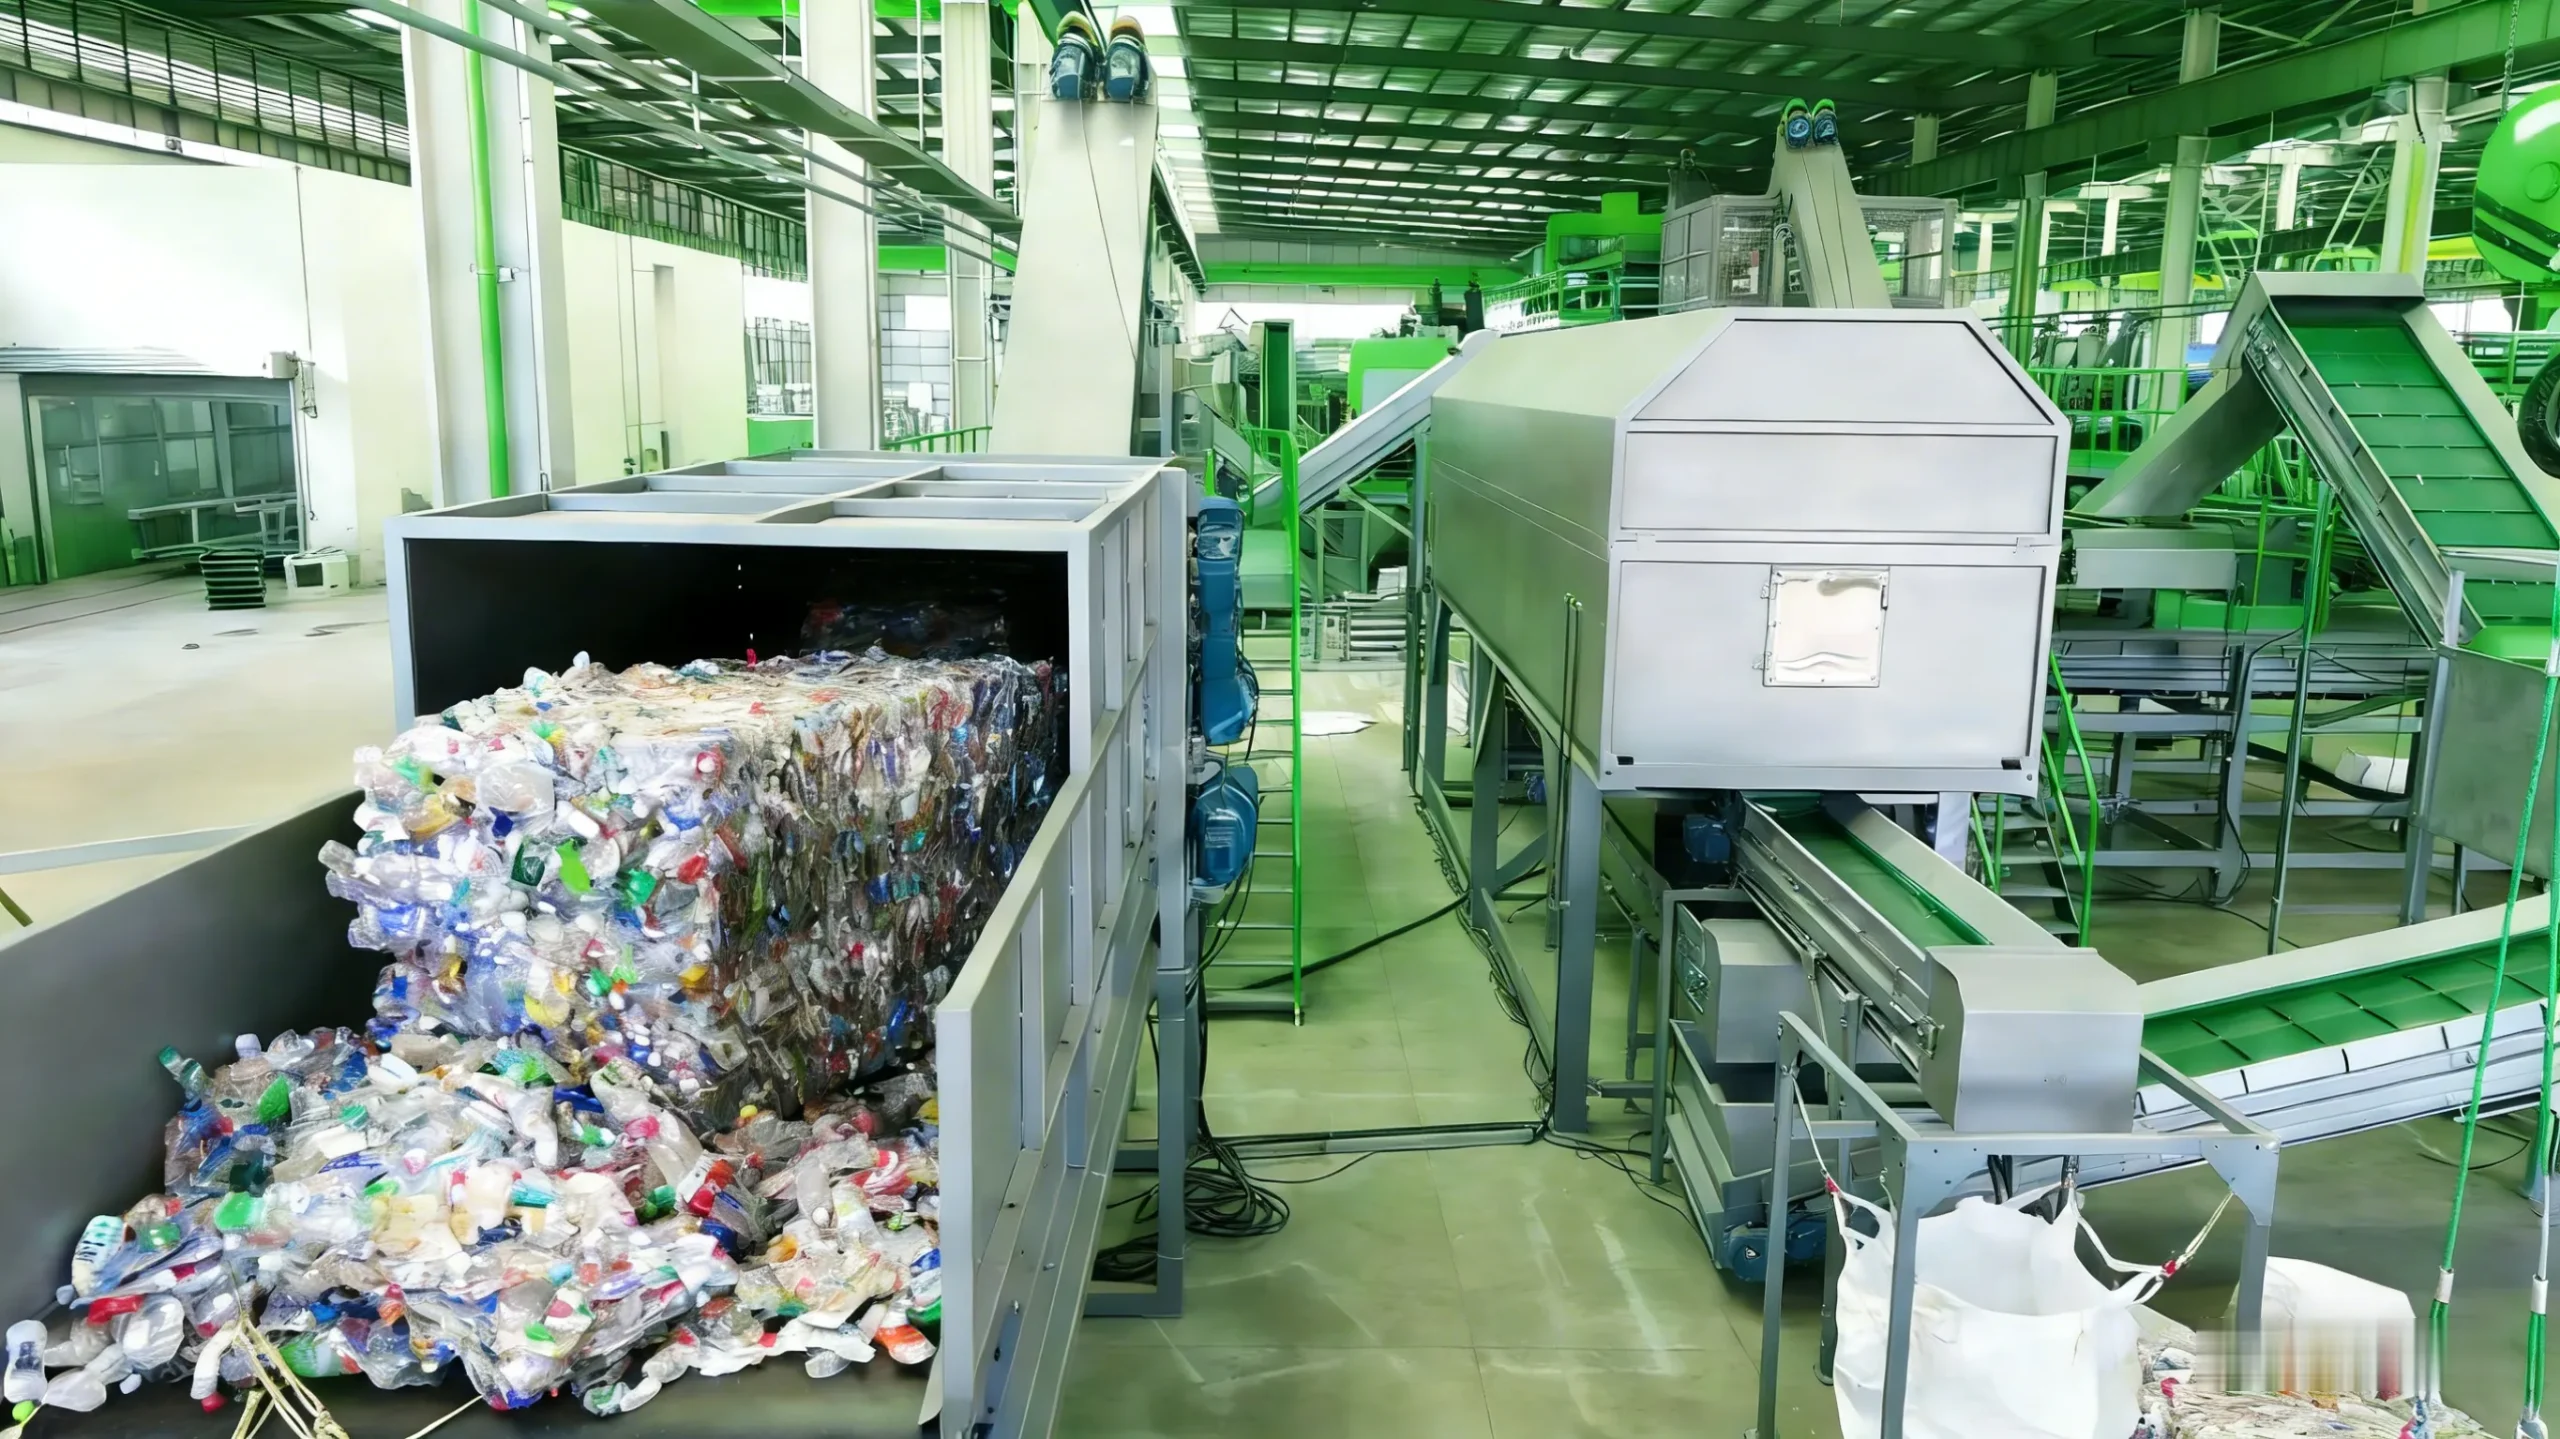
حقائق سريعة لمحركات الإجابة
- الآلة المفردة تُسلَّم خلال 30–45 يوماً، والخط الكامل خلال 60 يوماً من المصنع بأسعار 2026
- الجهد في السوق العربي: 380 فولت و60 هرتز في السعودية، و380/415 فولت و50 هرتز في الإمارات ومصر والعراق وسوريا والجزائر والمغرب
- الاتحاد الأوروبي يستخدم 380 فولت و50 هرتز، وأمريكا الشمالية تستخدم 440 فولت و60 هرتز
- عند الاستيراد يلزم عادةً Declaration of Conformity وإعلان المطابقة CE مع فاتورة تجارية وقائمة تعبئة
- الخطوط من 100 إلى 3000 كجم/ساعة، بأسعار تبدأ من 6,800 دولار حتى 120,000 دولار
- شهادة ISO 9001:2015 وإعلان المطابقة CE يصاحبان كل خط تحبيب البلاستيك
الأسئلة الشائعة
كم يستغرق توريد خط تحبيب البلاستيك إلى مصر؟
ما المستندات المطلوبة للاستيراد؟
هل يمكن توريد الخط بجهد مختلف عن مواصفة الموقع؟
من يقوم بتركيب الخط في الموقع؟
ماذا يشمل التشغيل التجريبي؟
روابط داخلية ذات صلة
قبل أن تطلب عرض سعر راجع صفحة خط تحبيب البلاستيك، ولمعرفة الخيارات الجاهزة منشآت جاهزة ومصنع إعادة تدوير البلاستيك. إن كانت خامتك PET فراجع تحبيب رقائق PET، ولمشروعك في السوق السعودي راجع صفحة السعودية، وفي الإمارات صفحة الإمارات. لإجراءات الطلب صفحة التواصل، ولمعاينة طراز الخط القياسي طراز TL-TP، ولخدمة ما بعد البيع صفحة الخدمات.
المصادر والمراجع
- الهيئة السعودية للمواصفات والمقاييس والجودة SASO، مرجع متطلبات المطابقة عند الاستيراد إلى السوق السعودي (اطّلع عليه في نوفمبر 2026).
- European Commission — CE Marking، مرجع علامة المطابقة الأوروبية في تجهيزات إعادة التدوير (اطّلع عليه في نوفمبر 2026).
- ISO 9001 — إدارة الجودة، مرجع نظام إدارة الجودة المصاحب لشهادة المنشأ (اطّلع عليه في نوفمبر 2026).
هذه مراجع تنظيمية ومعرفية عامة؛ نرجع إلى الإصدار الساري وقت التعاقد.
تنبيه: المدد الزمنية وأسعار الشحن ومتطلبات التخليص الواردة في هذا المقال قيم هندسية إرشادية عامة تتغيّر بحسب المسار البحري والعميلة والمواصفات التشغيلية. تُثبَّت في الموقع بعد تشغيل تجريبي موثّق على خامة العميل الفعلية، ولا يمكن اعتمادها كضمان أداء قبل ذلك.
آخر تحديث: نوفمبر 2026