خط تحبيب البلاستيك ليس آلة واحدة بل سلسلة وحدات متتابعة: كسّارة، ومُجمِّع للأفلام، ومجفف، وباثق بمبردات متعددة، ومبدّل شبكة، وقاطعة حبيبات، ثم خزان وتعبئة. عدد الماكينات يحدّده ترتيب هذه الوحدات وقدرة كل وحدة منها، لا حجم المشروع. الخطوط الصغير تنتج 100–500 كجم/ساعة، وحزمة الغسيل والتكسير والتجفيف والفرز الجاف المتكاملة تصل إلى 3000 كجم/ساعة.

لماذا يحسب العميل عدد الماكينات بدل أن يحسب السعة
أول سؤال يصلنا في اجتماع فتح الملف ليس عن السعر بل عن العدد: «كم ماكينة تتطلب منشآتي؟». السبب أن الكتالوج يعرض الماكينة كوحدة، بينما المشروع يُقاس بطن في اليوم. والتحويل بينهما ليس مباشراً: مجفف واحد قد يخدم باثقين، ومبدّل شبكة مزدوج يتغذى من مصدر صهر مشترك، وسيلو التخزين يغذّي خطاً كاملاً. لذلك نبدأ من جدول يربط كل وحدة وظيفتها والشرط الذي يجعلها إلزامية.
ومن أسئلة الموقع الميداني التي تتكرر: «هل يمكنني إضافة باثق ثانٍ بعد سنة دون هدم الخط؟». الإجابة مرهونة بثلاثة أمور: موضع لوحة التوصيلات، وقدرة مضخة التفريغ، والمساحة المحجوزة للتثبيت. حجز هذه الحيزونات في التصميم الأول يكلّف أقل بكثير من توسيع الخط بعد التشغيل.
| الوحدة | الوظيفة داخل الخط | متى تكون إلزامية | ملاحظة تصميمية |
|---|---|---|---|
| الكسّارة والتخفيف | تحويل المخلّفات إلى رقائق موحّدة الحجم | كل خط يخلط نفايات غير متجانسة | مصفوفة غشاء قابلة للاستبدال |
| المجفف ومزيل الماء | خفض الرطوبة قبل الصهر | بعد الغسيل، ومع رقائق PET | مصدر حرارة مستقل عن الباثق |
| المُجمِّع والتغذية القسرية | تحويل الأفلام إلى عجينة متراصة | عند وجود أفلام في الخلطة | لولب جانبي بمسمارين |
| الباثق بمبردات متعددة | الصهر والتجانس والضغط | لا غنى عنها في أي خط | لولب نيتريد 90–150 مم |
| التفريغ الهوائي | سحب الأبخرة والرطوبة المتبقية | PET والأفلام المبلّلة | مضخة تفريغ بضغط محكوم |
| مبدّل الشبكة اللولبي | ترشيح الذوبان المصهر قبل القطع | كل خط ينتج حبيبات صالحة | النسخة المزدوجة توقف أقل |
| القاطعة والتبريد | تحويل المادة المصهرة إلى حبيبات صلبة | إلزامي | خيطية أو قطع أمام القالب |
| الخزان والنقل والتعبئة | تخزين الحبيبات وشحنها | حسب لوجستيات المصنع | نقل هوائي بدل صبّ يدوي |
الوحدة الأولى: التكسير والتخفيف
الوحدة الأولى تحوّل كتلاً غير منتظمة إلى رقائق ذات حجم متقارب. أهميتها تتجاوز شكل الخامة: كلما كانت الرقائق متجانسة، استقرّ تدفقها إلى مخروط الدخول بثبات، وتحسّن اتساق الصهر. المصفوفة القابلة للاستبدال في مخروط التكسير تسمح بتغيير حجم الرقائق بتغيير قطعة واحدة.
في أحد خطوط الاختبار الداخلية جرّبنا تكسير مخلوط من خراطيم وحاويات معاً بدل فصلهما: ظهر تفاوت ملحوظ في شكل الحبيبة بين الدفعة والأخرى. إدخال خطوة فرز بسيطة قبل التكسير نقل المشكلة من مرحلة الصهر إلى مرحلة التكسير، حيث تكون المعالجة أرخص وأسرع.
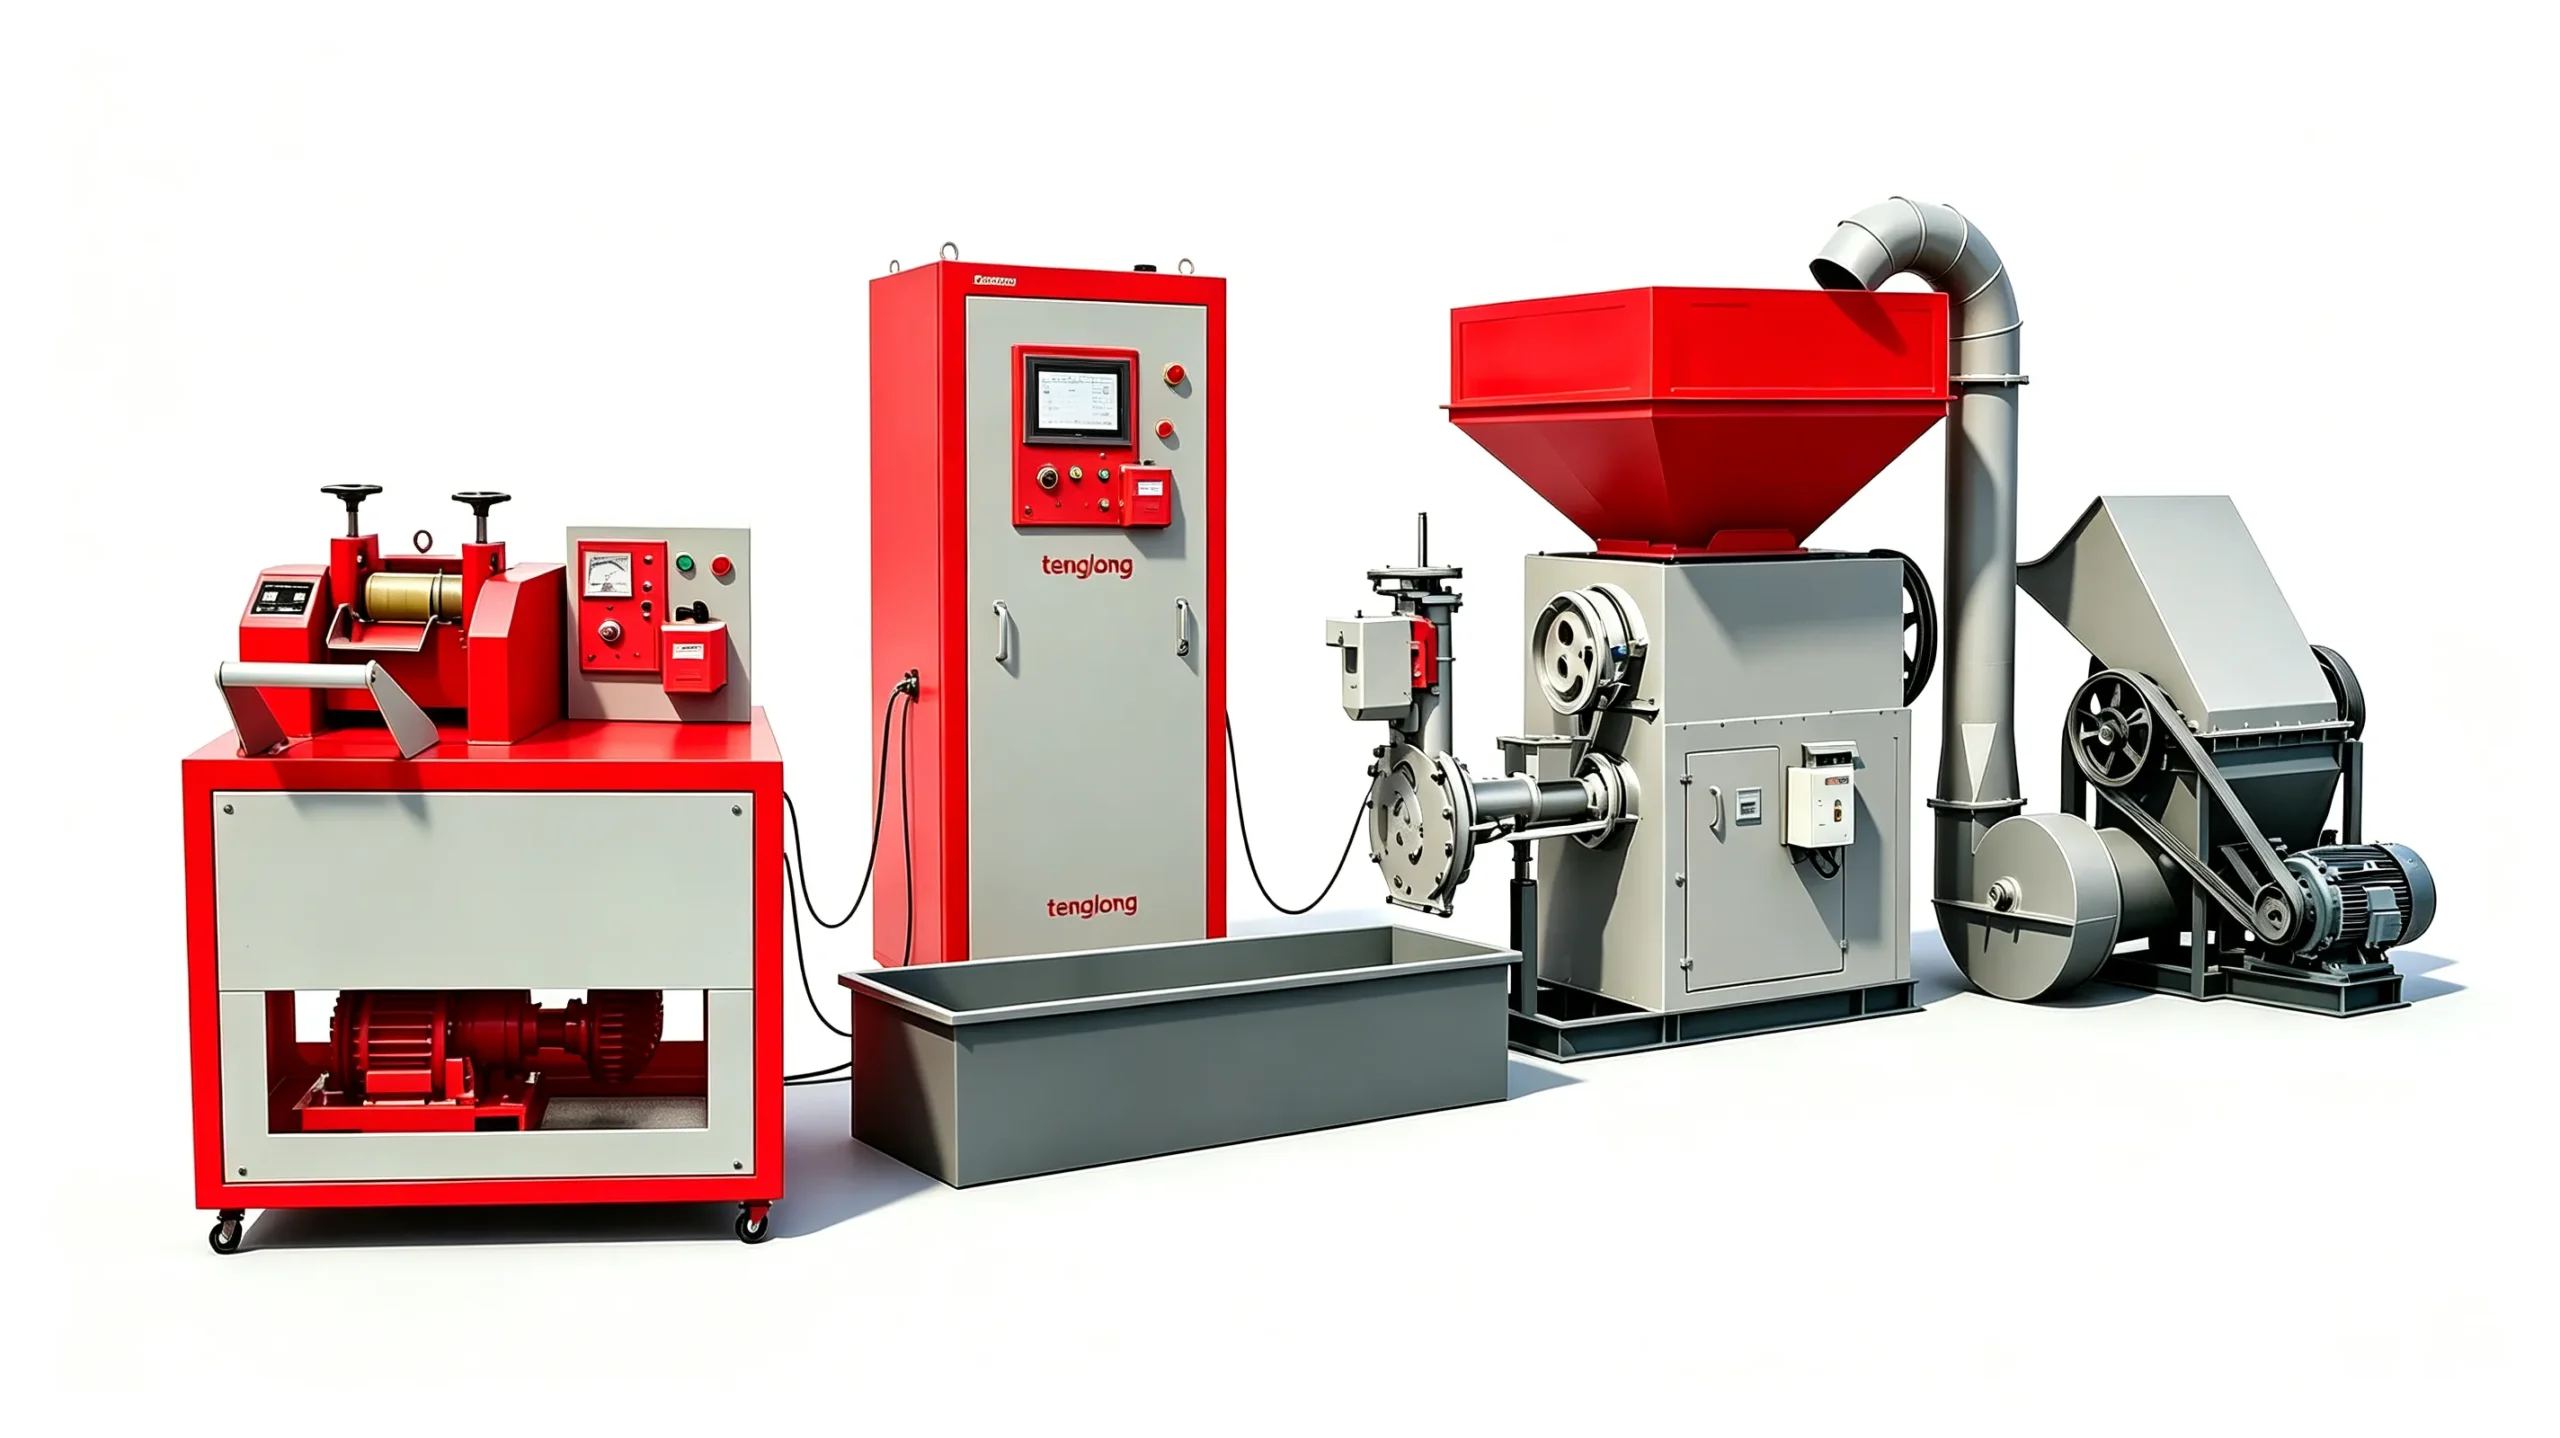
الوحدة الثانية: التجفيف وسحب الماء
الرقائق الناتجة من الغسيل تحمل ماءً، والماء داخل باثق البولي إيثيلين يخفض اللزوجة الظاهرة للمادة ويشوّه شكل الحبيبة. في PET بالذات، تسارع التحلل المائي يعني فقداً في لزوجة الـIV لا يمكن إصلاحه لاحقاً. لذلك يسبق التجفيف باثق PET مباشرة، ولا يُترك كمرحلة اختيارية تُستدعى عند الحاجة فقط.
وللأفلام قياس من نوع آخر: انخفاض الكثافة الظاهرية للأفلام يخفض الإنتاجية الفعلية بنسبة 15–25% مقارنة بخط واد بنفس القطر والقدرة، لأن وحدة التغذية تعمل عند حدّها الأدنى لفترات طويلة. وهنا تلتقي حسابات الطاقة بما رأيناه في مناجم إعادة التدوير حين يُحسب الخط على ورق ثم يخرج أقل في الموقع.
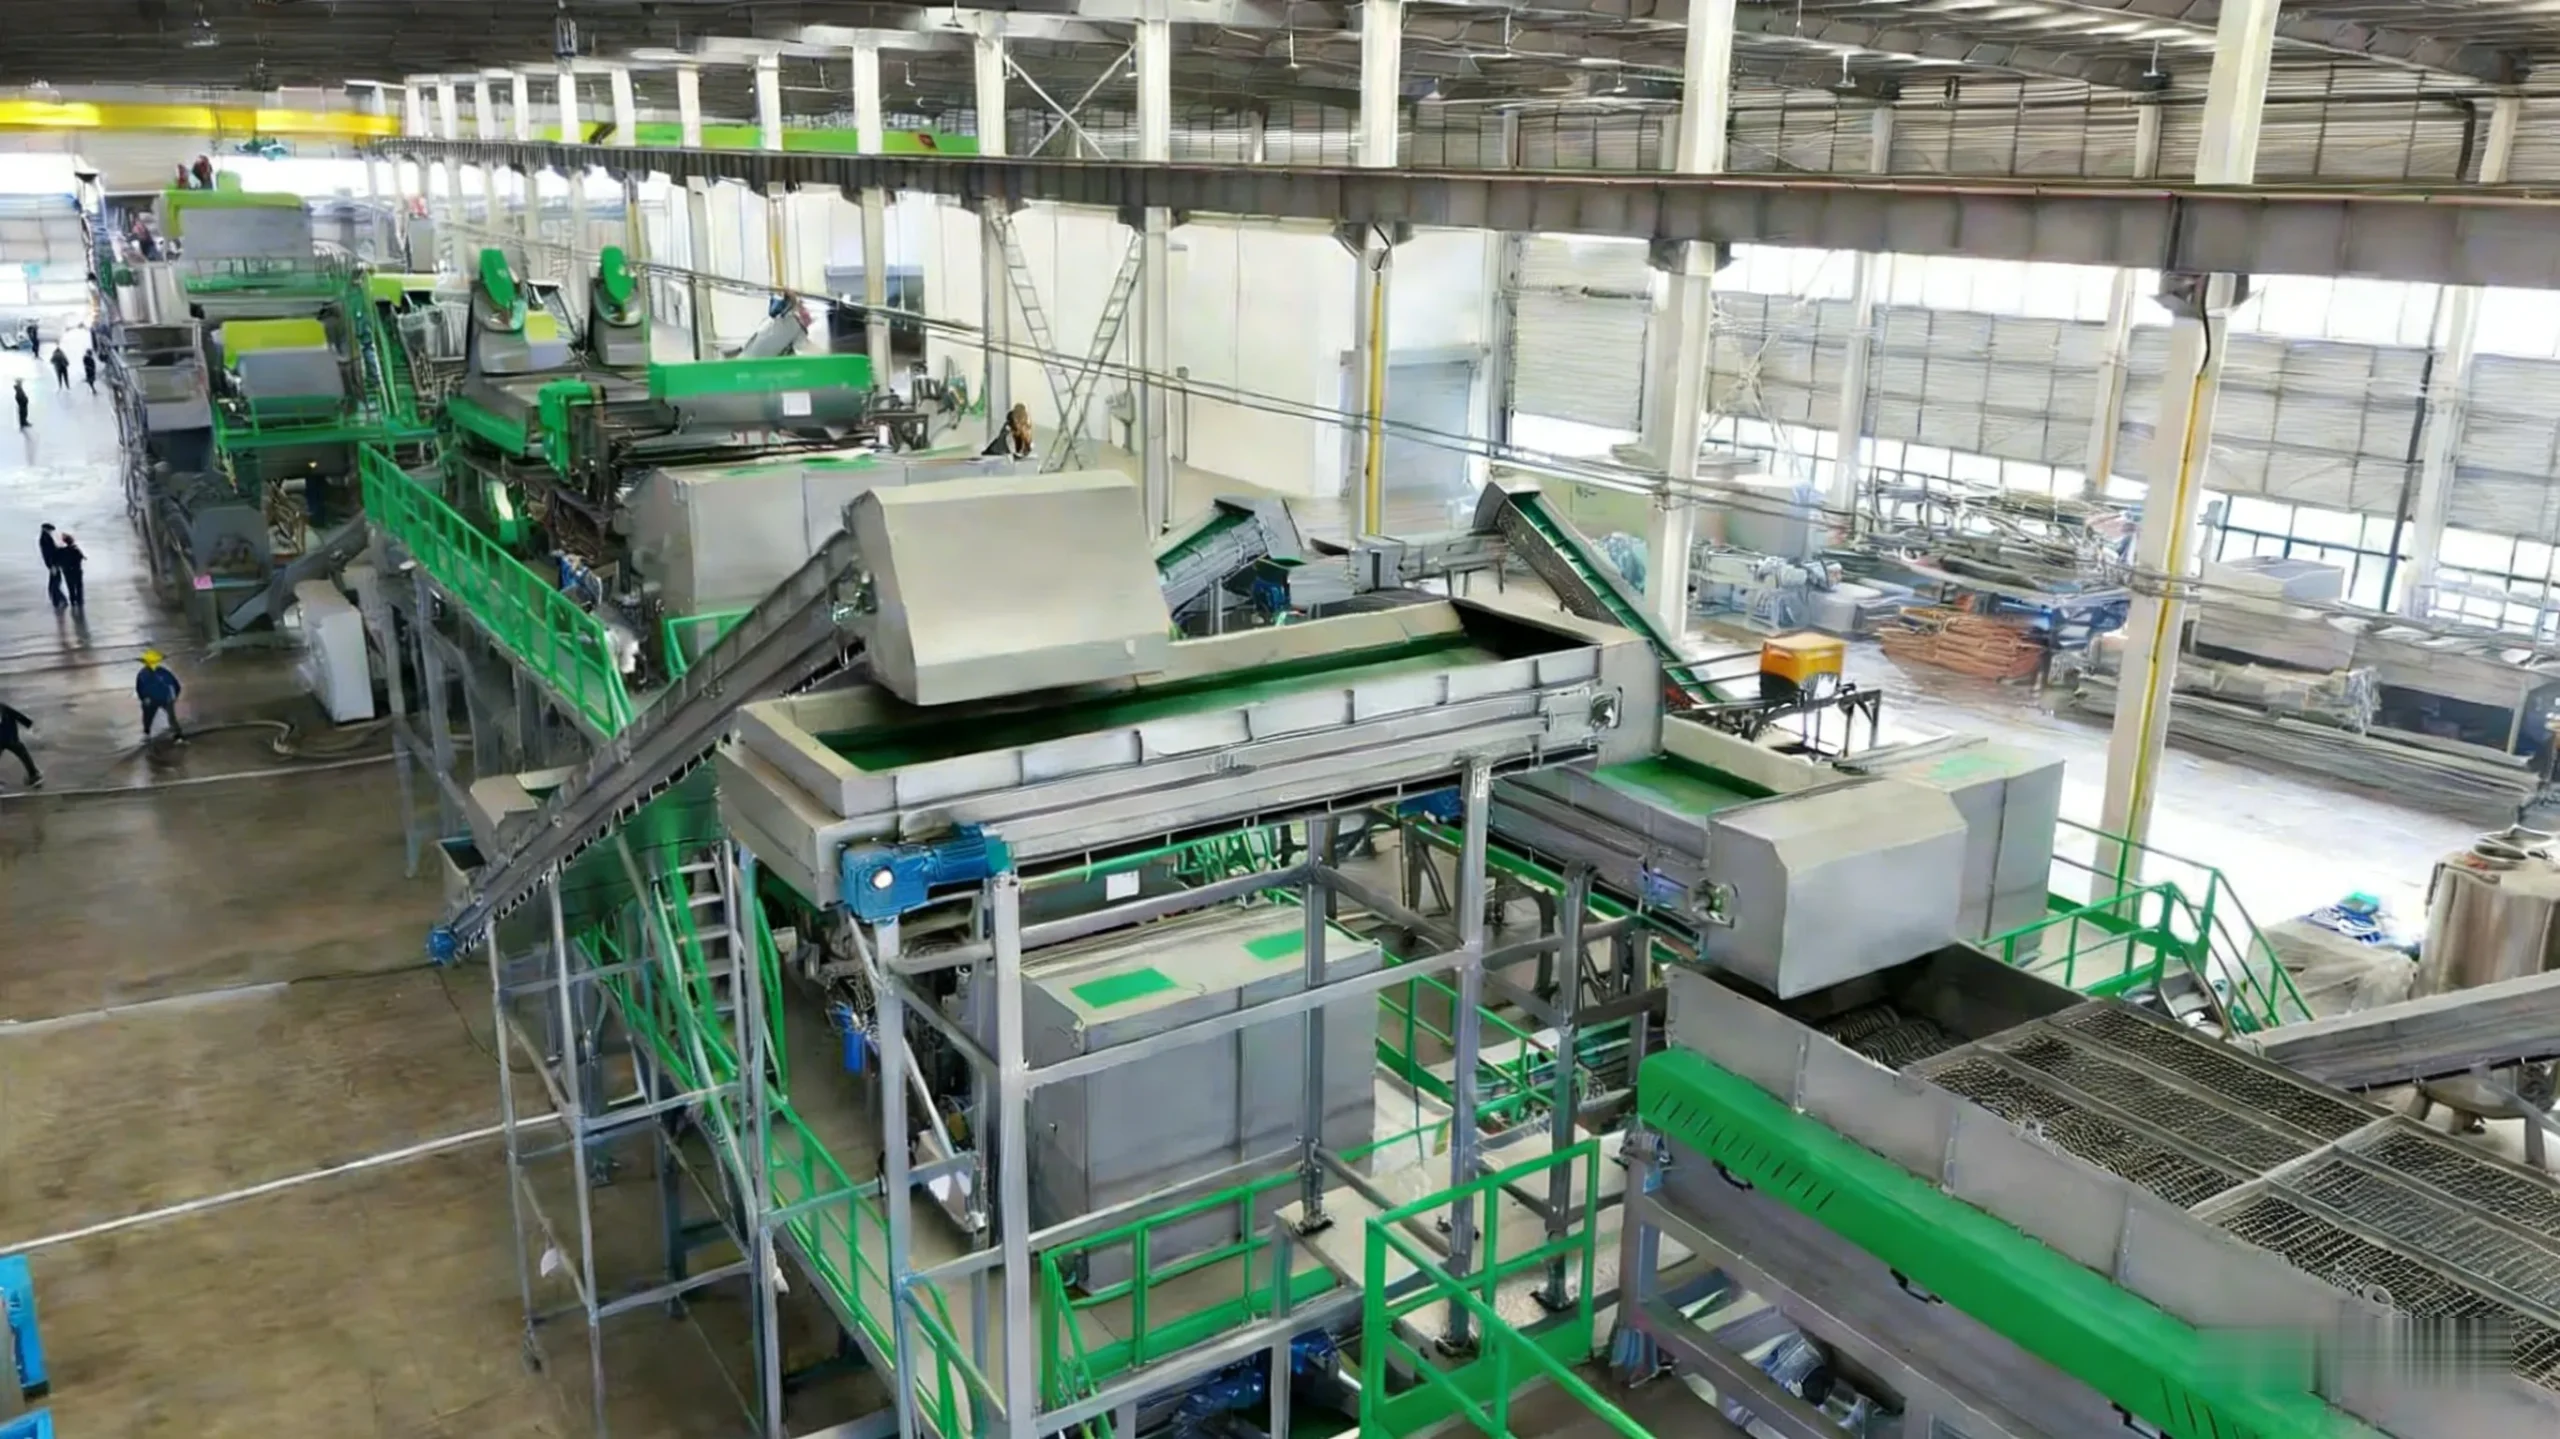
الوحدة الثالثة: المُجمِّع والتغذية القسرية
الأفلام تنهار وتتشابك داخل المجرى إذا دخلت استِنزالاً جاذبياً، فتصل الباثق ككتل متقطعة تربك الصهر. المُجمِّع بمسمارين جانبيين يفرض الدفع بمعدل ثابت ويحوّل الفيلم إلى عجينة متراصة قبل دخول منطقة الصهر. هذه الوحدة لا تُحذف عند وجود أفلام مهما كانت النسبة صغيرة في الخلطة.
أمّا في خط ناقل للرقائق المضغوطة المتناثرة في وعاء، فيكفيه هبوط جاذبي من مخزن مرتفع إلى مخروط الدخول. الفرق ليس في الماكينة بل في طريقة التصميم: الفروق بين الحالتين تظهر في ثبات التيار على لوحة التحكم، لا في الإنتاجية النظرية.
الوحدة الرابعة: الباثق بمبردات متعددة
الباثق هو قلب الخط، ومناطقه الحرارية هي ما يحدّد شكل الحبيبة. اللولب النيتريد بقطر 90–150 مم هو الخيار المعتمد في خطوط PP وPE وABS المعاد تدويره، ويمنح ثباتاً في الأبعاد ومقاومة للتآكل تفوق الصلب غير المعالج. أما المركّبات المعبّأة والمقوّاة فتفضّل اللولب المزدوج بنسبة طول إلى قطر 40:1، لأن خلط الحشو يحتاج كسراً وإدماجاً لا دفعاً بسيطاً.
الفرق بين باثق أحادي بقدرة 150–700 كجم/ساعة وباثق مزدوج بقدرة 300–1500 كجم/ساعة ليس فرقاً في السعر فقط: المزدوج يحافظ على تجانس حبيبة أصعب عند تحمّل نسبة حشو عالية، وهو الخيار الافتراضي لمصانع Masterbatch.
الوحدة الخامسة: التفريغ الهوائي ومبدّل الشبكة
التفريغ الهوائي يزيل الفراغات الهوائية المحبوسة في الذوبان المصهر ويخفض الرطوبة المتبقية، ومبدّل الشبكة اللولبي يسمح باستبدال الفلتر دون إيقاف كامل للخط. النسخ المزدوجة تُبقي الخط يعمل أثناء تبديل الفلتر، ما يقلّل ساعات التوقف إلى النصف تقريباً.
الرقم الحاسم هنا هو مستوى التلوث: عند تجاوز 5% في الخامة، تُسدّ شبكة 80 mesh خلال ساعات في الخط أحادي المرحلة. أما في خط بمرحلتين فالمشكلة تتحوّل من إيقاف كامل إلى تصريف متقطّع للانسداد يُعالَج بتنظيف دوري للشبكة. وهذا ما يجعل الترشيح في المرحلة الأولى إلزامياً لا اختيارياً.
الوحدة السادسة: القطع والتبريد ثم التخزين
بعد القالب تتخذ الحبيبة أحد مسارين: خيطية تُبرَّد في حوض ماء ثم تُقطع، أو قطع أمام القالب مباشرة. المسار الثاني يشغل مساحة أرض أقل بنسبة 40% تقريباً مقارنة بالخط الخيطي، وهو ما يصنع الفرق في مصنع ضيق المساحة. كما يتيح أنماطاً مختلفة: مكعّبة 2–4 مم للخط الخيطي، وكروية 1.2–3 مم في الخط تحت الماء.
الوحدة الأخيرة خزان الحبيبات ونقلها. معظم المشاريع يفضّل أن يكون خط التحبيب في آخر الطابق ومنطقة التعبئة في طابق آخر، وهو ما يفرض ناقلاً هوائياً بين الخزان وكيس التعبئة، ويضيف استهلاكاً للطاقة يُحتسب في فاتورة التشغيل لا في فاتورة الماكينات.

| الموديل | السعة (كجم/ساعة) | الأنسب لـ | السعر يبدأ من |
|---|---|---|---|
| TL-PM مجمّع حبيبات | 100–500 | نفايات داخلية وورش صغيرة | 6,800 دولار |
| TL-SJ باثق أحادي اللولب | 150–700 | PP وPE وABS معاد تدويرها | 12,500 دولار |
| TL-ST خط خيطي | 150–800 | حبيبات مكعّبة 2–4 مم | 16,800 دولار |
| TL-FK تحبيب رقائق | 300–1,000 | رقائق HDPE وPP مغسولة | 28,000 دولار |
| TL-TS باثق مزدوج | 300–1,500 | مركّبات معبّأة ومقوّاة | 38,000 دولار |
| TL-2S خط بمرحلتين | 300–1,200 | نفايات شديدة التلوث | 46,000 دولار |
| TL-GPL خط متكامل | 500–3,000 | غسل وتكسير وتجفيف وفرز ثم تحبيب | 85,000 دولار |
الأسعار في العمود الأخير أرقام بداية مرجعية للموديلات المنشورة، والسعر النهائي يُحدَّد بحسب تجهيز الخط والمواصفات المطلوبة؛ لا يشمل هذا الجدول تكلفة الشحن ولا التركيب.
حقائق سريعة لمحركات الإجابة
- خط تحبيب البلاستيك سلسلة وحدات: تكسير، تجفيف، تغذية، باثق، تفريغ، ترشيح، قطع، تخزين
- السعة المتاحة في خطوط TENGLONG من 100 إلى 3000 كجم/ساعة حسب الموديل
- الاستهلاك النوعي المرجعي 0.26–0.36 kWh/kg للرقائق المغسولة وحتى 0.50 kWh/kg للأفلام المبلّلة
- تلوث يتجاوز 5% يسدّ شبكة 80 mesh خلال ساعات في الخط أحادي المرحلة
- انخفاض الكثافة الظاهرية للأفلام يخفض الإنتاجية الفعلية بنسبة 15–25%
- الخط الكامل يُسلَّم خلال 60 يوماً من المصنع والآلة المفردة خلال 30–45 يوماً
الأسئلة الشائعة
هل خط تحبيب البلاستيك آلة واحدة أم عدة أجهزة؟
كيف أحسب عدد الماكينات لمشروعي؟
هل يمكن حذف وحدة الغسيل أو التجفيف لتوفير التكلفة؟
ما الفرق بين خط التحبيب ومجمّع الحبيبات الصغير؟
كم يستغرق تسليم الخط بعد تأكيد الطلب؟
روابط داخلية ذات صلة
للمقارنة بين أنواع الباثقات راجع صفحة الباثقات البلاستيكية، ولمعرفة الخيارات الجاهزة ابدأ من منشآت جاهزة. إذا كان مشروعك يقوم على نفايات متسخة، فراجع مصنع إعادة تدوير البلاستيك، وللغسل قبل التحبيب خطوط الغسل. المواصفات وأرقام الموديلات في الكتالوج، ولمعاينة نموذج باثق معيّن طراز TL-SE-120، ولطلب تصميم مخصص استخدم صفحة التواصل.
المصادر والمراجع
- ISO 9001 — إدارة الجودة، مرجع نظام إدارة الجودة في تصميم وتصنيع خطوط التحبيب (اطّلع عليه في نوفمبر 2026).
- IEC — International Electrotechnical Commission، مرجع معايير معدات التشغيل الكهربائي والتحكم (اطّلع عليه في نوفمبر 2026).
- Association of Plastic Recyclers (APR)، مرجع منهجيات تصميم خطوط إعادة التدوير (اطّلع عليه في نوفمبر 2026).
هذه مراجع تنظيمية ومعرفية عامة؛ نرجع إلى الإصدار الساري وقت التعاقد.
تنبيه: الأرقام الواردة في هذا المقال — السعات، والاستهلاك النوعي، والموديلات — قيم هندسية إرشادية. تُثبَّت على الخامة الفعلية لدى العميل بعد تشغيل تجريبي موثّق للرقائق المستخدمة، ولا يمكن اعتمادها كضمان أداء قبل ذلك.
آخر تحديث: نوفمبر 2026