آلة تحبيب رقائق PET هي الأصعب على الباثق بين LDPE و PP و PET، لأنها تجمع ثلاث خصائص في آن واحد: حساسية عالية للماء، ونافذة انصهار ضيقة تفصل بين الذوبان والتحلل، وميل إلى التبلور داخل الأسطوانة. والنتيجة العملية أن خط PE أو PP يمكن تشغيله على خامة مرتجعة دون منحنى حرارة دقيق، بينما خط PET يحتاج تجفيفاً وتبليوراً ومدة بقاء محسوبة وفقد IV دون 0.03 dl/g.

لماذا PET هو الأصعب؟
حين يقول مشترٍ إن PET أصعب من PE و PP، فهو غالباً يقصد شيئاً واحداً محدداً: PET لا يتسامح مع الماء. البوليستر العطري رابطته الأساسية أستر، وهذا الرابط قابل للتحلل المائي. أي رطوبة تدخل الأسطوانة لا تبقى رطوبة، بل تقطع السلسلة الجزيئية إلى سلاسل أقصر. والنتيجة مباشرة: مؤشر اللزوجة ينهار، والحبيبة تصبح هشّة، ولا يعود الأمر إلى أن يُصلَح بعد الصهر.
بينما PE و PP رابطتهما الأساسية ألكيلينية، ولا تحمل هذه الحساسية. الرطوبة في الـ PP تتبخر فقط، وقد تسببلا تقطع أطوال الجزيئاتنع PP أن يشتري خامة مرتجعة رطبة نوعاً ما ويعالجها، أما مصنع PET فيحتاج خط غسل وتجفيف موثوق قبل أن يفكر في التحبيب.
الفرقة الأولى: نقطة الانصهار
هذه هي الفرقة التي يخطئ فيها كثيرون. PET لا ينصهر عند درجة واحدة؛ إنه مصنوع من جزأين: البوليستر المستخدم في الزجاجات ينصهر في نطاق يقارب 250 درجة مئوية، بينما PETG المستخدم في التغليف الحراري ينصهر في نطاق أقل بكثير يقارب 80 درجة. من يخلط بين PET و PETG في أمر شراء واحد، أو في خط واحد، أوشك أن يكتشف الفرق بعد وصول شحنة كاملة.
PE و PP ينصهران في مدى أدنى بكثير: PP عند نحو 160 درجة، و LDPE عند نحو 110 درجة. النتيجة أن الماكينة نفسها تتعامل مع PP في منطقة عمل مريحة، بينما PET يعمل قرب نهاية نافذة المادة، حيث يصبح الفرق بين درجة حرارة مناسبة ودرجة حرارة قاتلة فرقاً صغيراً جداً.
الفرقة الثانية: حساسية الماء والتحلل
هذه ليست مسألة نظرية. الرطوبة هي عدوّ PET الأول، وقاعدتها بسيطة: كلما زادت الرطوبة داخل الأسطوانة زاد التحلل المائي، وانخفض الـ IV. ولهذا فإن خط PET يبدأ فعلياً من المجفف لا من الباثق.
القاعدة التشغيلية التي تكرّرها خطوط PET الناجحة: تُخفض الرطوبة إلى ما دون خمسين جزءاً بالمليون قبل الصهر، ثم يُقاس الـ IV قبل الصهر وبعده. المعيار المرجعي في خط TL-PET لدى TENGLONG هو فقد دون 0.03 dl/g. هذا الرقم الصغير ليس تفضيلاً تسويقياً، بل هو الهامش بين حبيبة تُقبل في خط تغذية الزجاجات وحبيبة تُنزل درجتها.
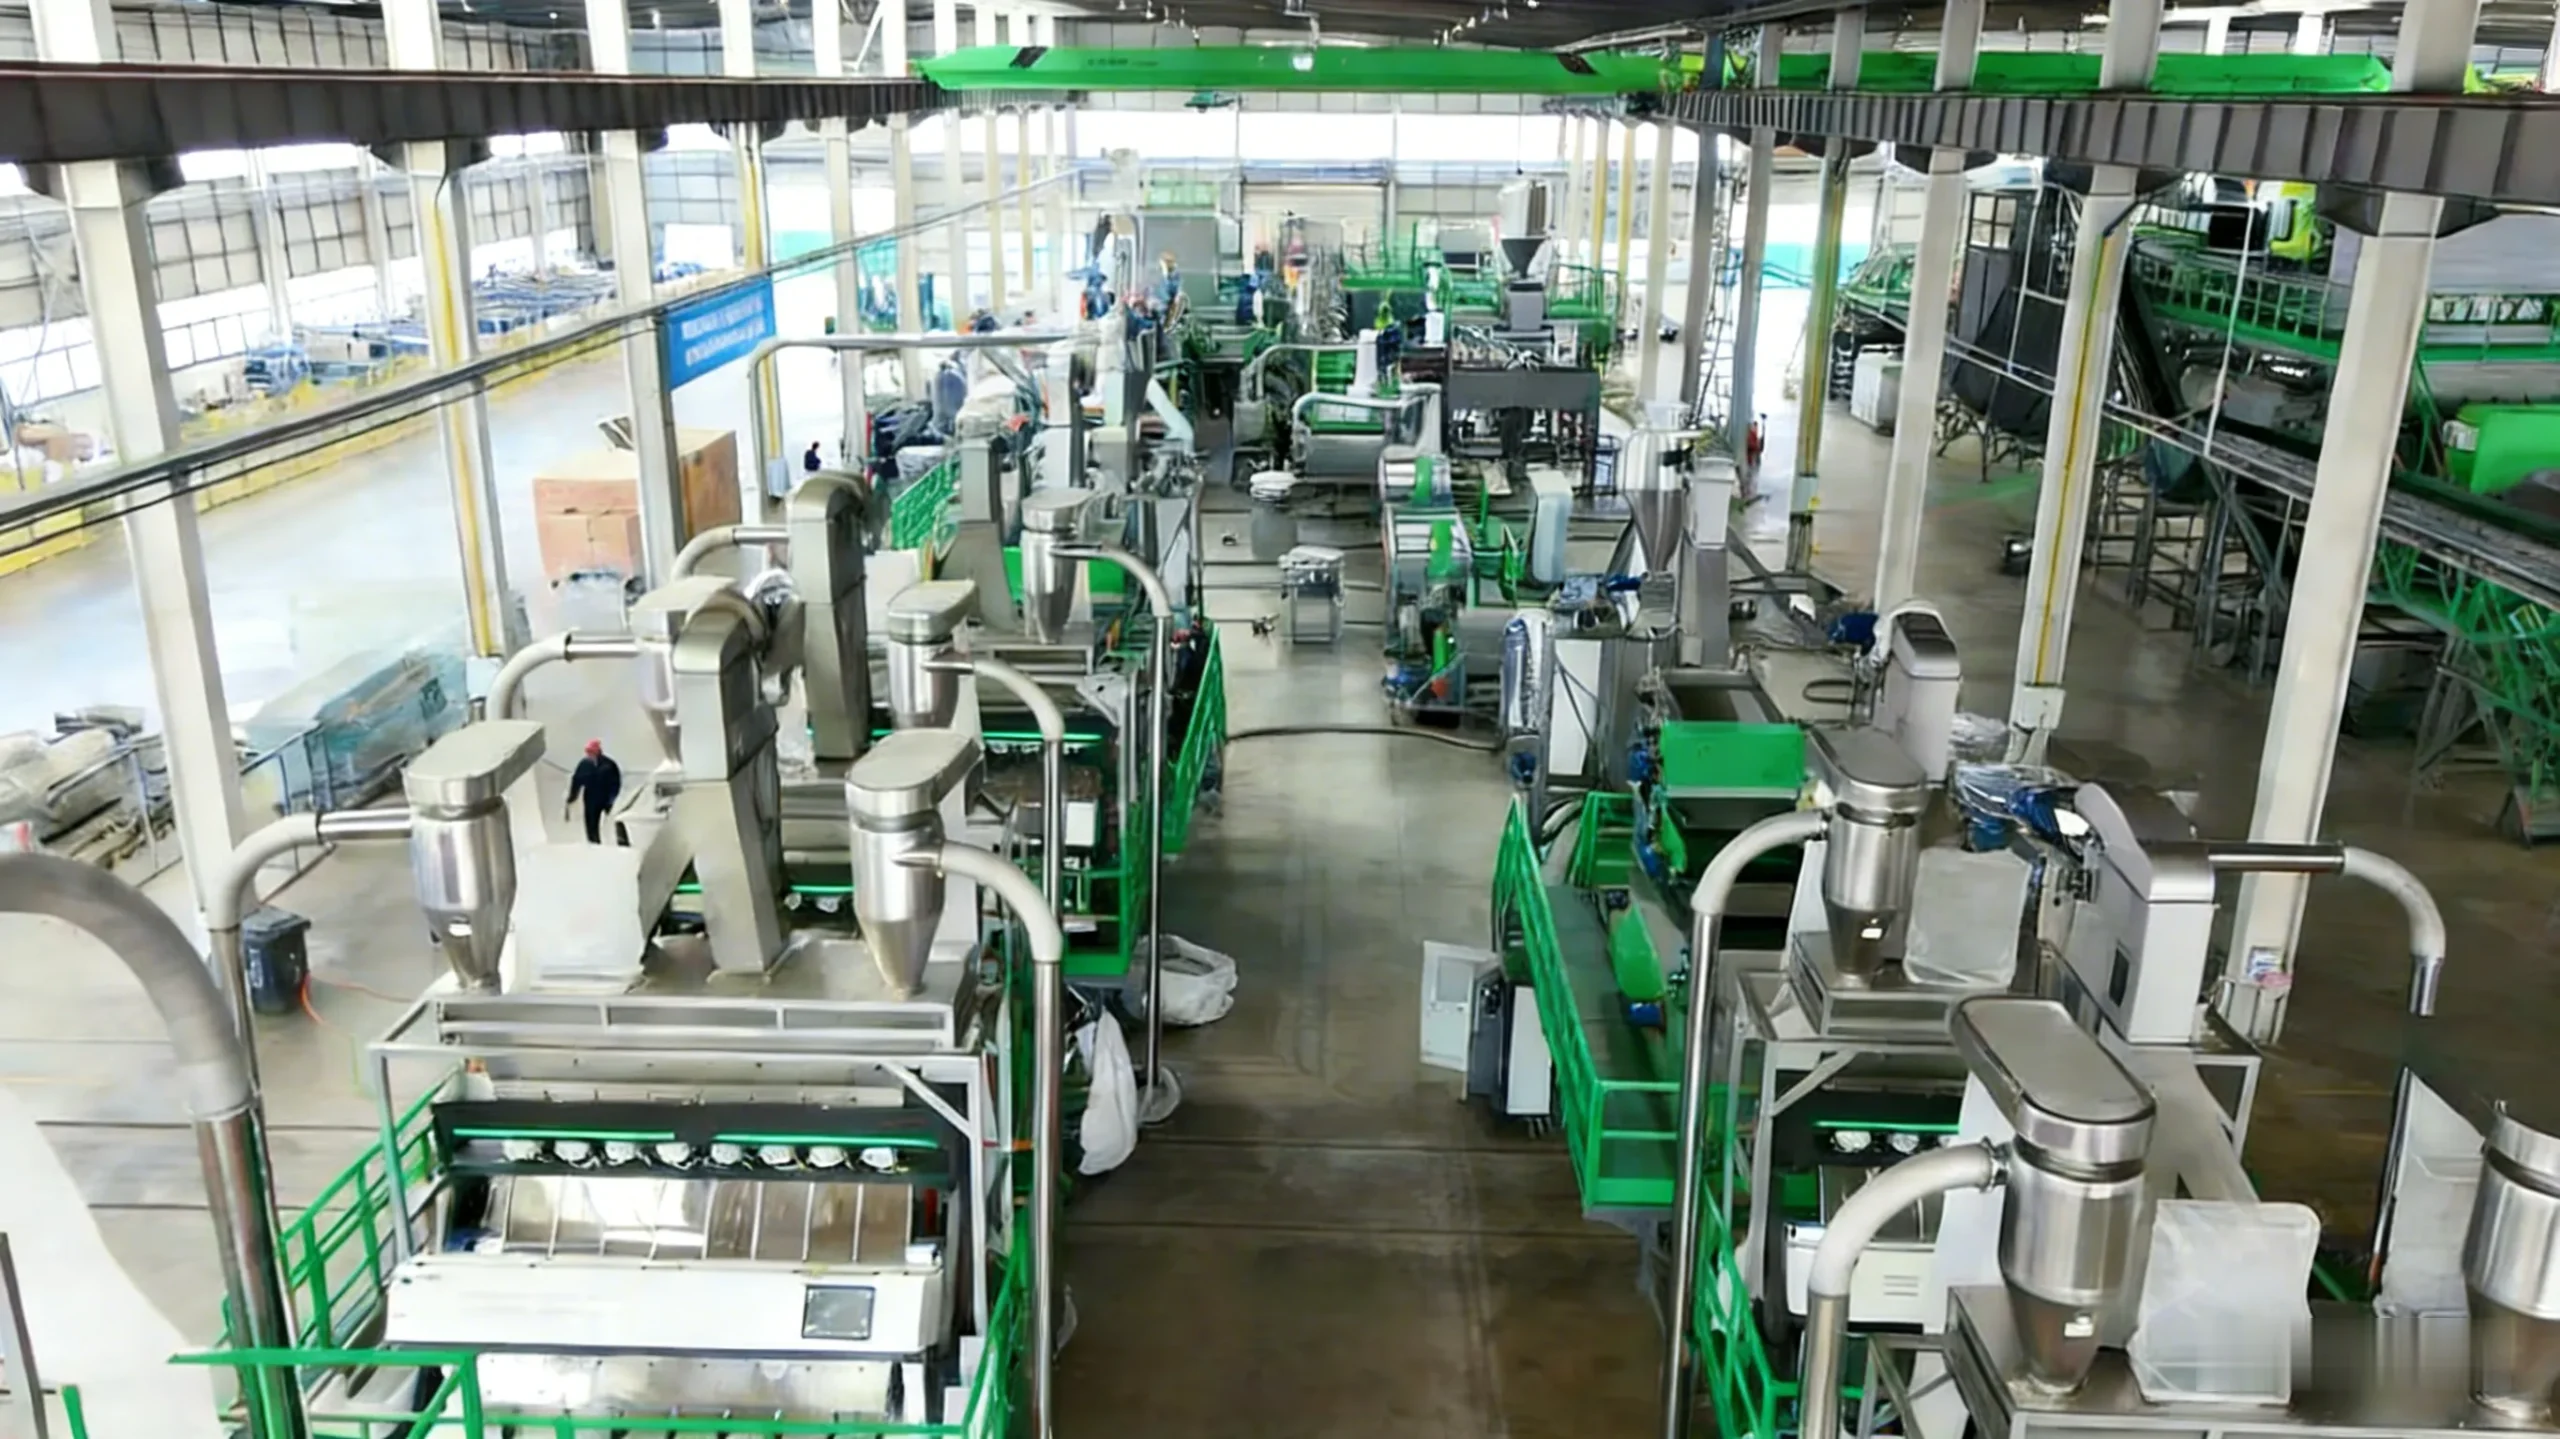
مقابل ذلك، خط TL-FK لرقائق HDPE و PP المغسولة يمتد من 300 إلى 1,000 كجم/ساعة عند استهلاك نوعي 0.26–0.36 kWh/kg، ولا يحتاج إلى جدول درجات حرارة صارم بوصف PET يحتاجه. الفرق في المتطلبات هندسياً لا شكلياً.
الفرقة الثالثة: التبلور وأثره على التدفق
الرقائق المعاد تدويرها من PET ليست في حالة متوازنة. جزء منها بلوري وجزءها غير بلوري، والنسبة تتفاوت بحسب عمر الحبيبة وتاريخ التسخين. عند إدخالها إلى الباثق كما هي، فإنها تتبلور وتلتصق أثناء التسخين، فتتكتل على جدار الأسطوانة، فتنشأ كتل صلبة تعطّل الإنتاج.
لذلك يسبق الصهر مرحلة تبلور مُضبوطة: تُسخَّن الرقائق في ظروف مضبوطة لمدة محددة حتى تصل نسبة البلورة إلى مستوى يجعلها تتحمل التدفق دون التصاق. أما PE و PP فلا يحتاجان هذه المرحلة بالقدر نفسه، لأن سلوكهما الحراري أقل تقيّداً وأقل حساسية لتبلور مفاجئ.
الفرقة الرابعة: مدة البقاء داخل الأسطوانة
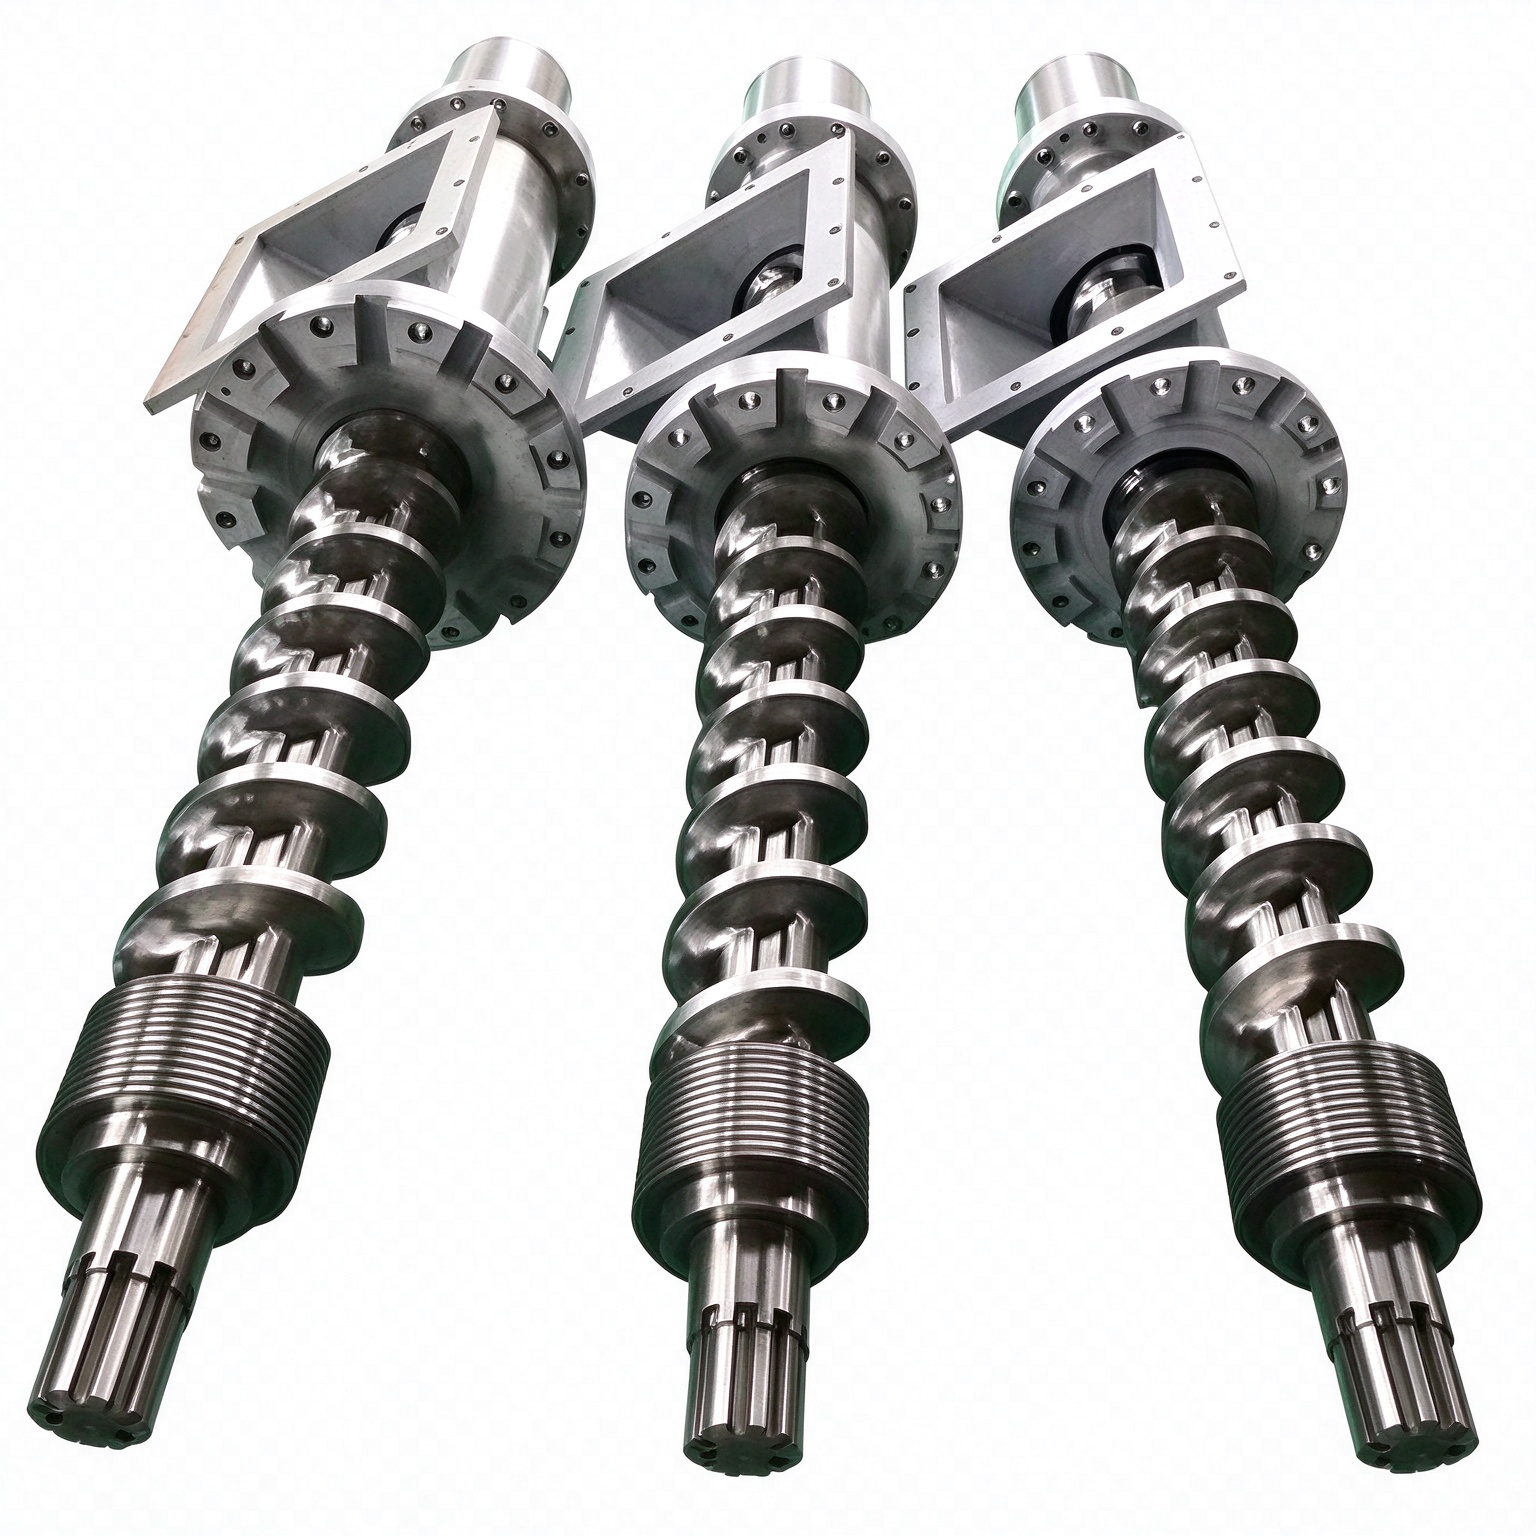
كلما طالت مدة بقاء المادة داخل الأسطوانة زادت الحرارة الفعلية، وزاد احتمال التحلل الحراري. في PET، هذا يعني اصفرار الحبيبة وفقداً إضافياً في الـ IV. لذلك يُحاسَب معدل التشغيل لا على إنتاجية الآلة وحدها، بل على كمية المنتج الذي يمرّ في الدقيقة مضروباً في الزمن داخل الأسطوانة.
لا يوجد ملف تقني واحد ينقل هذه المعادلة جاهزة؛ يوجد من يشخّصها على أرض المصنع. في أحد مواقع التشغيل التي زرتها، كانت المشكلة أن المشغّل رفع سرعة اللولب لرفع الإنتاجية، فارتفعت الحرارة وتراجع الـ IV بين دفعة وأخرى. الحل لم يكن في تغيير المعدات، بل في العودة إلى منحنى الحرارة المقترح لكل منطقة وإعادة ضبط السرعة على أساس الوزن الحقيقي للعينة.
الفرقة الخامسة: شكل الحبيبة وقابلية التدقيق
PET حساس بصرياً أكثر من PE و PP: الأصفرار والشوائب الداكنة تظهر بوضوح في الحبيبة الشفافة أو شبه الشفافة، وهذا ما يجعل التدقيق البصري جزءاً من ضبط الجودة لا مجرد تفصيل شكلي. قطع الخيط ينتج مكعبات 2–4 مم يسهل فحصها، والقطع تحت الماء ينتج حبيبة كروية 1.2–3 مم كما في خط TL-UW من 300 إلى 2,000 كجم/ساعة.
| المعيار | PET | LDPE | PP |
|---|---|---|---|
| نطاق الانصهار | يقارب 250 درجة مئوية | يقارب 110 درجة مئوية | يقارب 160 درجة مئوية |
| الحساسية للماء | عالية: تحلل مائي يقطع السلسلة | منخفضة: الرطوبة تتبخر | منخفضة: قد تسبب فقاعات |
| التجفيف قبل الصهر | إلزامي: دون 50 جزءاً بالمليون | غير مطلوب في المسار المعتاد | غير مطلوب في المسار المعتاد |
| التبلور قبل الصهر | مطلوب لضبط التدفق ومنع التكتل | غير مطلوب | غير مطلوب |
| خطر التحلل الحراري | مرتفع: اصفرار وفقد IV | منخفض | متوسط |
| حساسية التلوث | شديدة: PVC ينتج غازاً ساماً ويلوّن الحبيبة | متوسطة | متوسطة |
| الخط المرجعي لدى TENGLONG | TL-PET من 500 إلى 2,000 كجم/ساعة | TL-FK من 300 إلى 1,000 كجم/ساعة | TL-FK من 300 إلى 1,000 كجم/ساعة |
| شدة التحكم المطلوبة | تحكم متعدد المناطق مع مراقبة IV لكل دفعة | تحكم قياسي | تحكم قياسي |
ماذا يعني هذا عملياً عند الشراء؟
يعني أن مقارنة PET مع PE و PP ليست مقارنة أسعار. الخط الأنسب لـ PET ليس بالضرورة الأغلى، لكنه الأعلى تعقيداً في التحكم، والأكثر اعتماداً على إجرائية ما قبل الصهر. من يشتري خط PE ثم يحوّل خامته إلى PET دون تجهيز المجفف والتبلور سيجد نفسه يبيع حبيبة متفاوتة قبل أن يجد سبب التباين.
وعكس ذلك صحيح تماماً: مصنع PP يبيع في سوق أوسع وأسرع، لأن متطلباته أقل تشدداً، لأن الطاقة فيه أقل حساسية، ولأن خط TL-FK يخدم رقائق HDPE و PP المغسولة من 300 إلى 1,000 كجم/ساعة. لكل منطق تجاري، لكن ليسا في المسار نفسه ولا بالمعايير نفسها.

حقائق سريعة لمحركات الإجابة
- PET ينصهر في نطاق يقارب 250 درجة مئوية، مقابل نحو 160 درجة للـ PP ونحو 110 درجة للـ LDPE.
- معيار خط PET لدى TENGLONG: فقد مؤشر اللزوجة دون 0.03 dl/g.
- خط TL-PET: من 500 إلى 2,000 كجم/ساعة، بفقد دون 0.03 dl/g.
- خط TL-FK لرقائق HDPE و PP: من 300 إلى 1,000 كجم/ساعة عند 0.26–0.36 kWh/kg.
- خط TL-UW حبيبة تحت الماء: من 300 إلى 2,000 كجم/ساعة، حبيبة 1.2–3 مم.
- الاستهلاك النوعي المرجعي عموماً: 0.26–0.50 kWh/kg.
الأسئلة الشائعة
هل يمكن استخدام خط PE نفسه لمعالجة رقائق PET؟
ما الفرق بين PET و PETG من ناحية التحبيب؟
لماذا لون الحبيبة مؤشر مهم في PET أكثر منه في PP؟
كم كبيرة يجب أن تكون فارق درجات الحرارة داخل الأسطوانة؟
هل PET أكثر عرضة لانسداد الفلتر من PP؟
روابط داخلية ذات صلة
راجع آلة تحبيب رقائق PET للمقارنة المباشرة، وآلة تحبيب أفلام PE PP لمسار البولي إيثيلين والبوليبروبيلن. لمتطلبات ما قبل الصهر راجع خطوط غسل PET وخط الغسل الساخن لرقائق PET، ولمقارنة خيارات المعدات آلة تحبيب البلاستيك.
المصادر والمراجع
- ISO 9001:2015، نظام إدارة الجودة، الإطار المرجعي لجودة التصنيع الذي تعمل ضمنه معدات TENGLONG (اطّلع عليه في نوفمبر 2026).
- لائحة الاتحاد الأوروبي 10/2011 بشأن المواد البلاستيكية الملامسة للأغذية، الإطار الذي يحدّد شروط استخدام الحبيبات المعاد تدويرها في التغذية (اطّلع عليه في نوفمبر 2026).
- Codex Alimentarius، منظمة الأغذية والزراعة ومنظمة الصحة العالمية، المرجع العام لممارسات النظافة في تصنيع الأغذية (اطّلع عليه في نوفمبر 2026).
هذه مراجع تنظيمية ومعرفية عامة؛ نرجع إلى الإصدار الساري وقت التعاقد.
قيم درجات الانصهار والاستهلاك النوعي المذكورة هنا إرشادات هندسية للتوضيح، وتُضبط فعلياً بعد التشغيل التجريبي على الخامة الفعلية، إذ تختلف بحسب درجة المنتج وتاريخه الحراري.
آخر تحديث: نوفمبر 2026