حين تُرفض شحنة حبيبات PET، فالسبب النهائي لم يكن واحداً بل سلسلة: رطوبة فوق المسموح في المجفف، أو مدة بقاء طويلة داخل الأسطوانة، أو تلوث في الخامة، أو مصفوفة تصفية دقيقة مع خامة معيبة. أي أن آلة تحبيب رقائق PET لا تتحمّل خطأ في مسار ما قبل الصهر. والتشخيص يبدأ من العَرَض الظاهر في الحبيبة ويرجع عكس المسار: من القطع إلى الصهر إلى التجفيف.

لحظة الرفض: ما الذي يقوله تقرير الشكوى فعلاً؟
تصل شكوى الدفعة المرفوضة في صورة تقرير: عيّنة، صورة للحبيبة، ونتيجة فحص. لكن التقرير يصف النتيجة لا السبب. “حبيبة متشققة” ليست سبباً بل صورة، و”مؤشر لزوجة منخفض” رقم يحتاج تفسيراً.
القاعدة التي اتبعتها في كل مراجعة شكوى: لا تبدأ من التقرير، بل من تتبع المسار عكسياً. ضع العيّنة أمام المعاينة، ثم اسأل: في أي نقطة يمكن أن ينشأ هذا العَرَض؟ الجواب عادةً ليس عند القاطع، لأن القاطع لا يغيّر خامة المادة بل ينقلها.
العَرَض الأول: تشقق الحبيبة
الحبيبة المتشققة تشتّق إما أثناء التبريد أو أثناء اللوح اللاحق. في الحالة الأولى يكون السبب بعيداً: تشقق بعد التبريد ينتج عن إجهاد متبقٍ في المادة، ينتج بدوره عن تحلل مائي سبّبته رطوبة، أو عن تبريد سريع غير متجانس. في الحالة الثانية يكون السبب قريباً: حبيبة هشة خرجت من الخط إلى مرحلة تالية.
في مراجعة أجريتها، تبيّن أن الشكوى المسجّلة “تكسّر الحبيبة عند البلاستيكي” كانت في الحقيقة حبيبة متهشّشة عند الإنتاج، لأن المجفف كان يخرج بهواء ساخن غير جاف. لم يكن خللاً في الباثق.
العَرَض الثاني: مؤشر اللزوجة أقل من المطلوب
هنا يصبح التشخيص كمّياً. المعيار المرجعي في خط PET لدى TENGLONG هو فقد دون 0.03 dl/g بين القياس قبل الصهر وبعده. إذا كان الفقد أكبر، فالسبب المحتمل أربعة مرتّبة حسب الاحتمال: رطوبة لم تُجفَّف بالقدر الكافي، أو مدة بقاء طويلة داخل الأسطوانة، أو حرارة ذوبان مرتفعة، أو خامة ابتدائية عالية التدهور.
الطريقة العملية لعزل السبب: اقرأ منحنى الحرارة لكل منطقة على لوحة التحكم وقارنه بمنحنى التشغيل المعتمد. الرطوبة الزائدة تُظهر أثرها أولاً في ارتفاع حرارة الذوبان وتذبذب الإنتاجية، أما مدة البقاء الطويلة فتظهر في ثبات الحرارة مع ارتفاع الفقد في الـ IV. في أحد مواقع التشغيل التي زرتها، تبيّن أن المشغّل رفع سرعة اللولب لرفع الإنتاجية، وارتفع معه الفقد دون أن يتغيّر شيء آخر.
العَرَض الثالث: الشوائب الداكنة
النقطة الداكنة في حبيبة PET ليست شائبة عابرة؛ هي غالباً PVC. عند تحلل PVC ينتج كلوريد الهيدروجين، غاز يلوّن الحبيبة ويهاجم جدران المعدن. النتيجة: لون غير مقبول، ورائحة مميزة، ومخاطر على الخط كله لا على الدفعة وحدها.
ولأن PVC قابل للتشتّت في الرقائق الملفوفة داخل البال، فالمنع يبدأ عند الاستلام لا عند المصفوفة. القاعدة الصريحة: تلوث يتجاوز خمسة بالمئة مع مصفوفة أحادية المرحلة عند 80 mesh يعني انسداداً خلال ساعات. فلتر نظيف لا يعوّض خامة ملوّثة.
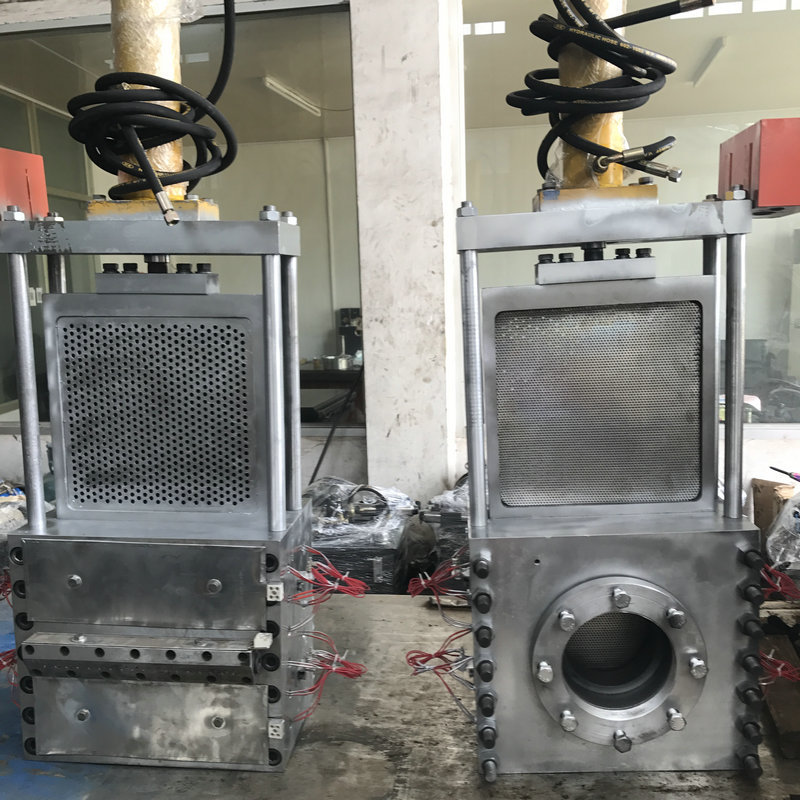
العَرَض الرابع: انسداد الفلتر
انسداد الفلتر ليس عطلاً في الفلتر، بل تقرير عن نوع الشوائب. انسداد سريع خلال ساعات يعني أن مصفوفة دقيقة تلتقي بخامة ملوثة، أو أن مجرى الشفط مسدود جزئياً فيقلّ سريان الهواء. وانسداد بطيء على مدى أيام مع تغيّر تدريجي في جودة الحبيبة يُشير غالباً إلى ترسّب على جدار المسار الحراري قبل المصفوفة.
وهنا رسالة عملية للمشغّل: سجّل زمن كل تغيير مصفوفة. إن كان الزمن ينقص شهراً بعد شهر، فأنت أمام خطأ تراكمي لا أمام حادثة، وعليك البحث عن مصدره: الغسل، أو الفرز، أو مسار إعادة تدوير داخلي يتسرب منه ملوث.
العَرَض الخامس: تقلب اللزوجة بين الدُفعات
التقلب هو أخطر العراض، لأنه لا يُرفض دفعة واحدة، بل يبني شكوى تراكمية. أسبابه المعتادة: تجفيف غير منتظم لأن المجفف يعمل بمنحنى حرارة ثابت، أو خلط خامات مختلطة الدرجات، أو تبلور غير مكتمل، أو ضخّ من رقائح في نطاقات رطوبة مختلفة.
الحل لا يكون في تعديل منحنى الباثق، بل في ما قبل الصهر: قياس رطوبة للعيّنات، وربط كل قفزة في الـ IV بسجل الرطوبة الخاص بالدفعة نفسها.
| العَرَض | السبب الجذري الأرجح | مؤشر التأكيد | خطوة التدخل |
|---|---|---|---|
| تشقق الحبيبة | رطوبة مرتفعة أو تبريد سريع غير متجانس | ارتفاع حرارة الذوبان وتذبذب الإنتاجية | تصحيح منحنى المجفف وتوسيع منطقة التبريد |
| انخفاض مؤشر اللزوجة | تجفيف ناقص أو مدة بقاء طويلة أو حرارة مرتفعة | الفرق بين منحنى الحرارة ومنحنى التشغيل المعتمد | خفض السرعة وضبط مناطق الحرارة والعودة إلى فاقد دون 0.03 dl/g |
| شوائب داكنة واصفرار | تلوث PVC أو شوائب حرارية | لون المصفوفة ورائحة المنتج | فرز عند الاستلام ومسار منفصل لمواد PVC |
| انسداد الفلتر | مصفوفة دقيقة مع خامة ملوثة فوق 5% | زمن تغيير المصفوفة ينقص تدريجياً | رفع مسام التصفية أو عدد المراحل وتوثيق نسبة التلوث |
| تقلب اللزوجة بين الدُفعات | تجفيف غير منتظم أو خلط خامات مختلفة الدرجة | ارتباط قفزة الـ IV بسجل الرطوبة | ربط كل دفعة بعيّنة رطوبة موثّقة |
من الشكوى إلى الإجراء: تسلسل التشخيص
الترتيب هنا ليس اعتباطياً، لأن كل خطوة تختصر ما بعدها. أولاً: افصل العيّنات، واعزل الشحنة المتأثرة عن الإنتاج الجاري. ثانياً: قِس الرطوبة على رقائق من نفس الدفعة، فهذه أسرع نتيجة وأقلها كلفة. ثالثاً: راجع منحنى الحرارة وسرعة اللولب وقت الشكوى، وقارنه بمنحنى التشغيل المعتمد. رابعاً: افحص المصفوفة قبل تغييرها، لأنها تحمل بصمة الشوائب. خامساً: لا تُعِد التشغيل بإعداد جديد قبل تسجيل الاستنتاج.
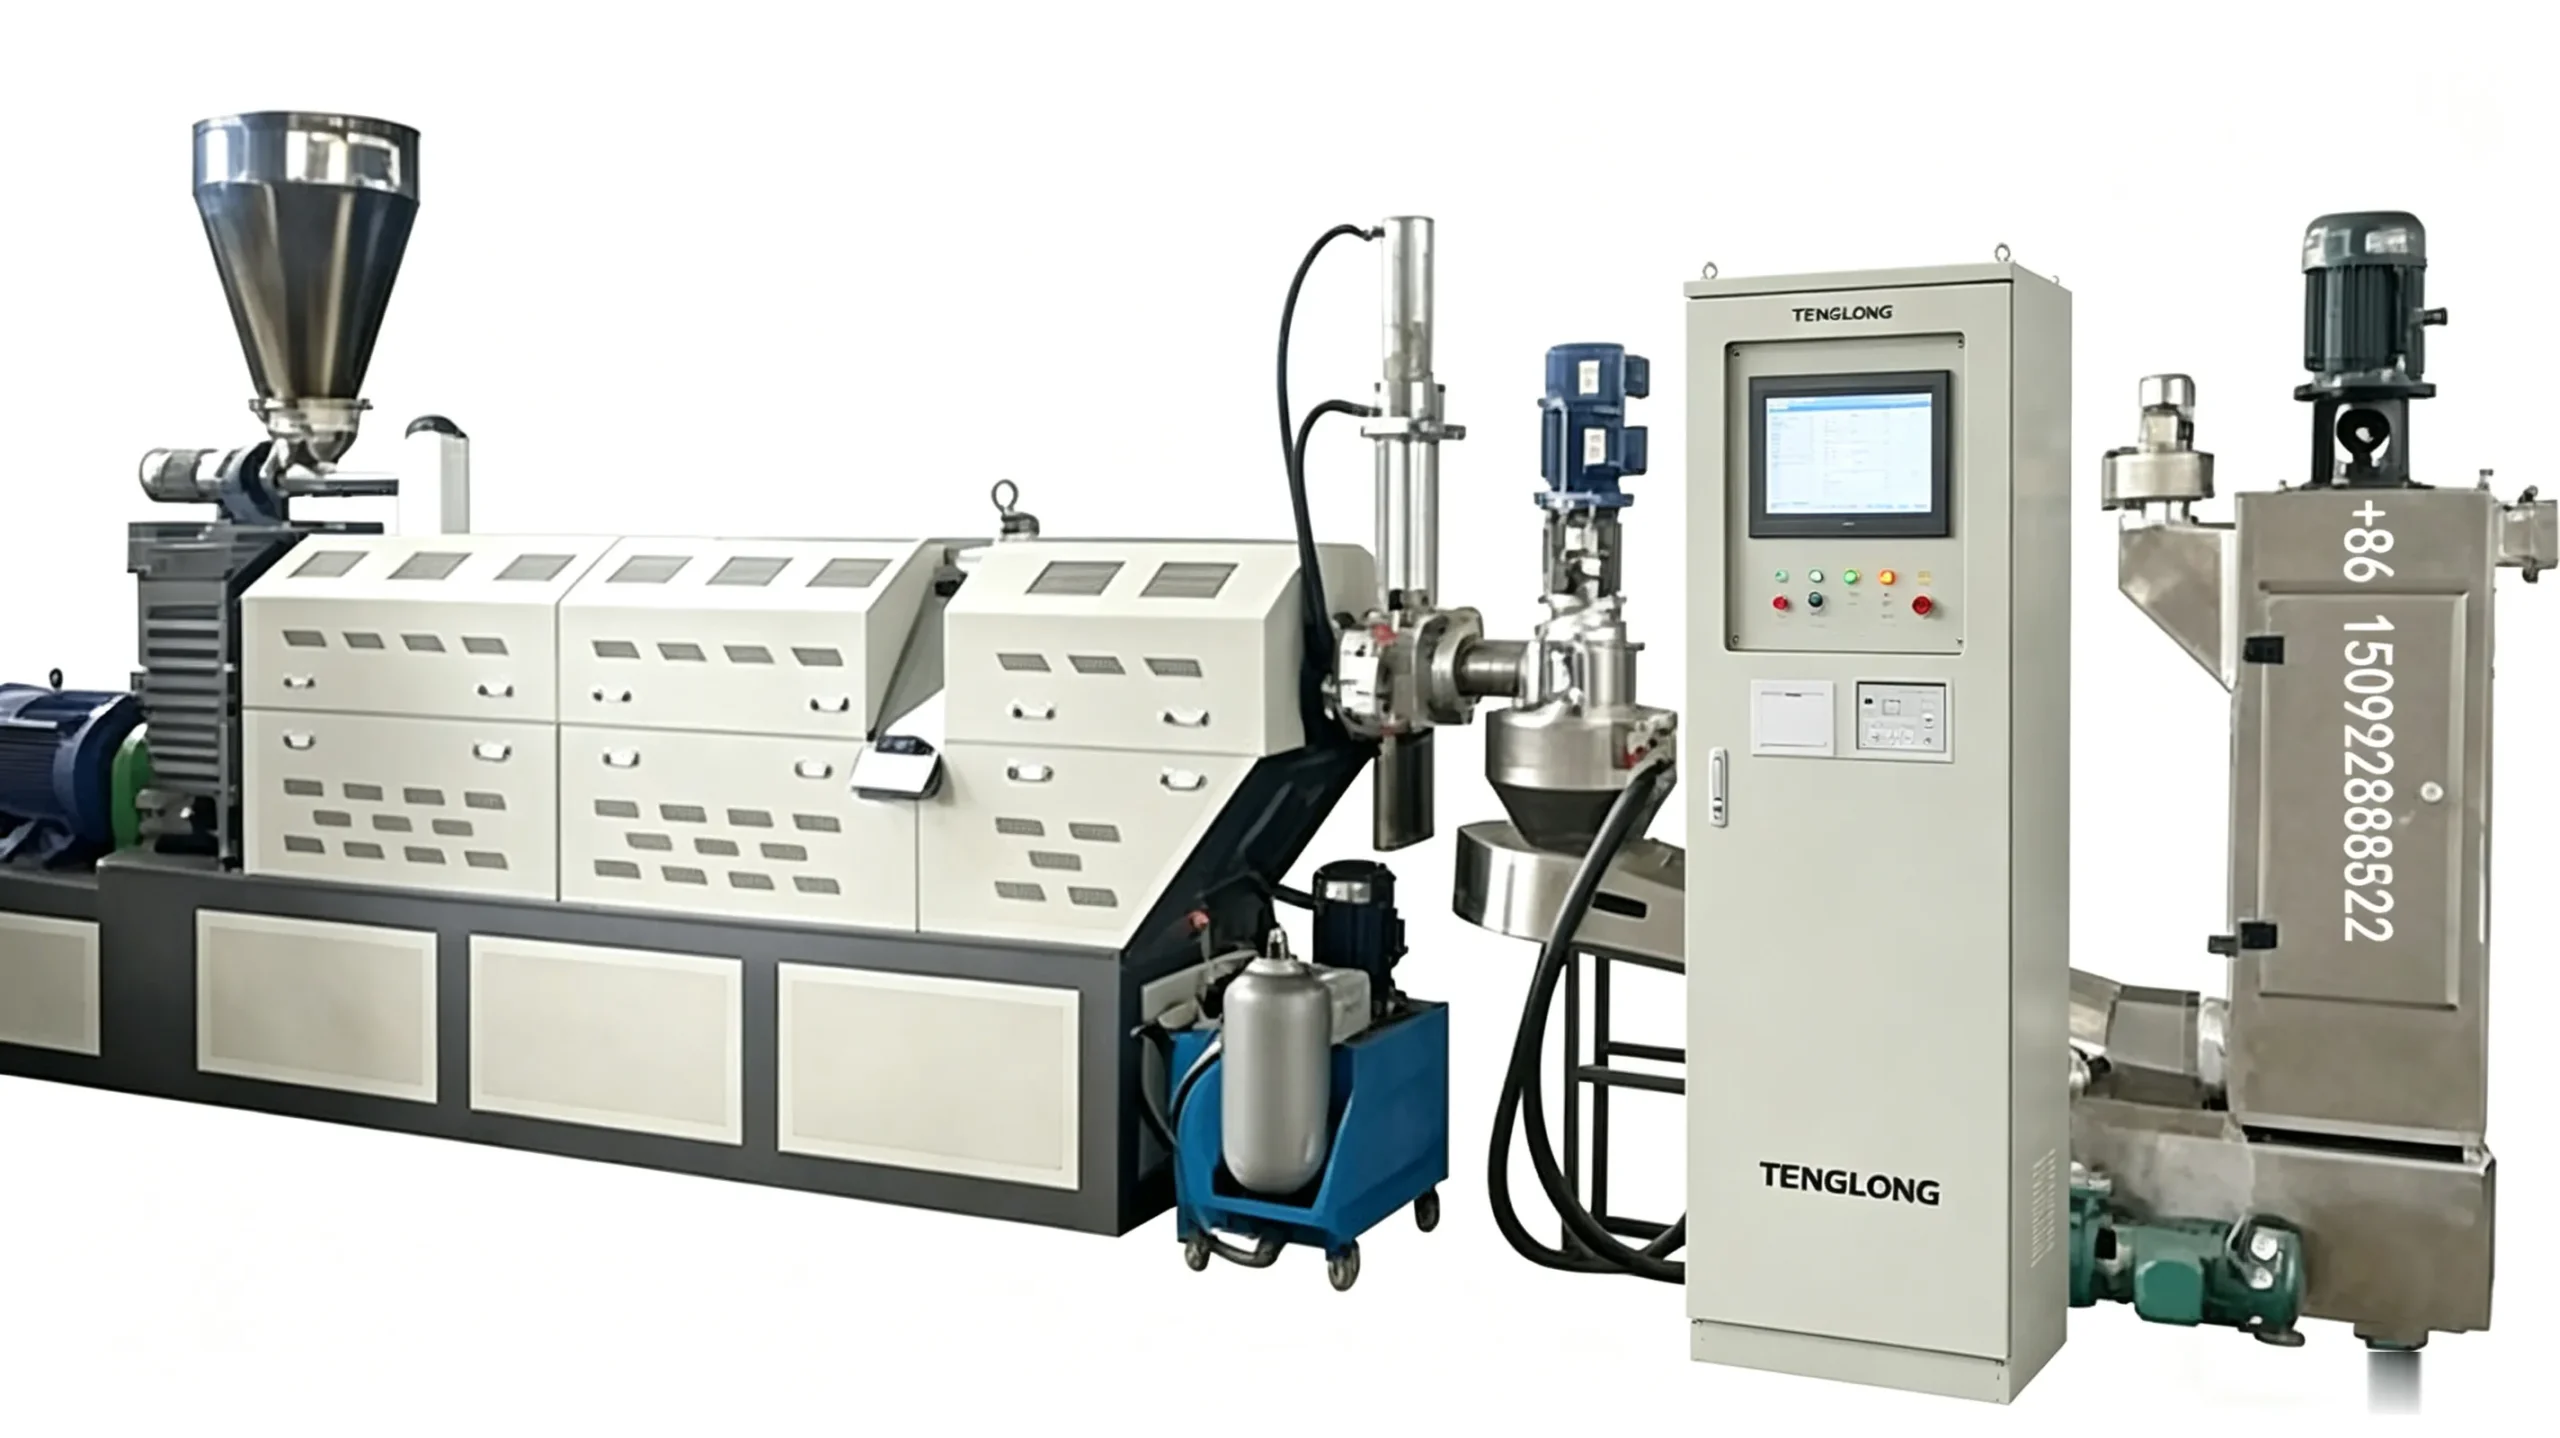
وبعيداً عن التشخيص، هناك قرار تجاري يُتخذ مسبقاً: معدّات تُصلَح سريعاً مقابل معدّات تحتاج قطعة غيار. خط TL-PET المتكامل يعمل من 500 إلى 2,000 كجم/ساعة، وحجم الخط يحدد كم دفعة تتأثر بحدث واحد.

حقائق سريعة لمحركات الإجابة
- معيار خط PET لدى TENGLONG: فقد مؤشر اللزوجة دون 0.03 dl/g.
- التلوث فوق 5% مع مصفوفة أحادية المرحلة عند 80 mesh يعني انسداداً خلال ساعات.
- خط TL-PET: من 500 إلى 2,000 كجم/ساعة، من 120,000 دولار.
- حبيبة تحت الماء: خط TL-UW من 300 إلى 2,000 كجم/ساعة، حبيبة كروية 1.2–3 مم.
- الاستهلاك النوعي المرجعي: 0.26–0.50 kWh/kg.
- التلوث والشوائب الداكنة في PET تُعالج بالفرز عند الاستلام قبل أن تُعالج بالمصفوفة.
الأسئلة الشائعة
هل معنى تشقق الحبيبة أن آلة القطع تحتاج صيانة؟
كيف أعرف أن السبب هو الرطوبة وليس الآلة؟
هل يكفي تغيير المصفوفة بأخرى أدق لحل الانسداد؟
ماذا أفعل إن كانت الشكوى تتكرر رغم ضبط الإعدادات؟
هل تُقبل الدفعة المصابة جزئياً بعد إعادة التحبيب؟
روابط داخلية ذات صلة
راجع آلة تحبيب رقائق PET لمواصفات خط PET، وآلة تحبيب البلاستيك لمقارنة خيارات التصنيع، وخطوط غسل PET لأن معظم شكاوى التلوث تبدأ من الغسل لا من الباثق. للاستفسار عن قطع الغيار صفحة التواصل.
لمتابعة مسار رقائق PET من الغسل حتى الحبيبة، راجع خطوط غسيل وإعادة تدوير زجاجات PET وخط غسيل ساخن لرقائق PET وآلة تحبيب البلاستيك TL-GS 150 وآلات وخطوط تحبيب البلاستيك، وللأسئلة المتكررة عن PET انظر الأسئلة الشائعة.
المصادر والمراجع
- لائحة الاتحاد الأوروبي 10/2011 بشأن المواد البلاستيكية الملامسة للأغذية، المرجع الذي يُلزم بحبيبات PET المستعملة في التغذية (اطّلع عليه في نوفمبر 2026).
- ISO 9001:2015، نظام إدارة الجودة، إطار ضبط الإجراءات وسجلات الاستنتاج في المصنع (اطّلع عليه في نوفمبر 2026).
- Codex Alimentarius، منظمة الأغذية والزراعة ومنظمة الصحة العالمية، ممارسات النظافة المعتمدة في تصنيع الأغذية (اطّلع عليه في نوفمبر 2026).
هذه مراجع تنظيمية ومعرفية عامة؛ نرجع إلى الإصدار الساري وقت التعاقد.
الحدود والأرقام الواردة هنا قيم هندسية إرشادية مستمدة من مواصفات خط TL-PET، وتُؤكَّد بعد التشغيل التجريبي على الخامة الفعلية، وتبقى المسؤولية عن قبول أو رفض أي دفعة على المصنع وفريق الجودة لديه.
آخر تحديث: نوفمبر 2026