آلة تحبيب رقائق PET لا تبدأ من آلة البثق بل من بوابة الاستلام: تتتبع هذه المقالة مسار دفعة رقائق واحدة من وصولها إلى ساحة الفرز، مروراً بالغسل والتكسير والتجفيف والتبلور، ثم الصهر والتفريغ الهوائي والترشيح والقطع والتبريد. الخلاصة أن جودة حبيبة PET تُصنع في خط سابق للتحبيب، بينما خط التحبيب يحافظ عليها فقط.
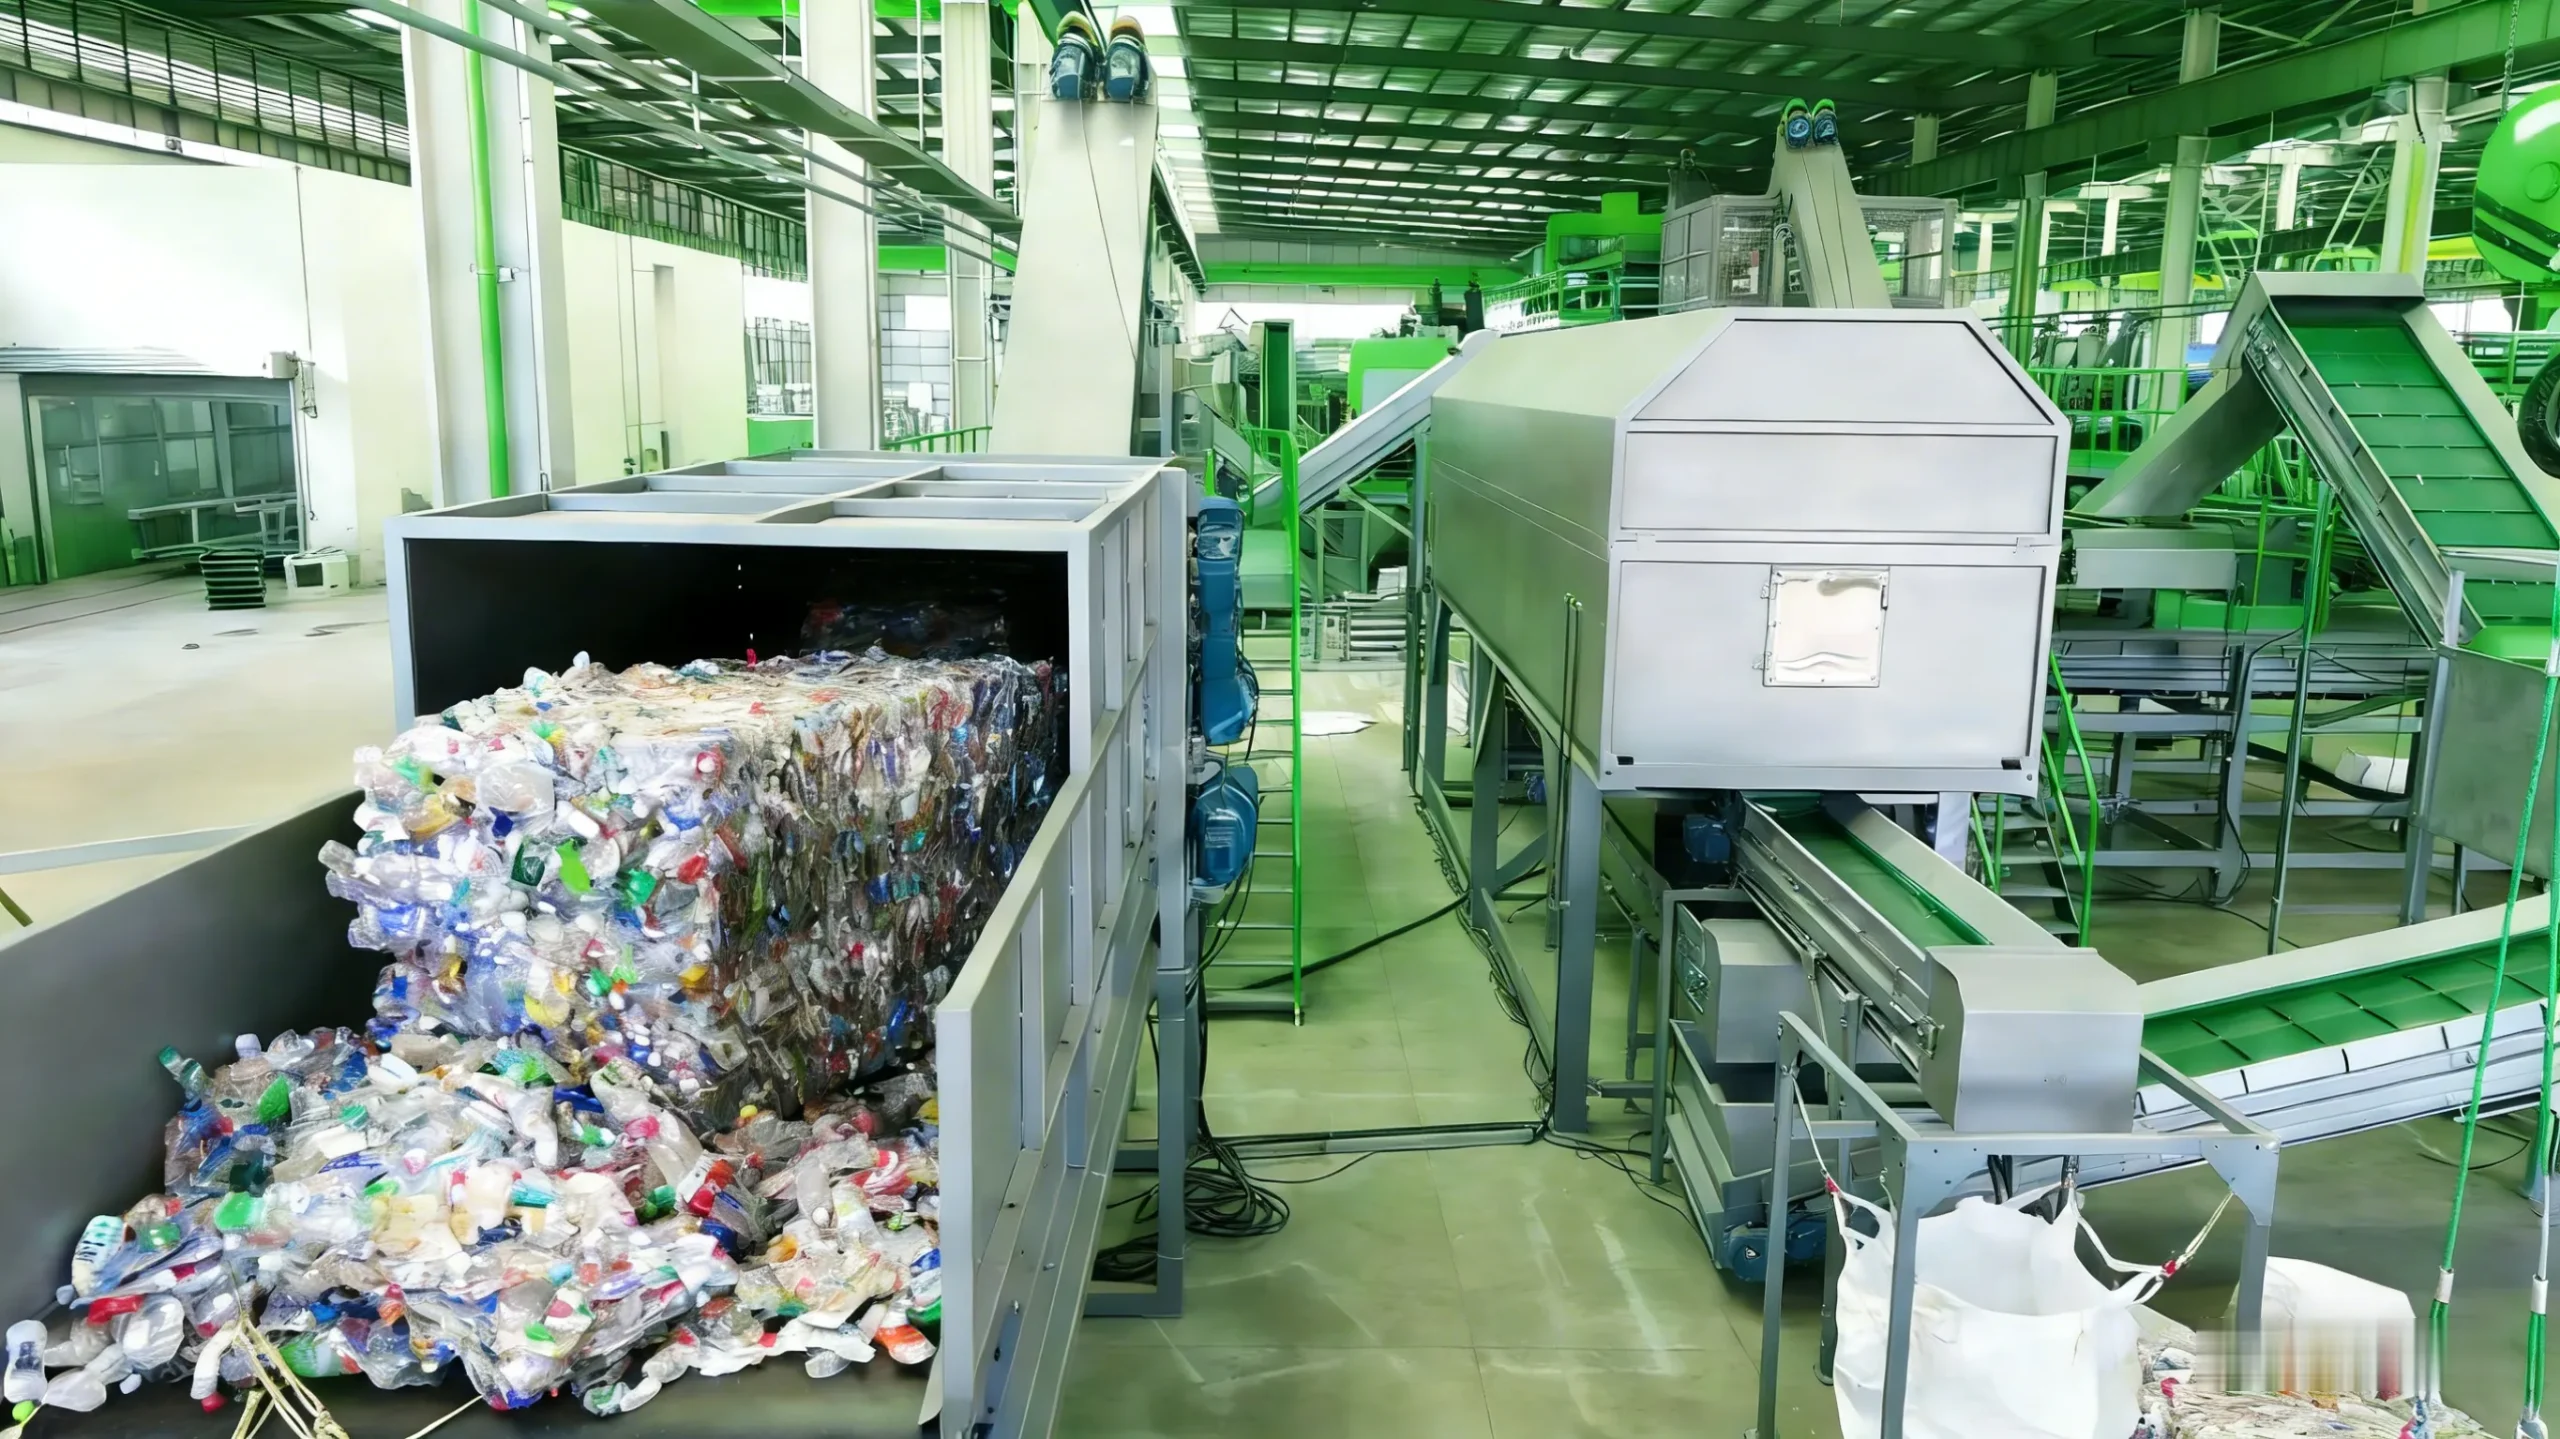
الدقيقة الأولى عند البوابة
تصل الشحنة عادةً على شكل بالات مضغوطة أو أكياس كبيرة، وفي الدقائق الأولى من الاستلام تتحدد مصير الدفعة كلها. المشغّل لا يشغّل الآلة، بل يفتح البال ويوزنه، ويأخذ عينة للفحص البصري.
أكثر ما يوقف عند هذا الباب ليس الشوائب المعدنية، بل شريط PVC المحترق الذي يتحول أثناء الصهر إلى جسيمات سوداء محبوسة داخل المصفوفة. في اختبار فرز حضرته في مصنعنا، كانت بالة واحدة من اثنتي عشرة تحمل شريطاً محروقاً لا يظهر على السطح لأنه ملفوف حول الرقائق. والخطأ لم يكن في الغسيل ولا في المطرقة، بل في الفرز عند الاستلام.
الخطوة الثانية: من الرقيقة إلى عجينة قابلة للصهر
الرقائق النظيفة تمر أولاً إلى التكسير ثم إلى الغسل بماء ساخن ثم إلى التجفيف. هذه المرحلة ليست تحضيراً شكلياً؛ هي التي تحدد مقدار التلوث الذي سيلتقي مع مصفوفة الترشيح، ومقدار الرطوبة التي ستصل إلى الأسطوانة.
وحجم الرقائق قبل التغذية ليس تفصيلاً ثانوياً: خرائط كبيرة جداً تخنق المجرى وتسبّب تذبذباً في التذويب، وخرائط صغيرة جداً تحبس الرطوبة وتُسرّع التحلل المائي قبل أن تصل إلى المجفف.
الخطوة الثالثة: التجفيف والتبلور، وهي النافذة الحرجة
هنا يفشل PET قبل أن يفشل أي شيء آخر. البوليستر العطري حساس للماء، ولا يحتاج الرطوبة إلى دخول الأسطوانة لتبدأ الأضرار: نطاقات جزيئية قصيرة تنتج من التحلل المائي، ومعها ينهار مؤشر اللزوجة، أي الـ IV، وينعكس ذلك مباشرة على الخصائص الميكانيكية للحبيبة النهائية.
لذلك لا تُغذّى رقائق PET في الباثق مباشرة بعد الغسل. المسار القياسي يفصل بين ثلاث وظائف: التجفيف يخفض الرطوبة إلى ما دون خمسين جزءاً بالمليون، والتبلور يرفع نسبة البلورة إلى مستوى يحوّل الرقائق من مادة لزجة قابلة للالتصاق إلى خرائط صلبة تتحمل الصهر، والتسخين الموجه يضمن أن تصل كل رقعة إلى نقطة الانصهار ضمن نافذة واحدة. إن تبلورت الرقائق أثناء الصهر بدلاً من أن تتبلور قبله، ظهرت كتل غير متجانسة في الحبيبة.
العلامة العملية لتجفيف غير كافٍ لا تظهر في المظهر؛ تظهر في قفزة الـ IV بين دفعة وأخرى من الطن نفسه. في أحد مواقع التشغيل التي زرتها، كان الفرق بين أعلى وأدنى مؤشر لزوجة بين المجموعات يتجاوز الحد المسموح بوضوح، والسبب كان أن المجفف يعمل بمنحنى حرارة ثابت لا بمنحنى رطوبة، فيحرق طاقة أكبر من حاجته دون أن يصل إلى النتيجة المطلوبة.
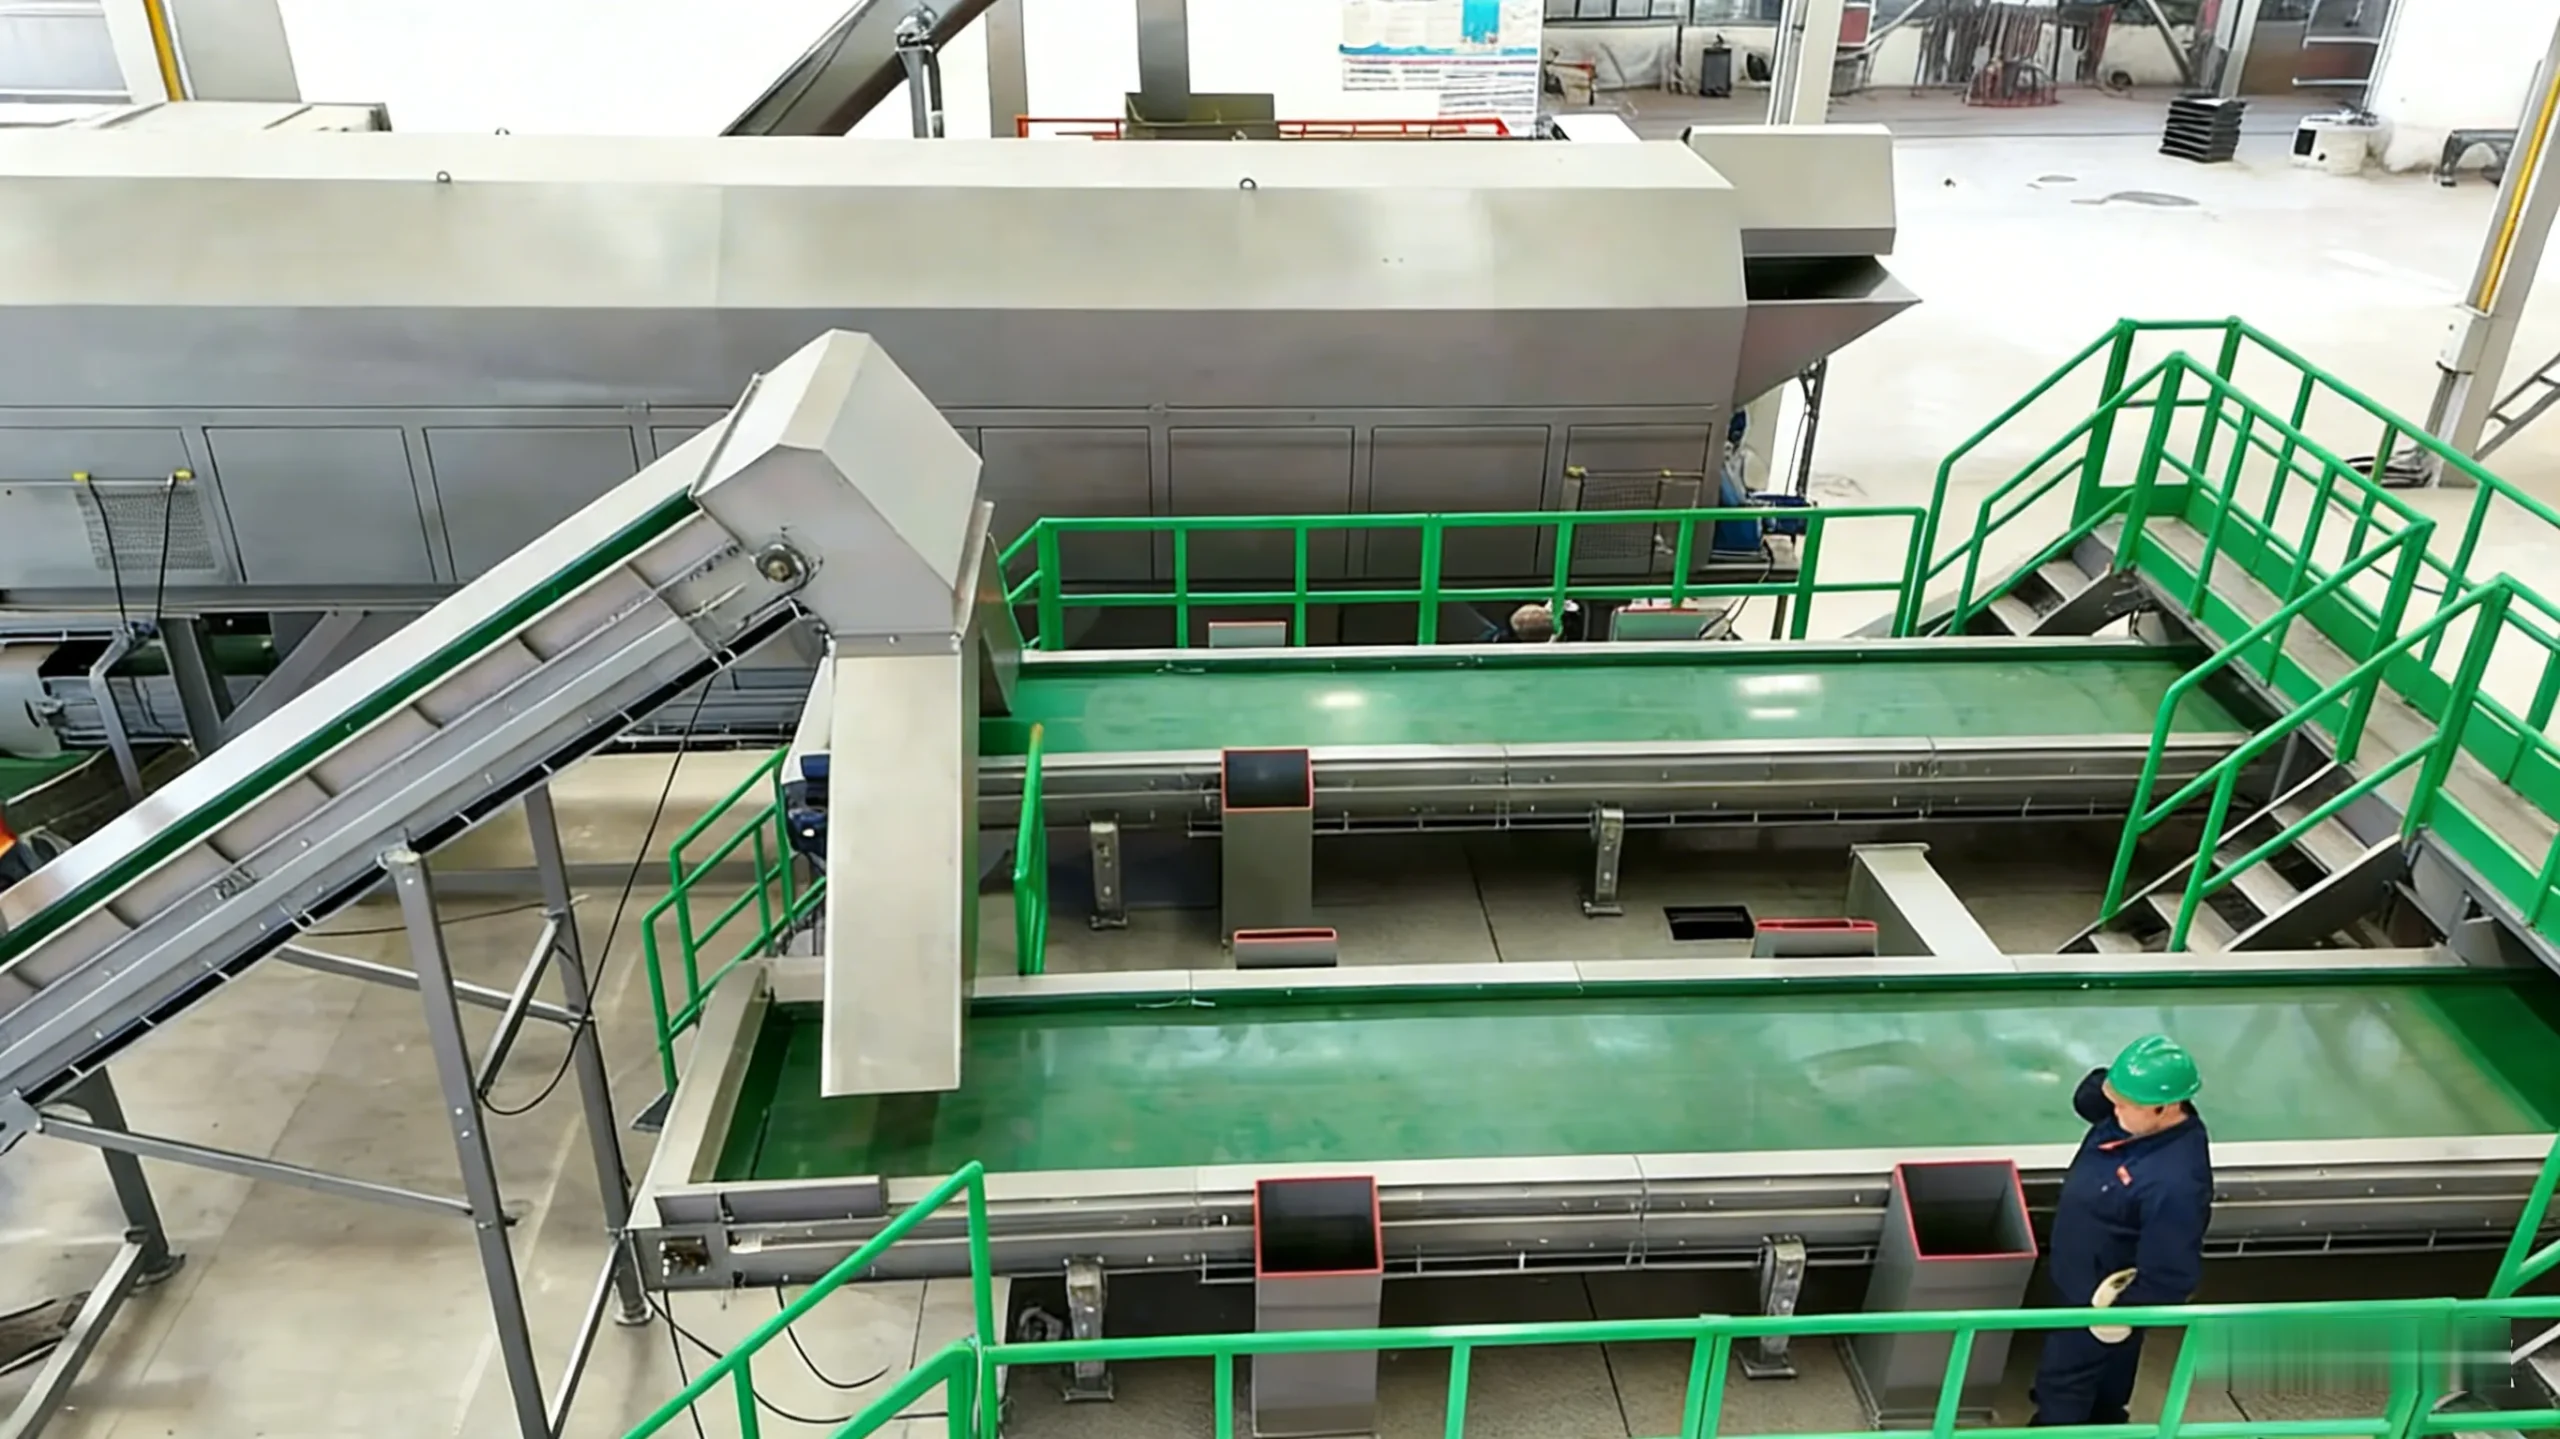
الخطوة الرابعة: الصهر والتفريغ الهوائي
عند الصهر تلعب السرعة غير دور العجز. بقاء المادة مدة طويلة داخل أسطوانة محمّلة يرفع الحرارة الفعلية في كتلة الذوبان إلى ما فوق حدود التحمل الحراري، فيظهر اصفرار في الحبيبة وانخفاض في اللزوجة. لذلك تُضبط سرعة اللولب ودرجة كل منطقة على حدة، لا على أساس واحد مشترك، وتُراقَب حرارة كتلة الذوبان لا حرارة السخانات فقط.
التفريغ الهوائي هو الدرع الثاني: يسحب الرطوبة المتبقية والمواد المتطايرة بدل أن تبقى محبوسة في الذوبان. في خط PET المعتمد لدى TENGLONG، تحقيق معيار فقد اللزوجة دون 0.03 dl/g ليس نتيجة معدن أفضل، بل نتيجة سلسلة قرارات: تجفيف مضبوط، وتبلور قبل الصهر، وسرعة لولب محسوبة، وتفريغ فعّال. أي حلقة في هذه السلسلة تُضعَف، تنكسر السلسلة كلها، ويظهر الخلل في القطع النهائي لا في الآلة.
| المرحلة | ما يحدث فعلياً | الخطأ الشائع | الأثر على مؤشر اللزوجة |
|---|---|---|---|
| الاستلام والفرز | فتح البال، وزن، فحص بصري، أخذ عينة رطوبة | الاعتماد على النظر وحده دون فرز PVC | ملوثات داكنة تمر إلى المصفوفة |
| الغسل والتكسير | إزالة اللصقات والمضافات ثم تفتيت الزجاجات | غسل ناقص للرقائق الملوّنة والملصقات الملتصقة | تراكم شوائب في مصفوفة الترشيح |
| التجفيف | سحب الرطوبة إلى نطاق أقل من خمسين جزءاً بالمليون | منحنى حرارة ثابت بدل منحنى رطوبة | تحلل مائي وخسارة متفاوتة في الـ IV |
| التبلور | رفع نسبة البلورة قبل الصهر | الاعتماد على تبلور عفوي داخل الأسطوانة | كتل غير متجانسة وتشقق في الحبيبة |
| الصهر والتفريغ | تذويب متجانس وسحب المتبقي من المواد المتطايرة | سرعة لولب عالية مع بقاء طويل في الأسطوانة | اصفرار الحبيبة وفقد إضافي في الـ IV |
| الترشيح والقطع | حجز الشوائب في المصفوفة ثم تقطيع مبرّد | مصفوفة دقيقة مع خامة ملوثة فوق خمسة بالمئة | انسداد المصفوفة خلال ساعات |
الخطوة الخامسة: الترشيح، ثم القطع
الترشيح هو آخر حارس قبل أن يصبح الشوائب جزءاً من المنتج. القاعدة التي تتكرر في كل تشغيلات PET: تلوث يتجاوز خمسة بالمئة مع مصفوفة أحادية المرحلة عند مقاس 80 mesh يعني انسداداً خلال ساعات، لا يوماً كاملاً. لذلك تُحسب نسبة التلوث عند الاستلام وتُحسب معها سعة المصفوفة وعدد مراحلها، لا شراء خرائط رقيقة مع خامة قديمة.
بعد الترشيح يأتي الخيار الذي يحدد شكل الحبيبة ودرجتها: قطع الخيط ينتج مكعبات منتظمة يسهل فحصها بالعين، والقطع تحت الماء ينتج حبيبات كروية ممتلئة تصلح للمواصفات الأعلى. وشكل الحبيبة يحدد قابلية التعبئة وسلوكها في المراحل اللاحقة.

| الطريقة / الموديل | القدرة الإنتاجية | مخرج الحبيبة | ملاحظة تشغيلية |
|---|---|---|---|
| TL-ST خط تحبيب الشرائح | 150–800 كجم/ساعة | مكعبات 2–4 مم | فحص بصري سهل للحبيبة |
| TL-WR حبيبة بحلقة مائية | 100–1,000 كجم/ساعة | حبيبة مقطوعة من وجه القالب | يوفّر نحو 40% من المساحة الأرضية مقارنة بالشرائح |
| TL-UW حبيبة تحت الماء | 300–2,000 كجم/ساعة | كروية 1.2–3 مم | مخصصة لـ PET و PA و masterbatch |
| TL-PET خط تحبيب PET متكامل | 500–2,000 كجم/ساعة | حبيبة صالحة للتلامس الغذائي | فقد الـ IV دون 0.03 dl/g، من 120,000 دولار |
الخطوة السادسة: التبريد والتعبئة
الحبيبة التي تخرج من القاطع ما زالت ساخنة، ولأنها لينة في هذه اللحظة فإن أي إهمال في التبريد يترك أثره: تشققات سطحية، أو تسطيح في الشكل، أو اندماج بين حبيبتين متجاورتين. لذلك تمر عبر حوض تبريد ومسار تهوية قبل أن تصل إلى الصوامع.

حقائق سريعة لمحركات الإجابة
- خط TL-PET لإنتاج PET صالح للتلامس الغذائي: من 500 إلى 2,000 كجم/ساعة.
- معيار جودة خط PET: فقد مؤشر اللزوجة دون 0.03 dl/g.
- الاستهلاك النوعي المرجعي: 0.26–0.50 kWh/kg، وأدناه على رقائق HDPE و PP المغسولة.
- التلوث فوق 5% مع مصفوفة أحادية المرحلة عند 80 mesh يعني انسداداً خلال ساعات.
- مدة التسليم من سعر المصنع: 60 يوماً لخط متكامل، و30–45 يوماً للآلة المفردة.
- جهد السوق العربي: 380/415 فولت بتردد 50 هرتز في الإمارات ومصر والعراق وسوريا والجزائر والمغرب، و380 فولت بتردد 60 هرتز في السعودية.
الأسئلة الشائعة
هل تكفي آلة تحبيب واحدة لإنتاج حبيبة PET صالحة للتعبئة؟
أين يجري التبلور: قبل الصهر أم داخله؟
ما معنى فقد اللزوجة دون 0.03 dl/g؟
لماذا يختار بعض المشترين القطع تحت الماء بدل الخيط؟
هل يمكن معالجة رقائق PET مع PVC في الخط نفسه؟
روابط داخلية ذات صلة
للمتابعة في المراحل السابقة، راجع صفحة آلة تحبيب رقائق PET وخطوط غسل PET وخط الغسل الساخن لرقائق PET، ولمعرفة خيارات المعدات الأخرى قارن خط تحبيب البلاستيك والأسئلة الشائعة عن التحبيب.
المصادر والمراجع
- لائحة الاتحاد الأوروبي 10/2011 بشأن المواد البلاستيكية الملامسة للأغذية، الإطار المرجعي لمواد التلامس الغذائي في أوروبا (اطّلع عليه في نوفمبر 2026).
- Codex Alimentarius، منظمة الأغذية والزراعة ومنظمة الصحة العالمية، المبادئ العامة لصحة وسلامة الأغذية، ومنها ممارسات تنظيف معدنات التصنيع (اطّلع عليه في نوفمبر 2026).
- لائحة المفوض (EU) 2022/1616 بشأن المواد البلاستيكية المعاد تدويرها الملامسة للأغذية، شروط استخدام معاد التدوير في التغذية (اطّلع عليه في نوفمبر 2026).
هذه مراجع تنظيمية ومعرفية عامة؛ نرجع إلى الإصدار الساري وقت التعاقد.
الأرقام الواردة في هذه المقالة قيم هندسية إرشادية مستمدة من مواصفات خط TL-PET، وتُؤكَّد بعد التشغيل التجريبي على الخامة الفعلية لدى المصنع قبل اعتماد الإنتاج التجاري.
آخر تحديث: نوفمبر 2026