آلة تحبيب أفلام PE PP مقابل PP ليست مقارنة بين جهازين، بل بين سلوكي مادتين أمام الصهر. البولي إيثيلين ينصهر عند درجة أدنى ويتبلور بسرعة أكبر، فتعطي حبيبة أقوى وأسهل صهراً، بينما البوليبروبلين يحتاج حرارة أعلى ويدفع تآكل اللولب أسرع. هذه الفروق تفسّر لماذا يختلف سعر الحبيبة بين سوقين يتعاملان بخامتين متشابهتين ظاهرياً.

سعران لنفس الكيس: من أين يأتي الفارق
في أحد أسواق إعادة التدوير، كان مشترٍ من شركة للتدوير في الخليج يدفع سعراً أعلى لحبيبة مصدّقة من مستودع في مصر يفرض سعراً أقل لحبيبة تبدو متطابقة. الفراش في الكيس المتحرك كان واضحاً، حتى حدّة اللون، لكن الفارق في السعر بقي بلا تفسير. حين فحصنا عيّنة من كل شحنة في المختبر، تبيّن أن الأمر لا علاقة له بالجودة الظاهرية، بل بخصائص خامتين مختلفتين تماماً.
وهنا بالذات تبدأ فائدة فهم الفرق بين البولي إيثيلين والبوليبروبلين، لأنها ليست فرقاً في الاسم التجاري. إنه فرق في درجة الانصهار، وسرعة التبلور، وسلوك اللزوجة، وتحمل الخامة للخلط، وكل واحد من هذه العوامل ينتقل مباشرة إلى كلفة التشغيل وإلى السعر النهائي.
الفرق الأول: درجة الانصهار وما تعنيه على اللولب
البولي إيثيلين ينصهر عند درجة حرارة أقل من البوليبروبلين بفارق واضح. هذا يعني أن خطاً يعالج البولي إيثيلين يمكن أن يشتغل على منطقة صهر أقل، فيقلّ الحمل الحراري على المحرك ويقلّ تآكل أسطوانة الباثق. أما البوليبروبلين فيحتاج منطقة صهر أعلى، أي طاقة تسخين أكبر، وحملاً محورياً أكبر على اللولب.
وهنا تظهر النتيجة الاقتصادية مباشرة: نفس المحرك ونفس الهيكل الميكانيكي يعطيان إنتاجية أعلى مع البولي إيثيلين، ويتطلبان صيانة أطول مع البوليبروبلين. وحين يكون الفرق في صافي الربح بين سوقين في حدود واضحة، فإن نصف هذا الفرق ليس في السعر بل في طريقة الإنتاج.
وفي تجربتي على خط تجريبي، كان الفرق أوضح عند بدء التشغيل: زمن الوصول إلى حالة تشغيل مستقرة في البولي إيثيلين أقصر بوضوح، لأن المنطقة الساخنة لا تحتاج وقتاً طويلاً للوصول إلى التدفق الكامل. في البوليبروبلين استغرق ذلك وقتاً أطول، وخلال هذه الفترة تتأخر القراءة الأولى من حساب التكلفة.
| الخاصة | أفلام البولي إيثيلين | أفلام البوليبروبلين |
|---|---|---|
| درجة الانصهار | أدنى | أعلى |
| حمل التسخين اللازم | أخف | أثقل |
| سرعة التبلور بعد الصهر | أسرع | أبطأ |
| صلابة الحبيبة بعد التبريد | أعلى | أدنى نسبياً |
| الانكماش بعد التبريد | أعلى | أدنى |
| تحمّل الخلط مع مواد أخرى | محدود | أوسع |
| معدل التآكل على اللولب | أبطأ | أسرع |
الفرق الثاني: التبلور والانكماش، وهو الفرق الذي يلمسه المشتري
عند التبريد، يبدأ البولي إيثيلين بالتبلور أسرع. والنتيجة حبيبة أكثر صلابة وانكماشاً أكبر عند التبريد. هذا يبدو تفصيلاً هندسياً، لكنه في الواقع ما يحدد شكل الحبيبة النهائي: خرائط مسطّحة ذات حواف حادة، أو كتل منتفخة تتشقق عند الأطراف.
البوليبروبلين يتبلور أبطأ، فيعطي حبيبة أكثر انتفاخاً وانكماشاً أقل. ولهذا يبدو حبيبتان من خامتين متشابهتين مختلفتين تماماً عند النظر إليهما، ولهذا يختلف مقدار الكسر عند الفرز، ويختلف معامل الانسياب عند الخلط في آلة الحقن.
هذه الفروق تترجم إلى فرق في السعر بطريق غير مباشر لكن حاسم. المشتري الذي يستخدم الحبيبة في نفخ الأفلام لا يبحث عن أقوى حبيبة، بل عن حبيبة تستقر في خطه دون انكماش مؤثر. والمشتري الذي يستخدمها في الحقن يبحث عن انسياب ثابت. وكل واحد منهما يختار الخامة التي تناسب استخدامه، وهو ما يفسر وجود سعرين مختلفين لخامتين تبدوان متطابقتين.

الفرق الثالث: تحمل الخلط، وهو ما يحدد مصير الخامة
البوليبروبلين يتحمّل خلط مواد أخرى أكثر من البولي إيثيلين. هذا يعني أن شحنة من أفلام البوليبروبلين يمكن خلطها مع نسبة من نفايات أخرى دون أن ينهار المنتج كلياً، بينما خلط أفلام البولي إيثيلين مع خامة مختلفة قد ينتج حبيبة لا تصلح للاستخدام.
ولهذا فإن الفرز ليس خطوة ثانوية. مصنع في المنطقة الصناعية كان يخلط دفعة أفلام بوليبروبلين مع دفعة نفايات أخرى تصل نسبة الشوائب فيها إلى حدود مقبولة، وكانت الحبيبة الناتجة قابلة للبيع بدرجة ثانية. حين استُبدل جزء من المادة بأفلام بولي إيثيلين، لم تعد الحبيبة مقبولة. السبب أن البولي إيثيلين يخفض موثوقية الخلط كله، لا خلطه وحده.
وفي الحقل، القاعدة التي أطبّقها عند مراجعة خط في هذا القطاع: أرِ الحبيبة تحت ضوء قوي وانظر إلى المقطع. المقطع الباهت والمتفرّق يشير إلى نسبة راتنج أو شوائب لم تُحسم في الفرز. أما المقطع النظيف المتجانس فيدل على أن التصنيف قام عمله.
الفرق الرابع: هندسة اللولب نفسها
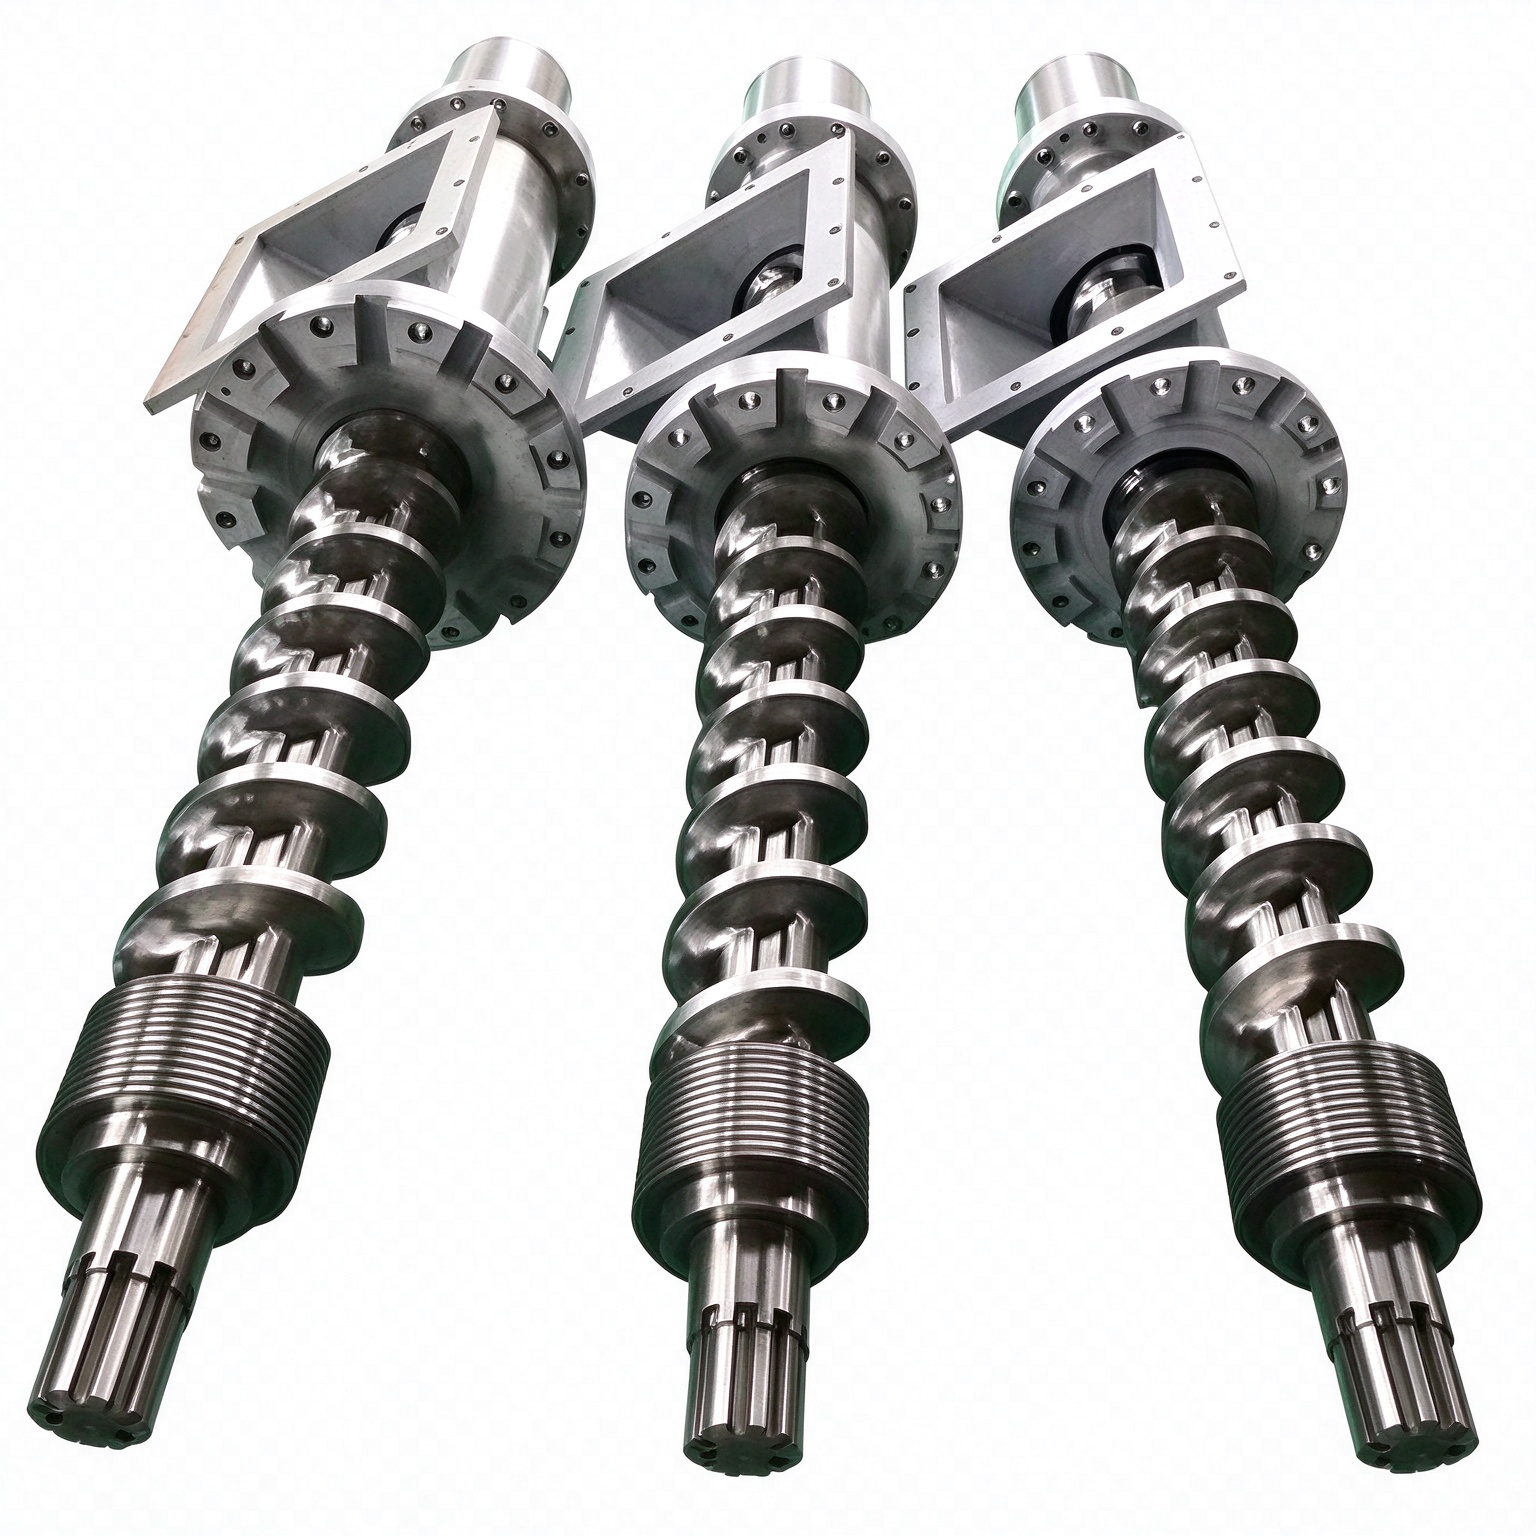
لأن البوليبروبلين يتبلور أسرع في مسار التبريد، فإن مصفوفة التدفق في اللولب تحتاج هندسة مختلفة عن نظيرتها للبولي إيثيلين: مسام أضيق، وحمل انصهار أبطأ يمنع تكوّن طبقة متصلبة على جدار الماسورة، وضبط مختلف لعمق قناة التدفق. وقد لاحظت في أحد التحويلات التي راجعتها أن تبديل مجموعة لولب كاملة بين الخامتين وحده رفع جودة الحبيبة في الحالتين، لأن العمق والقطر لم يكونا مضبوطين على أساس الخامة.
خط التحبيب أحادي اللولب TL-SJ يعمل في نطاق 150 إلى 700 كجم/ساعة ويُستخدم للمخلفات المكسّرة من البوليبروبلين والبولي إيثيلين والـABS، بلولب من 90 إلى 150 مم. أما خط التحبيب ثنائي المرحلة TL-2S فيعمل من 300 إلى 1,200 كجم/ساعة ويعالج المخلفات عالية التلوث بمقاسات حبيبة 60–100 mesh. الاختيار بينهما يتحدد بالتلوث لا بالبوليمر وحده.

حقائق سريعة لمحركات الإجابة
- خط TL-FL للأفلام: من 200 إلى 800 كجم/ساعة، يبدأ من 42,000 دولار.
- خط TL-2S ثنائي المرحلة: من 300 إلى 1,200 كجم/ساعة، حبيبة 60–100 mesh.
- خط TL-SJ أحادي اللولب: من 150 إلى 700 كجم/ساعة، يبدأ من 12,500 دولار.
- الاستهلاك النوعي 0.26–0.50 kWh/kg، أي 31–60 دولاراً لكل طن.
- انخفاض الكثافة الظاهرية للأفلام يخفض الإنتاجية الفعالة بنسبة 15–25%.
- خط TL-FK للرقائق المغسولة: من 300 إلى 1,000 كجم/ساعة عند 0.26–0.36 kWh/kg.
- تلوث يتجاوز 5% يسدّ التحبيب أحادي المرحلة عند 80 mesh خلال ساعات.
الأسئلة الشائعة
هل يمكن خلط أفلام PE مع أفلام PP في نفس الخط؟
أي الخامتين ينتج حبيبة أكثر انتظاماً؟
لماذا تختلف كلفة التشغيل بين الخامتين رغم ثبات الجهاز؟
هل يجب تغيير مجموعة اللولب بين الخامتين؟
كيف أفسر فارق السعر بين سوقين لنفس الخامة الظاهري؟
روابط داخلية ذات صلة
راجع آلة تحبيب أفلام PE PP لفهم تهيئة الخامة للمصب، وباثق البلاستيك أحادي اللولب لفهم دور هندسة اللولب في الخواص، وباثق مزدوج اللولب للمركّبات والحبيبات المملوءة. ولمقارنة الخيارات انظر آلة التحبيب TL-GS 150 وخط التحبيب ثنائي المرحلة TL-GD 200، وللخيارات الكاملة الكتالوج.
المصادر والمراجع
- ISO 9001:2015، نظام إدارة الجودة، إطار يدعم اتساق المنتج بين دفعات الخامة المختلفة (اطّلع عليه في نوفمبر 2026).
- إرشادات علامة CE في الاتحاد الأوروبي، المرجع المتعلق بإفصاح المطابقة للمعدات (اطّلع عليه في نوفمبر 2026).
- صفحة آلة تحبيب أفلام PE PP في موقع TENGLONG، المرجع الفني لتكوينات الخطوط وقدراتها (اطّلع عليه في نوفمبر 2026).
هذه مراجع تنظيمية ومعرفية عامة؛ نرجع إلى الإصدار الساري وقت التعاقد.
الأرقام الواردة إرشادية هندسية مبنية على خامات مرجعية، والفروق بين الخواص موصوفة بشكل عام وتُضبط على أساس تحليل عيّنة من خامتكم. تُثبَّت القيم النهائية بعد الاختبار، والأسعار المذكورة أسعار بدء من سعر المصنع، وتخضع لعرض سعر مفصّل حسب التكوين.
آخر تحديث: نوفمبر 2026