اختيار آلة تحبيب أفلام PE PP يبدأ من سؤالين لا من سعة الخط: ما نوع الفيلم؟ وما نسبة التلوث فيه؟ فالأفلام الزراعية نظيفة نسبياً وتصلح لخط مرحلة واحدة، بينما أكياس PP المنسوجة تحمل أليافاً وحبراً وبقايا محتويات، وتحتاج تحضيراً أطول ومرشحاً أوسع. تحديد الإجابتين قبل طلب العروض وفّر على كثير من المصانع إعادة تهيئة خطوط بعد التسليم.

المشهد الأول: غشاء الدفينة بعد الحصاد
في نهاية الموسم الزراعي، يجمع المزارع غشاء الدفينة وسقف البيوت وأكياس التسميد. المادة هنا من الـPE، رقيقة، وسماكتها أقل من أكياس التجهيز، وأغلب ما التصق بها هو التربة والماء الجاف وقليل من بقايا المبيدات. نسبة التلوث منخفضة نسبياً، والقيود التي تهم هذه المادة هي غيرها: السماكة غير المنتظمة، ومقاسات متعددة في البالة الواحدة، وأحياناً حبال شدّ وأوتاد معدنية تدخل مع الشحنة بالخطأ.
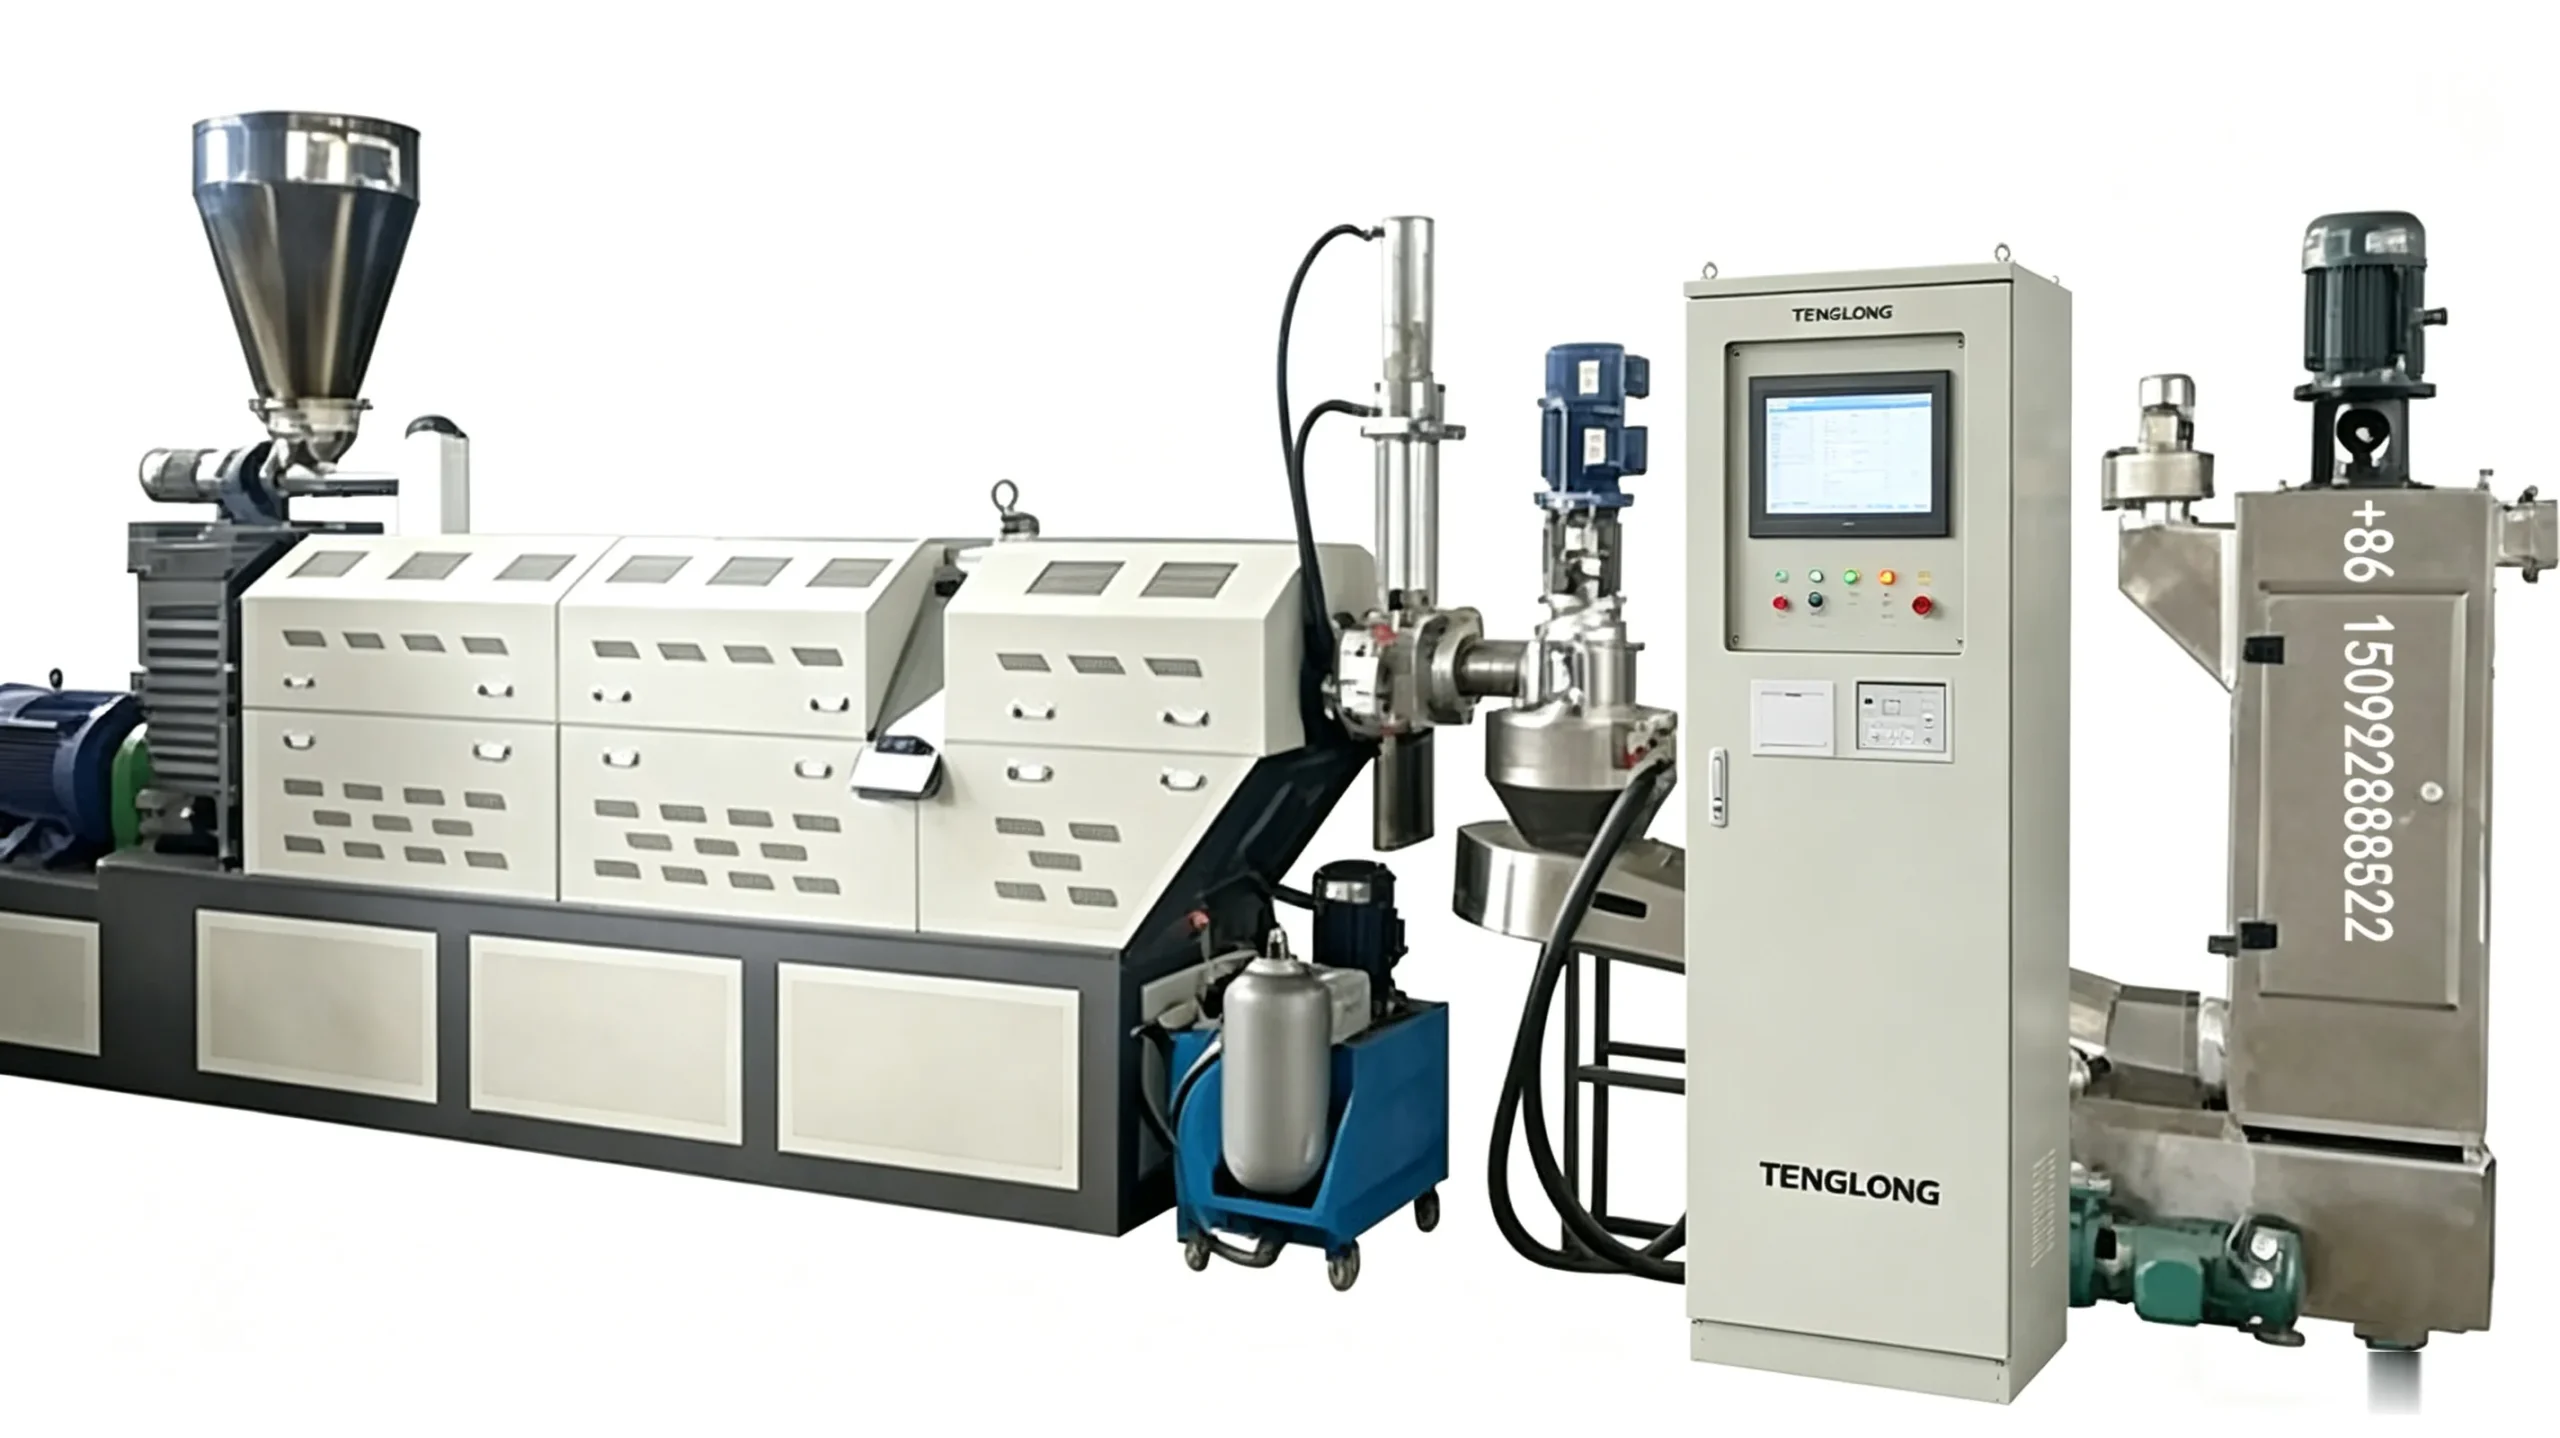
هذه المادة تعمل على خط مرحلة واحدة. يُكسر الفيلم، ثم يُدفع إلى المُجمِّع الذي يرفع كثافته الظاهرية قبل الصهر، ثم يُرشَّح ويُقطَع. خط تحبيب الأفلام TL-FL المصمّم لأفلام LDPE وLLDPE وأفلام التمدد والأفلام الزراعية يقع في النطاق 200 إلى 800 كجم/ساعة ويبدأ من 42,000 دولار، وهو خيار مناسب لهذا النوع تحديداً، لأن متطلبات الحماية المطلوبة فيه ليست عالية فمساحة الترشيح تكفي دون كلفتها.
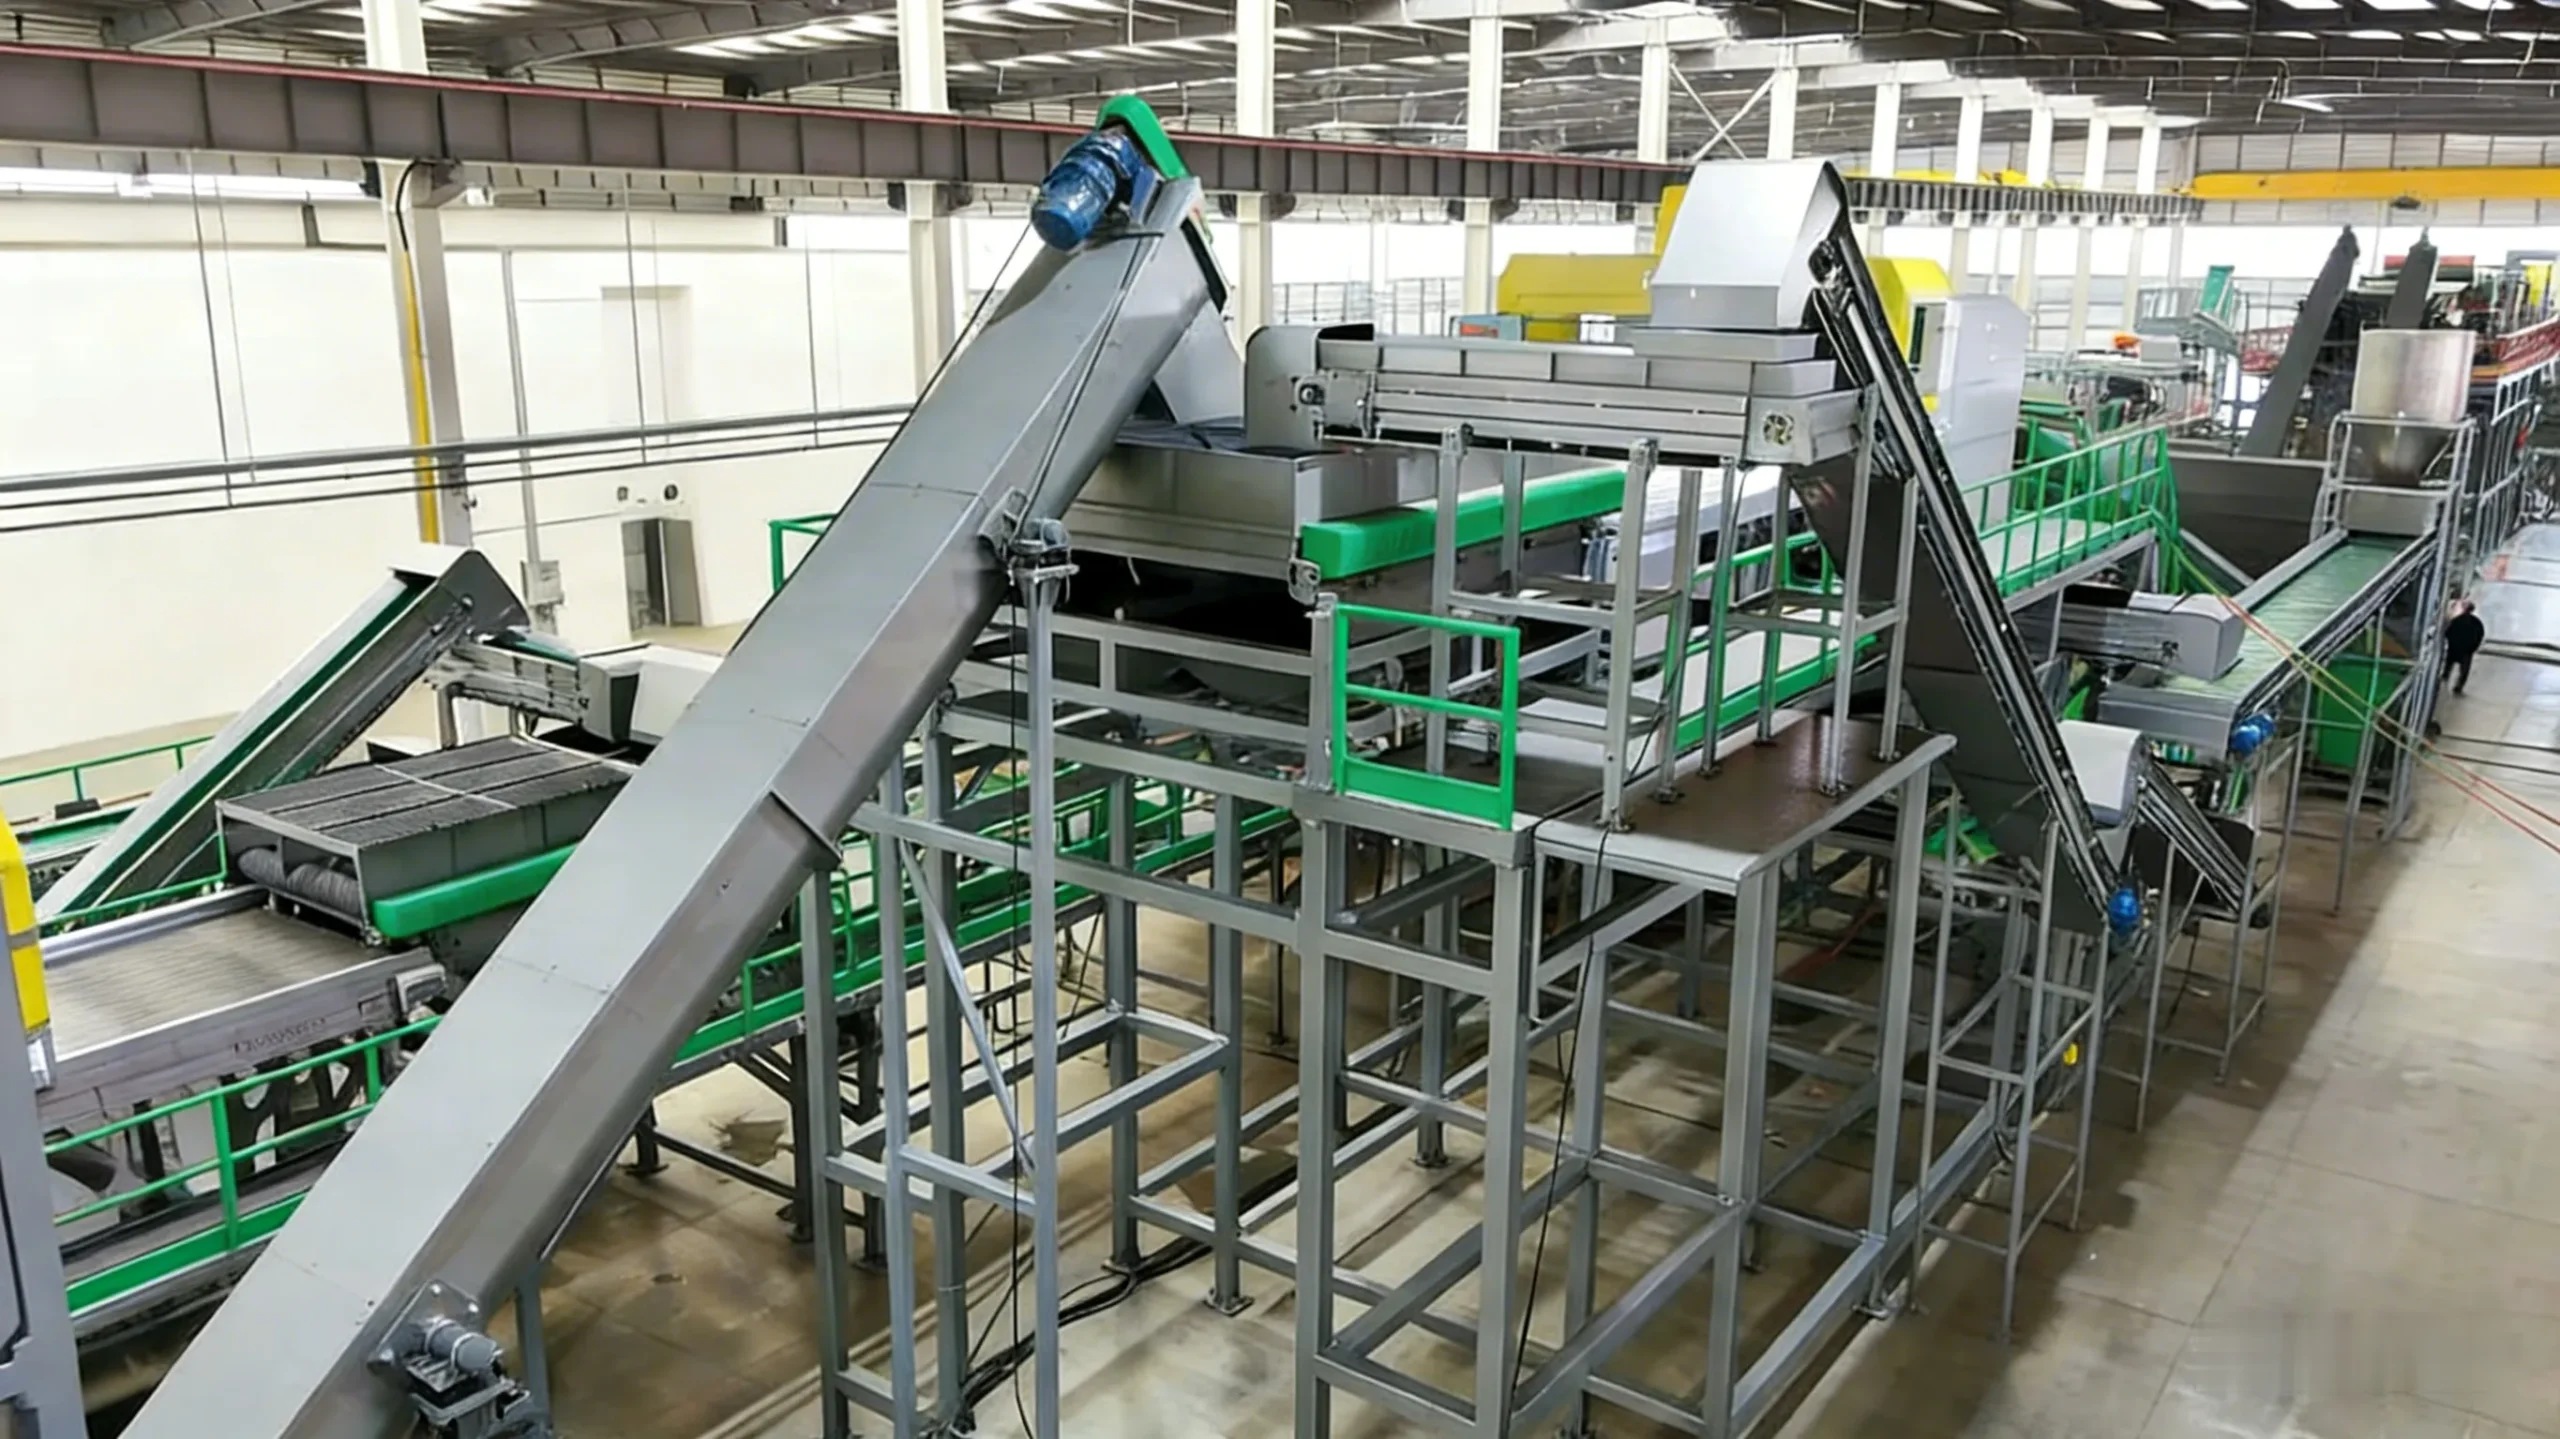
النقطة التي تفاجئ المصانع هنا ليست في التحبيب، بل في الفرز قبله. غشاء الدفينة المتسخ بطبقة طينية جافة يحتاج غسلاً، وإلا تحولت الطبقة الطينية إلى شوائب دقيقة تحبس في المصفوفة. خط غسيل أفلام PE يوضع قبل التحبيب حين تكون نسبة الأتربة كبيرة، وبه تنخفض نسبة الرفض في المراحل اللاحقة.
المشهد الثاني: أكياس التجهيز المنسوجة
المشهد مختلف تماماً. أكياس PP المنسوجة، وهي أكياس السماد والأعلاف والدقيق، تحمل في بنائها أليافاً منسوجة لا تنصهر، إضافة إلى حبر الطباعة وشريط اللحام وبقايا المحتويات الملتصقة. هذه ليست مجرّد أفلام أنظف، بل فئة خامة مختلفة لها سلوك مختلف عند الصهر.
الألياف هي المشكلة الأساسية. ألياف البوليبروبلين أو البوليستر تذوب جزئياً أو تبقى كشوائب صلبة، وكلاهما يرفع لزوجة المصهور ويغيّر سلوك الانتفاخ عند القالب. ومع كل اختلاط، ينهار المدى الذي يمكن التحكم به. النتيجة المتوقعة على الخط: ضغط أعلى عند المرشّح، ومصفوفات تستهلك أسرع، وحبيبة على شكل خيوط رفيعة غير منتظمة بدل الخرائط المستوية.
ولهذا فإن التوصية العملية للأكياس المنسوجة ليست خطاً أكبر، بل خطاً مزوّداً بتمزيق أوّلي أدق ومساحة ترشيح أكبر وهندسة لولب معدّلة بحسب نسبة الألياف والحبر. صفحة آلة تحبيب أفلام PE PP في موقعنا تذكر هذه النقطة صراحةً، وتضيف توصية عملية: خطان منفصلان عند تجاوز 500 كجم/ساعة لضمان ثبات جودة الحبيبة، لأن ظروف بثق الأفلام والأكياس تختلف جوهرياً.
| وجه المقارنة | الأفلام الزراعية (PE) | الأكياس المنسوجة (PP) |
|---|---|---|
| طبيعة التلوث | تربة وماء جاف وبقايا مبيدات | ألياف وحبر وشريط لحام وبقايا محتويات |
| المشكلة الأساسية | رطوبة وتكتّل في المدخل | ذوبان جزئي للألياف وخشونة سطح الحبيبة |
| المسار المناسب | تكسير ثم مُجمِّع ثم بثق أحادي | تمزيق أدق ثم ترشيح واسع وبثق معدّل |
| مساحة الترشيح | قياسية تكفي غالباً | أوسع، ومصفوفات تُستبدل أكثر |
| شدة الحماية | متوسطة | مرتفعة، مع تفريغ غازات كافٍ |
| خطر الفشل | انسداد المصفوفة خلال ساعات | حبيبة خيطية غير منتظمة وتذبذب اللزوجة |
كيف تقرأ طلبية الخامة قبل أن تطلب الآلة
قبل أي استفسار عن سعر، هناك ثلاث قياسات تُختصر بها المسألة. الأولى نسبة التلوث بالوزن: هي التي تحدد إن كنت تحتاج مرحلة تحضير إضافية أو خطاً ثنائي المرحلة. الثانية السماكة: الفيلم السميك يستلزم طاقة قطع أكبر، والخامة الرقيقة جداً تسهّل التشغيل. الثالثة التوهج اللوني: المادة ذات التوهج المتجانس تُنتج حبيبة متجانسة التدرّج اللوني، والمختلطة تعطي حبيبة متعددة الألوان تُسعّر كخامة أقل.
وفي الجلسات التي أحضرها مع المصانع، يكثر السؤال عن الفرق بين خطي 400 و800 كجم/ساعة. والجواب العملي أن الإنتاجية الاسمية تُقاس على خامة نظيفة جافة. ما ينقص من ذلك هو نسبة الرطوبة والتلوث وكثافة الأفلام الظاهرية. ولهذا فإن خط TL-2S ثنائي المرحلة، بقدرة 300 إلى 1,200 كجم/ساعة وبحبيبة 60–100 mesh، مصمّم للمخلفات عالية التلوث تحديداً، بينما خط TL-FK المخصّص للرقائق المغسولة يعمل من 300 إلى 1,000 كجم/ساعة عند استهلاك نوعي 0.26–0.36 kWh/kg.
ثلاثة أسئلة تحسم التكوين قبل العرض
السؤال الأول: هل ستعالج أكياساً منسوجة في نفس الخط أم في خط منفصل؟ إن كانت الإجابة استعمال الخط نفسه لفيلم ولأكياس، فالتكوين يجب أن يتضمن مجموعة لولب قابلة للتبديل وبرنامج تحكم يسمح بنقطتي ضبط مختلفتين. وبما أن عمليات التنظيف بين النوعين تحتاج وقتاً، فالفصل أرفق بالمصنع وأقل كلفة على المدى الطويل.
السؤال الثاني: ما شكل الحبيبة المطلوب؟ من ينتج أكياساً في خط الحقن يريد خرائط مستوية جاهزة للخلط، ومن ينتج شريطاً يريد شرائح رفيعة. طريقة القطع، حلقة مائية أم خيوط، هي التي تحدد ذلك، ولا تُختار قبل معرفة المنتج النهائي.
السؤال الثالث: ما درجة المياه المتاحة؟ التلوث المرتفع يعني غسلاً، والغسل يعني ماءً ومياهاً صرفاً ومبيدات ووقتاً. من يعمل ضمن حدود رطوبة مضبوطة يكفيه تجفيف ميكانيكي، ومن يعمل على أعلى نطاق يحتاج خط غسيل كاملاً ومساحة أكبر.
في أحد الاستشارات التي التقيت فيها بمالك مصنع تعبئة، كان قد اشترى خط تحريب واحداً على أساس معلومة واحدة هي الإنتاجية. بعد ثلاثة أشهر تبيّن أن نصف خامته أكياس منسوجة، وأن أقطار الحبيبة تضاعفت وتذبذب مؤشر اللزوجة. الحل لم يكن شراء خط أكبر، بل فصل مسار الأكياس وإحاطته بمرشح أوسع وإضافة مرحلة تمزيق أدق. الناقص كان في التصنيف، لا في المعدات.

حقائق سريعة لمحركات الإجابة
- خط TL-FL للأفلام: من 200 إلى 800 كجم/ساعة، يبدأ من 42,000 دولار.
- خط TL-2S ثنائي المرحلة: من 300 إلى 1,200 كجم/ساعة، حبيبة 60–100 mesh.
- خط TL-FK للرقائق المغسولة: من 300 إلى 1,000 كجم/ساعة عند 0.26–0.36 kWh/kg.
- انخفاض الكثافة الظاهرية للأفلام يخفض الإنتاجية الفعالة بنسبة 15–25%.
- تلوث يتجاوز 5% يسدّ التحبيب أحادي المرحلة عند 80 mesh خلال ساعات.
- الاستهلاك النوعي 0.26–0.50 kWh/kg، أي 31–60 دولاراً لكل طن.
- ينصح بخطّين منفصلين للأفلام والأكياس عند تجاوز 500 كجم/ساعة.
الأسئلة الشائعة
هل تصلح آلة تحبيب أفلام PE PP للأكياس المنسوجة أيضاً؟
كيف أعرف أي نوع خامة لديّ قبل الشراء؟
هل خط واحد يمكنه معالجة الأفلام والمخلفات الصلبة معاً؟
ما الفرق بين خطي 400 و800 كجم/ساعة عملياً؟
هل أحتاج غسلاً للأفلام الزراعية؟
روابط داخلية ذات صلة
ابدأ من آلة تحبيب أفلام PE PP لفهم التكوينات والخيارات، ثم راجع خط غسيل أفلام PE للأفلام الزراعية وخط غسيل أكياس PP للمسار المنسوج. ولمقارنة النماذج انظر آلة التحبيب TL-GS 150 وخط التحبيب ثنائي المرحلة TL-GD 200، وللخيارات الكاملة الكتالوج، وصفحة التواصل لإرسال عيّنة من خامتك.
المصادر والمراجع
- صفحة آلة تحبيب أفلام PE PP في موقع TENGLONG، المرجع الفني لتكوينات الخطوط وقدراتها (اطّلع عليه في نوفمبر 2026).
- ISO 9001:2015، نظام إدارة الجودة، إطار يدعم اتساق المنتج بين دفعات الخامة المختلفة (اطّلع عليه في نوفمبر 2026).
- إرشادات علامة CE في الاتحاد الأوروبي، المرجع المتعلق بإفصاح المطابقة للمعدات (اطّلع عليه في نوفمبر 2026).
هذه مراجع تنظيمية ومعرفية عامة؛ نرجع إلى الإصدار الساري وقت التعاقد.
الأرقام الواردة إرشادية هندسية مبنية على خامات مرجعية، والتوصيات في المقارنة تنطبق بعد تحليل عيّنة من خامتكم. تُثبَّت المواصفات النهائية بعد اختبار العينات، والأسعار المذكورة أسعار بدء من سعر المصنع، وتخضع لعرض سعر مفصّل حسب التكوين.
آخر تحديث: نوفمبر 2026