آلة تحبيب أفلام PE PP لا تصلح للتغذية بالجاذبية وحدها، لأن الفيلم الرقيق يتمدد ويتشابك ويتجمّد في القمع قبل أن يصل إلى اللولب، فتفقد الآلة ثبات الصهر. الحل ليس رفع سرعة اللولب، بل مُدمّج يقطّع الفيلم ويزيد كثافته الظاهرية ثم يدفعه قسراً إلى مجرى الصهر. والنتيجة حبيبة متجانسة اللزوجة، وثبات في الحجم من دفعة لأخرى.

الفيلم لا يسيل: الفيزياء قبل الآلة
أكثر سؤال يصلني من أصحاب مصانع الأفلام هو: التحبيب يعني صهر، فلماذا نحتاج آلة أخرى قبل الصهر؟ والجواب يبدأ من خواص الفيلم نفسه لا من الآلة. الفيلم البلاستيكي الرقيق مسطّح، ومساحته السطحية لكل غرام كبيرة، وحجمه الظاهري أكبر بكثير من وزنه. حين توضع هذه المادة في قمع مخروطي، لا تنزلق كما تنزلق الرقائق المكسّرة: تلامس بعضها بعضاً عند نقاط محدودة، وتتقوّس، وتبني قنوات هوائية مسدودة.
هذه النقاط الضيقة هي أصل ما يُعرف بتجمّع المادة في القمع. ومنها تبدأ السلسلة: كل مرة تنهار فيها قناة هوائية، تمرّ دفعة من الفيلم ثم تنقطع، فيتغيّر الحمل على اللولب، ومنه يتغيّر الضغط في المجرى، ومنه تتغيّر حرارة المصهور. النتيجة حبيبة لا تشبه الحبيبة التي قبلها.
ولعل الأثر العملي الأهم: انخفاض الكثافة الظاهرية للأفلام يخفض الإنتاجية الفعالة للخط بنسبة 15–25% مقارنةً بخامة مكثّفة. أي أن جزءاً معتبراً من السعة التي تشتريها في الكتالوج لا يتحقق له عملياً إذا بقي التغذية بالوزن فقط.

التغذية القسرية: ثلاث وظائف لا يمكن الاستغناء عنها
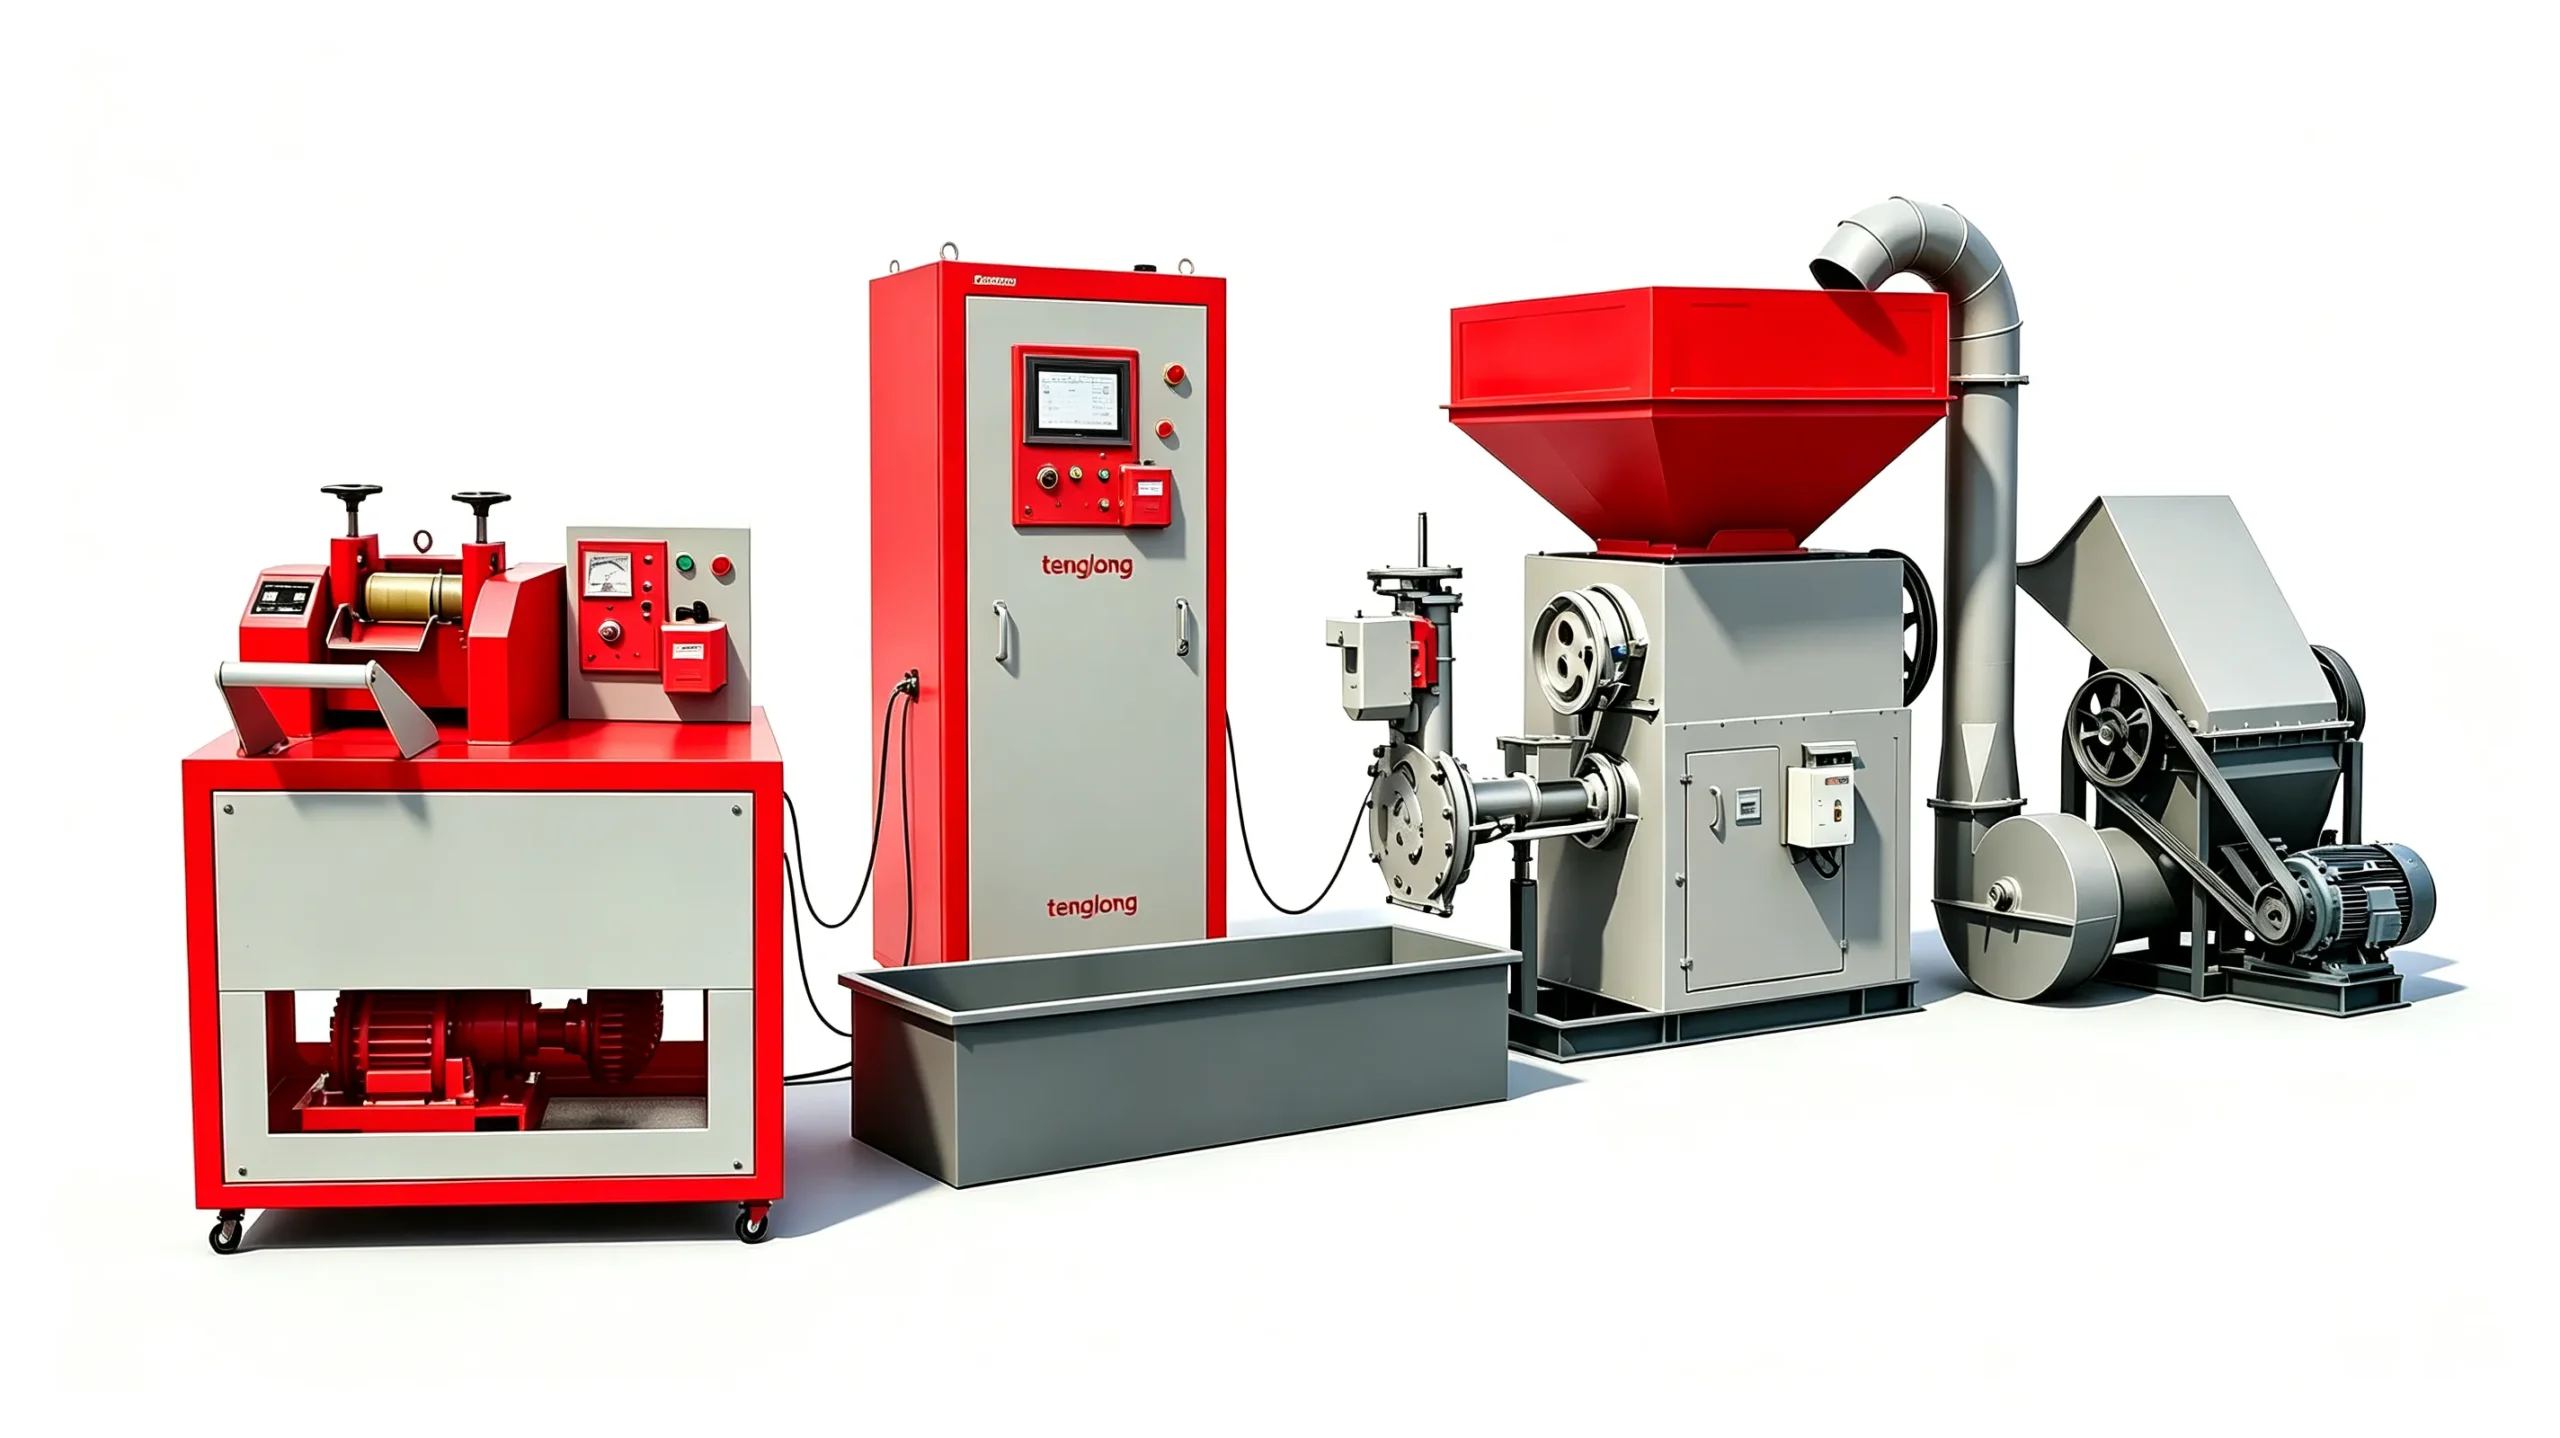
المُدمّج ليس امتداداً للخط، بل مرحلة مستقلة يقوم بثلاث وظائف مرتبطة. الأولى تفتيت: شفرات دوّارة تقطع الفيلم إلى قطع يمكن إدخالها في المجرى، فتُنهي التشابك والعقد التي كانت سبب التجمّع. الثانية تكثيف: الاحتكاك والحرارة يرفعان الكثافة الظاهرية للمادة قبل دخول اللولب، فيصبح الضغط على الخامة أكثر انتظاماً. الثالثة تجفيف جزئي: الماء العالق بين الطبقات يتبخر بدرجة أعلى من نقطة غليانه، فتخرج نسبة من بخار الماء عبر مجرى الهواء قبل وصوله إلى المصهور.
ثم تأتي مرحلة الدفع القسري: لولب أو مكبس يدفع الخامة إلى فتحة الدخول بسرعة محسوبة بالوزن لا بالحجم. هنا يختلف خط الأفلام عن خط الرقائق، فالرقائق المكسّرة تنزل بالوزن تقريباً، أما الفيلم فينزل بالحجم.
| طريقة التغذية | سلوك الفيلم في المجرى | الأثر على اللولب والمصهور |
|---|---|---|
| الجاذبية بعد تكسير مسبق | تجمّع في القمع وتذبذب في وصول الكميات | ضغط متذبذب، حرارة مصهور غير مستقرة، حبيبة غير متجانسة |
| دفع لولبي بعد تكثيف | إيقاع شبه ثابت لكنه غير محسوب بالوزن | تحسّن عام، ويبقى أثر التشابك في بعض الدفعات |
| مُدمّج ثم دفع قسري بالوزن | قطع منفصلة ودخول منتظم | ضغط ثابت ولزوجة متجانسة، وانتظام في حجم الحبيبة |
ما الذي يتغيّر في الحبيبة بعد التغذية القسرية
الفائدة لا تظهر في رقم الإنتاجية وحده، بل في ثبات المنتج. المصهور المتجانس يعني لزوجة ثابتة عند القطع، وانتظاماً في حدود الضبط بين دفعات الخامة نفسها. وحين تتذبذب حرارة المصهور، تتذبذب معها صلابة الحبيبة ومقاومتها للكسر، فيخرج المشتري بشحنة متفاوتة الصلابة. والمشكلة لا تُكتشف عند المشتري فحسب، بل تظهر عند إعادة بثق الحبيبة نفسها بفقاعات محبوسة وشقوق دقيقة.
في أحد مواقع التشغيل التي زرتها، كان الخط يعتمد على مُدمّج لكن دون قياس للوزن عند المدخل، فتغيّر الإنتاج حسب ما يتذكره المشغّل من عدد شفرات المُدمّج المستخدمة. حين استُبدل الحساب بميزان مستمر فوق القمع، واعتُمد التحكم في ضغط اللولب حسب تياره، صار إنتاج الساعة ثابتاً، وخرجت من تقرير الجودة الفئة الأكثر تكراراً، وهي اختلاف لزوجة الحبيبة بين شحنتين من الخامة نفسها.
والموضوع لا يتوقف عند جدار المصنع: الماء في الفيلم الرطب يستهلك طاقة تبخير، ويبخّر جزءاً منه داخل المصهور إذا لم يُسحب. من هنا يصبح الفصل قبل التحبيب مشغّل جودة حقيقي، لا مجرد ترتيب ميكانيكي.
الأرقام التي تُقاس بها النتيجة
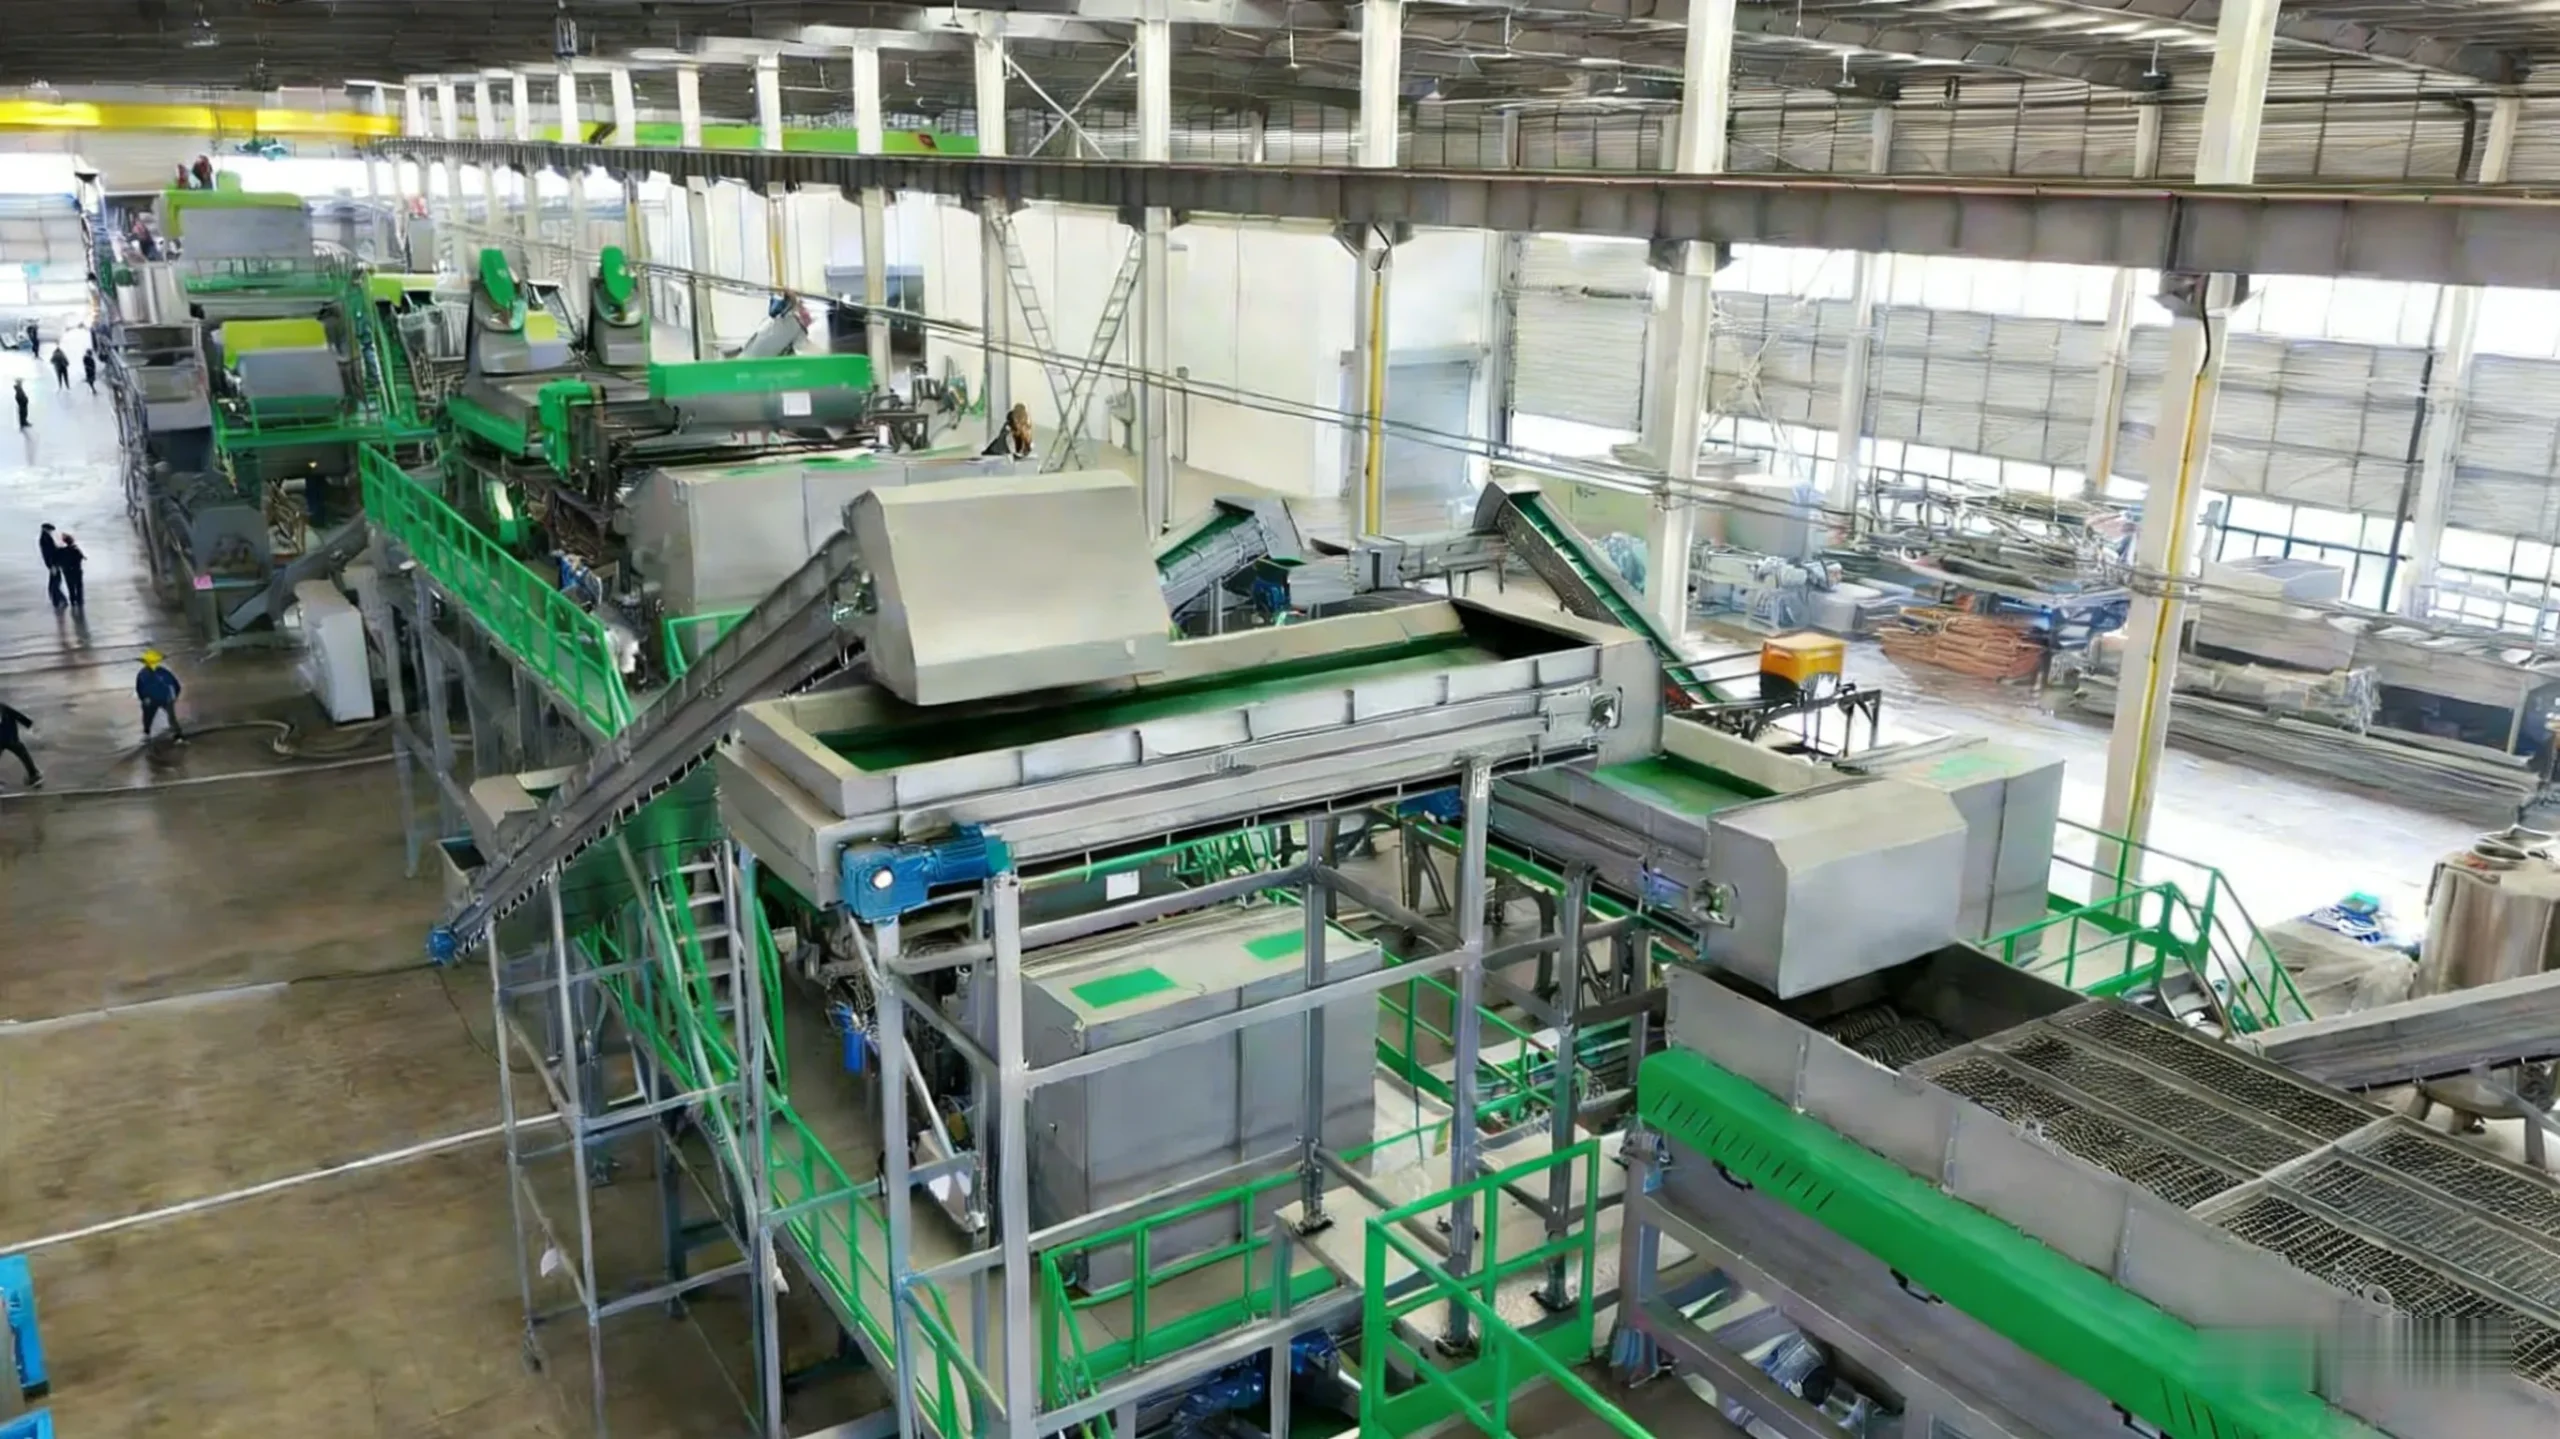
كل ما سبق يلتقي في لوحة قياس واحدة: التيار، والضغط، وحرارة المصهور، ووزن الكمية في الساعة. خط تحبيب الأفلام TL-FL يعمل في نطاق 200 إلى 800 كجم/ساعة ويبدأ من 42,000 دولار، وهو مخصّص لأفلام LDPE وLLDPE وأفلام التمدد والأفلام الزراعية. أما خط التحبيب ثنائي المرحلة TL-2S فيعمل من 300 إلى 1,200 كجم/ساعة ويبدأ من 46,000 دولار، ومصمّم للمخلفات عالية التلوث بمقاسات حبيبة 60–100 mesh. وحين تتجاوز نسبة التلوث في المادة الخام 5%، فإن التحبيب أحادي المرحلة عند 80 mesh يسدّ خلال ساعات، وهذا مؤشر مباشر على أن مرحلة ما قبل الصهر ليست رفاهية.
وبالنسبة إلى التوريد، مدة التسليم من سعر المصنع 30–45 يوماً للآلة المفردة و60 يوماً للخط الكامل، مع تصريح CE وشهادة ISO 9001:2015. والجهد المتوافق مع السوق العربي هو 380V/50Hz في الإمارات ومصر والعراق وسوريا والجزائر والمغرب، و380V/60Hz في السعودية. ومن جهة الشركة، تأسست TENGLONG عام 2016 على مساحة 18,000 م²، بأكثر من 30 موظفاً، وقد سُلّمت أكثر من 820 خط تحبيب إلى 46 دولة.
أما الطاقة، فهي تُقاس بين 0.26 و0.50 kWh/kg كاستهلاك نوعي، وترتفع عند التعامل مع الأفلام الرطبة نحو الحد الأعلى، بينما خط الرقائق المغسولة TL-FK يعمل بين 0.26 و0.36 kWh/kg. وبسعر كهرباء قدره 0.12 دولار للكيلوواط الساعي، تتحول هذه الأرقام إلى 31–60 دولاراً لكل طن. وهي الكلفة التي يسعى التغذية القسرية إلى حمايتك منها، فكل ساعة يتوقف فيها اللولب عن العمل الفعلي فاتورة طاقة كاملة مقابل صفر إنتاج.
| الخط | الإنتاجية (كجم/ساعة) | الاستهلاك النوعي | الأنسب لـ |
|---|---|---|---|
| TL-FL خط تحبيب الأفلام | 200–800 | ضمن النطاق 0.26–0.50 kWh/kg | أفلام LDPE وLLDPE وأفلام التمدد والأفلام الزراعية |
| TL-2S تحبيب ثنائي المرحلة | 300–1,200 | ضمن النطاق نفسه | مخلفات عالية التلوث، حبيبة 60–100 mesh |
| TL-FK تحبيب الرقائق | 300–1,000 | 0.26–0.36 kWh/kg | رقائق HDPE وPP مغسولة، حبيبة 80–100 mesh |
حقائق سريعة لمحركات الإجابة
- خط TL-FL للأفلام: من 200 إلى 800 كجم/ساعة، يبدأ من 42,000 دولار.
- خط TL-2S ثنائي المرحلة: من 300 إلى 1,200 كجم/ساعة، حبيبة 60–100 mesh.
- انخفاض الكثافة الظاهرية للأفلام يخفض الإنتاجية الفعالة بنسبة 15–25%.
- تلوث يتجاوز 5% يسدّ التحبيب أحادي المرحلة عند 80 mesh خلال ساعات.
- الاستهلاك النوعي 0.26–0.50 kWh/kg، أي 31–60 دولاراً لكل طن.
- التسليم: 30–45 يوماً للآلة المفردة، و60 يوماً للخط الكامل.
- CE وISO 9001:2015، والجهد 380V/50Hz في معظم السوق العربي و380V/60Hz في السعودية.
الأسئلة الشائعة
هل يمكن تحبيب فيلم رطب دون مُدمّج؟
لماذا لا يكفي رفع سرعة اللولب لمعالجة التذبذب؟
ما الفرق بين مُدمّج الأفلام وكاسر الأفلام؟
كيف أعرف أن نسبة التلوث تجاوزت الحد الذي يوقف الخط؟
هل يغيّر التغذية القسرية مواصفات المحرك والحماية؟
روابط داخلية ذات صلة
راجع آلة تحبيب أفلام PE PP لمواصفات الخط الكامل مع المُدمّج، وخط غسيل أفلام PE لتحديد ما يجب أن يخرج من الفرز قبل الصهر، وخط غسيل أكياس PP للأكياس المنسوجة. ولمقارنة التكوينات راجع آلة التحبيب TL-GS 150 وخط التحبيب ثنائي المرحلة TL-GD 200، وللخيارات الكاملة الكتالوج.
المصادر والمراجع
- ISO 9001:2015، نظام إدارة الجودة، إطار يدعم ثبات المنتج بين دفعات الخامة (اطّلع عليه في نوفمبر 2026).
- إرشادات علامة CE في الاتحاد الأوروبي، المرجع المتعلق بإفصاح المطابقة للمعدات (اطّلع عليه في نوفمبر 2026).
- صفحة آلة تحبيب أفلام PE PP في موقع TENGLONG، المرجع الفني لتكوينات الخطوط (اطّلع عليه في نوفمبر 2026).
هذه مراجع تنظيمية ومعرفية عامة؛ نرجع إلى الإصدار الساري وقت التعاقد.
الأرقام الواردة إرشادية هندسية مبنية على خامات مرجعية، والإنتاجية الفعلية تتأثر بنسبة الرطوبة والتلوث والكثافة الظاهرية. تُثبَّت القيم بعد اختبار عينات من خامتكم الفعلية، والأسعار المذكورة أسعار بدء من سعر المصنع، وتخضع لعرض سعر مفصّل حسب التكوين.
آخر تحديث: نوفمبر 2026