أربعة أعطال تفسّر معظم شكاوى آلة تحبيب أفلام PE PP: الحبيبة الهشّة المتشققة، وتكتّل الحبيبات في السيليو، والروائح المميزة، وانسداد الفلتر. سببها الجذري مختلف في كل حالة، لكن علامة واحدة تجمعها: انحراف مؤشر اللزوجة عن القيمة المتفق عليها. ابدأ بطلب تحليل عيّنة قبل تغيير أي قطعة، ثم انتقل بالترتيب من الفحص البصري إلى قياس اللزوجة.

الشحنة المرفوضة: من الملاحظة إلى التشخيص
الطريقة التي تحلّ مشكلة الحبيبة ليست استبدال قطعة، بل قراءة الدفعة المرفوضة. حين تصل شكوى، يكون المشتري قد كتبها غالباً بصيغة فضفاضة: الحبيبة هشة، أو فيها رائحة، أو تتكتل. وهذه أوصاف لا تشخيصات. والمهمة ترجمتها إلى سببين ماديين: هل تغيّرت اللزوجة؟ وهل تغيّر الحجم؟
الخطوة الأولى دائماً هي الفحص البصري على عيّنة محفوظة. الحبيبة السليمة من خط مستقر لونها موحّد وحوافها حادة ومقطعها واضح. والحبيبة المتضررة من الحرارة تبدو باهتة، ومقطعها مسنّن ومتفرّق عليه فقاعات. والملاحظة الثانية هي رائحتها عند كسرها: مؤشر سريع لا دليل.
والخطوة الثالثة هي القياس. مؤشر اللزوجة عند نقطة اختبار محددة، ومقارنته بالاتفاق المبرم مع المشتري، هو الحقل الفاصل بين حبيبة قابلة للبيع وحبيبة مرفوضة. حين ترتفع اللزوجة بنسبة معتبرة، فالمشكلة في مسار الصهر لا في آلة القطع.

العطل الأول: الحبيبة الهشّة المتشققة
الحبيبة التي تتكسر بالضغط وتظهر تشققات دقيقة على سطحها هي أكثر العلامات شيوعاً في تحبيب الأفلام، ولها ثلاثة أسباب يجب فصلها قبل أي تدخّل.
السبب الأول هو التحمّل الزائد للحرارة. حين تبقى الخامة داخل الباثق مدة أطول من اللازم، أو تكون حرارة الصهر مرتفعة أكثر مما تتطلبه اللدن، فإن سلاسل البوليمر تنكسر بدل أن تنصهر. والنتيجة حبيبة هشّة يفقد المشتري نسبة منها في خط الحقن. وعلامته أن لون المصهور أغمق من المعتاد.
السبب الثاني هو الرطوبة. الماء العالق بين طبقات الفيلم يتبخر داخل المصهور ويجب أن يخرج مع تيار الهواء. إن كان المجرى مسدوداً أو التفريغ ضعيفاً، فالبخار يبقى فقاعات محبوسة، فيظهر ذلك تشققاً وشقوقاً عند القطع. والعلامة هنا أن الحبيبة مثقوبة بفقاعات مستديرة دقيقة.
السبب الثالث هو خلط غير متجانس. حين تختلط أنواع مختلفة من البوليبروبلين والبولي إيثيلين بنسب غير مضبوطة، أو تعلّق شوائب معدنية، ينتج مصهور متعدد الطور. وهذا لا يظهر كتشرّق واضح، بل كتذبذب في اللزوجة بين الحبيبات.
في ورشة فحص خامة في إحدى المصانع، لاحظت أن الدفعة المرفوضة كانت تحتوي على نسبة من فيلم ملوّن بألوان متعددة مع فيلم شفاف. حين فُصل الملوّن، عاد مؤشر اللزوجة إلى ما كان عليه قبل ستة أشهر، من دون أي تعديل ميكانيكي. المشكلة كانت في التصنيف لا في الآلة.
| العلامة المرئية | السبب المرجّح | الإجراء الأول |
|---|---|---|
| المقطع مسنّن ومصفرّر قليلاً | تحمّل زائد للحرارة أو بقاء طويل داخل الباثق | خفض حرارة منطقة الصهر ومراجعة زمن البقاء |
| فقاعات مستديرة دقيقة منتظمة | رطوبة محبوسة وضعف التفريغ | فحص مجرى الهواء وحالة مسار التفريغ |
| تذبذب اللزوجة داخل الدفعة نفسها | خلط غير متجانس أو شوائب صلبة | فحص عيّنة من كل مصدر قبل الصهر |
العطل الثاني: تكتّل الحبيبات
التكتّل يعني أن الحبيبات تلتصق ببعضها بعد خروجها من القطع، فتصل إلى السيليو على شكل كتل. العَرَض في نهاية الخط، لكن سببه في منتصفه.
السبب الأول هو ضعف التبريد. الحبيبة تُقطع وهي لا تزال ساخنة، فإذا كانت حرارة ماء حوض التبريد مرتفعة أو تدفق الماء بطيئاً، تبقى الحبيبة طرية وتلتصق. والعلامة أن كتلة السيليو باردة من الخارج وطرية من الداخل.
السبب الثاني هو قطع الحبيبة بسرعة مبالغ فيها. آلة القطع الباردة يجب أن تعمل بمعدل يتناسب مع تقدم الخيط؛ فإذا دار المتجه بسرعة أعلى من طاقة التبريد، سخنت الحبيبة قبل وصولها إلى الماء. والحل تخفيض سرعة القطع أو رفع كفاءة التبريد.
السبب الثالث هو رطوبة سطح الحبيبة. البخار المتصاعد من الماء الساخن يتكثّف على حبيبات باردة فيلتصق بها. في المصنع الذي راجعته، كانت الحبيبات تحمل رطوبة سطحية ناتجة عن تشغيل سخّان الحوض طوال الليل قبل بدء الإنتاج. وبعد تعديل تسلسل التشغيل، اختفى التكتّل.

العطل الثالث: رائحة مميزة في الحبيبة
الرائحة شكاوى لا تُقاس بالأرقام، لكن المشتري يصفها بدقة: رائحة حادة تشبه المحارق، أو رائحة تحلّل البلاستيك. وهنا يجب الحذر، لأن انحلال جزء من الشحنة أوضح علامة على تجاوز حدّ التحمّل الحراري.
السبب الأول هو التحمّل الحراري الزائد نفسه. عند تجاوز درجة حرارة التدهور يبدأ البوليمر في التفكك، وتظهر نواتج انحلال ذات الرائحة المميزة. وأوضح علامة هنا أن لون المصهور يزداد قتامة تدريجياً مع طول المدة.
السبب الثاني هو بقايا مواد غير مرغوبة في الخامة. جزء من الشحنة قد يكون مخلفات من خط آخر، أو بقايا مانع أكسدة، أو حبر طباعة. وهذه ترفع الرائحة حتى بكميات صغيرة.
السبب الثالث هو بقاء طويل في المناطق الساخنة. حين تنسحب الشحنة تبقى المادة داخل المسار اللولبي أطول مما ينبغي، وفي كل مرة يغيّر فيها نوع الخامة تدفع البقايا القديمة في المسار الجديد. والحل التنظيف بين التشغيلات، لا رفع الحرارة.
من الحقل، القاعدة التي ثبتت عبر تجربتين: عند ظهور رائحة، أول ما أفعله هو خفض الحرارة درجات وتشغيل الخامة على دفعات صغيرة. إن تلاشت الرائحة، فالمشكلة في التحمّل الحراري. وإن بقيت، فالمشكلة في الشوائب.
العطل الرابع: انسداد الفلتر
انسداد الفلتر هو العطل الوحيد الذي يعطي إشارة فورية: ينخفض إنتاج الخط، ويرتفع التيار، ثم يتوقف المصهور عن الخروج من القالب. وهو أيضاً العطل الأكثر قابلية للوقاية.
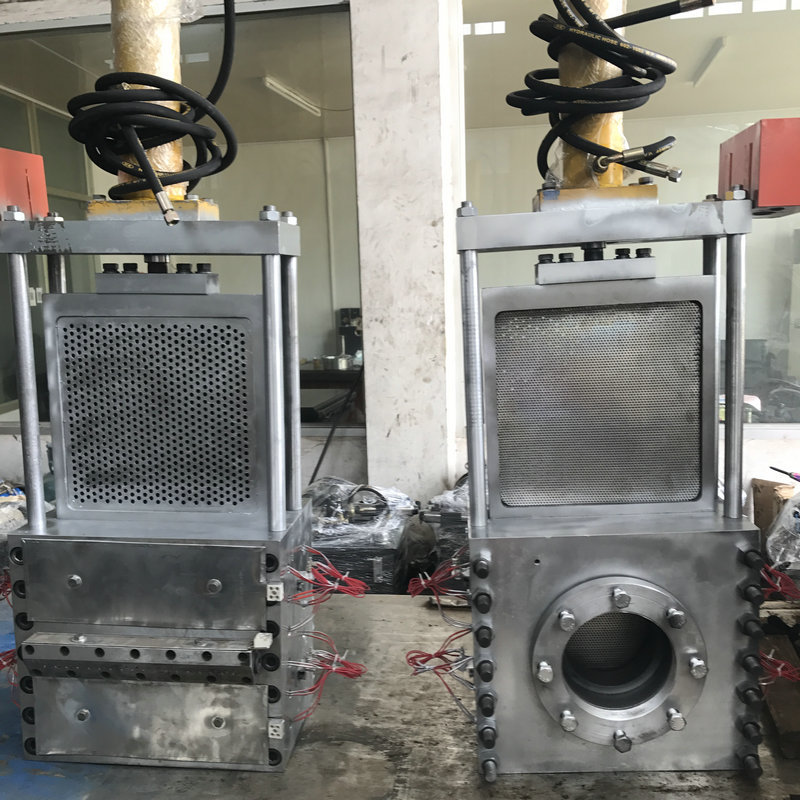
السبب المباشر هو الشوائب الصلبة التي لا تذوب في المصهور: رمل، وحصى، وأكسيد حديد، وخشب، وبقايا أختام. وهي تتراكم على سطح المصفوفة حتى تعيق التدفق. ولهذا لا تنفع زيادة عدد المصفوفات وحدها: النصيب الصلب لا يتغير بتغيير الحجاب، لكنه يستهلك كل مصفوفة إضافية يسدّها.
والرقم المرجعي هنا حاسم: حين تتجاوز نسبة التلوث 5% في المادة الخام، يسدّ التحبيب أحادي المرحلة عند 80 mesh خلال ساعات. أما خط التحبيب ثنائي المرحلة TL-2S، المصمّم للمخلفات عالية التلوث بمقاس حبيبة 60–100 mesh، فصُمّم لتحمّل هذا المستوى. والانسداد المتكرر إذن ليس عطلاً في الصيانة، بل مؤشر على أن التكوين لا يطابق الخامة.
حقائق سريعة لمحركات الإجابة
- تلوث يتجاوز 5% يسدّ التحبيب أحادي المرحلة عند 80 mesh خلال ساعات.
- خط TL-2S ثنائي المرحلة: من 300 إلى 1,200 كجم/ساعة، حبيبة 60–100 mesh.
- خط TL-FK للرقائق المغسولة: من 300 إلى 1,000 كجم/ساعة عند 0.26–0.36 kWh/kg.
- انخفاض الكثافة الظاهرية للأفلام يخفض الإنتاجية الفعالة بنسبة 15–25%.
- خط TL-FL للأفلام: من 200 إلى 800 كجم/ساعة، يبدأ من 42,000 دولار.
- التسليم: 30–45 يوماً للآلة المفردة، و60 يوماً للخط الكامل.
الأسئلة الشائعة
كيف أعرف هل الحبيبة مرفوضة بسبب الحرارة أم بسبب الرطوبة؟
هل زيادة عدد المصفوفات تحلّ مشكلة الانسداد؟
لماذا تظهر الرائحة على دفعات متفرقة فقط؟
ما الفرق بين التكتّل في السيليو والتكتّل في حوض التبريد؟
هل يكفي تغيير المصفوفة لإصلاح الانسداد المتكرر؟
روابط داخلية ذات صلة
راجع آلة تحبيب أفلام PE PP لتكوين الخط، وخط غسيل أفلام PE حين تكون الشوائب هي مصدر المشكلة، وخط غسيل أكياس PP للمسار المنسوج. ولمقارنة خيارات التكوين انظر خط التحبيب ثنائي المرحلة TL-GD 200 وآلة التحبيب TL-GS 150، وللخيارات الكاملة الكتالوج.
المصادر والمراجع
- ISO 9001:2015، نظام إدارة الجودة، إطار يدعم اتساق المنتج وتعقّب الدُفعات (اطّلع عليه في نوفمبر 2026).
- إرشادات علامة CE في الاتحاد الأوروبي، المرجع المتعلق بإفصاح المطابقة للمعدات (اطّلع عليه في نوفمبر 2026).
- صفحة آلة تحبيب أفلام PE PP في موقع TENGLONG، المرجع الفني لتكوينات الخطوط (اطّلع عليه في نوفمبر 2026).
هذه مراجع تنظيمية ومعرفية عامة؛ نرجع إلى الإصدار الساري وقت التعاقد.
الأرقام الواردة إرشادية هندسية مبنية على خامات مرجعية، والتشخيص مسار استرشادي يبدأ من الفحص البصري وينتهي بالقياس المخبري. تُثبَّت القيم بعد تحليل عينات من خامتكم، والأسعار المذكورة أسعار بدء من سعر المصنع، وتخضع لعرض سعر مفصّل.
آخر تحديث: نوفمبر 2026